대부분의 광학 엔지니어들은 봉의 형상을 부차적인 고려 사항으로 취급하지만, 사실 단면 형상은 레이저 및 광학 시스템의 모든 후속 성능 매개변수를 결정짓는 핵심 요소입니다.
이 기사는 광 전파 메커니즘, 빔 균일도, 치수 공차, 열적 특성 및 적용 적합성 측면에서 정사각형 및 원형 용융 실리카 봉을 매개변수 수준에서 정밀하게 비교함으로써, 엔지니어와 시스템 설계자가 형상에 따라 확신을 가지고 적합한 제품을 선택할 수 있는 기술적 기반을 제공합니다.
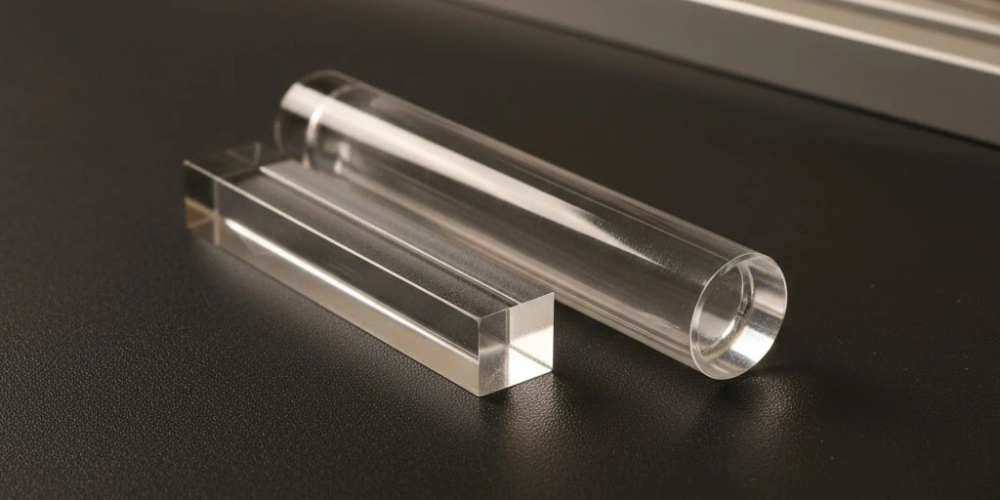
두 막대의 형상은 모두 동일한 모재 조성을 가지고 있지만, 빛이 입력 개구부로 들어오는 순간부터 광학적 및 기계적 거동은 상당히 달라집니다. 시스템 수준의 사양을 확정하기 전에 이러한 차이가 어디서, 왜 발생하는지 파악하는 것이 필수적입니다.
광학 막대의 성능에 있어 기하학적 구조의 주요 변수
로드의 단면 형상은 데이터시트에 가장 먼저 기재되는 매개변수가 되는 경우는 드물지만, 융합 실리카 로드 시스템에서 발생하는 모든 광학적, 열적, 기계적 결과를 좌우하는 상류 변수 역할을 합니다.
광선이 용융 실리카 막대에 입사할 때, 그 이후의 거동(반사각, 전파 경로, 출사 강도 분포, 누적 파면 오차 등)은 재료의 조성에 영향을 받기 전에 이미 결정됩니다. 막대를 둘러싼 단면의 기하학적 형태는 모든 내부 광선 상호작용에 대한 경계 조건을 설정합니다. 정사각형 단면은 고정된 법선 벡터를 가진 네 개의 평면 경계를 형성하여, 제약이 가해지고 반복 가능한 반사 기하학적 구조를 만들어 냅니다. 원형 단면은 표면 법선이 360° 회전하는 연속적으로 곡선인 경계를 형성하여, 근본적으로 다르며 공간적으로 변화하는 반사 환경을 생성합니다.
이러한 구분은 단순히 제조상의 선호 문제만이 아닙니다. 이는 빛의 국한, 재분배 및 출력 필드 형성을 지배하는 광학 물리학의 근본적인 차이를 반영합니다. 따라서 사각형과 원형 봉 형상 중 하나를 선택하는 것은 두 가지 서로 다른 광학 작동 영역 중 하나를 선택하는 것과 같으며, 각 영역은 고유한 장점과 내재된 제약 조건을 가지고 있으며, 이러한 특성들은 모든 하류 시스템 매개변수에 영향을 미칩니다.
정사각형 용융 실리카 봉 내부의 빛 전파 메커니즘
평평한 측벽 구조는 어떤 곡면도 재현할 수 없는 광학적 환경을 만들어내며, 이러한 구조적 특성이 사각형 막대의 독특한 빔 조절 능력의 토대가 됩니다.
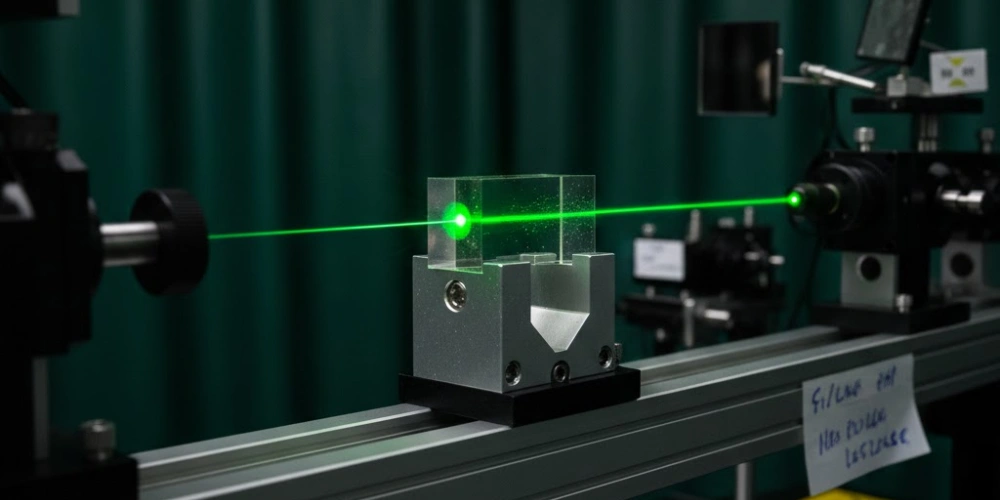
정사각형 용융 실리카 봉 내부에서 빛의 전파는 입사광과 네 개의 평면 측벽 간의 상호작용에 의해 결정되며, 각 측벽은 봉의 축에 수직인 고정된 표면 법선을 가집니다. 이러한 고정된 법선 기하학적 구조는 예측 가능하고 반복 가능한 전내반사 현상을 생성하기 위한 필수 조건입니다. 또한, 막대 길이에 걸쳐 이러한 반사가 순차적으로 누적됨에 따라, 공간적으로 변화하는 입력 프로파일에서 공간적으로 균일한 출력 필드로 광에너지가 체계적으로 재분배되는데, 이러한 변환이 바로 광자 시스템에서 정사각형 막대 형상의 핵심적인 기능적 가치를 정의합니다.
평평한 측면을 따라 일어나는 전내반사
융합 실리카의 굴절률은 약 n = 1.46 532 nm에서, 전체 내부 반사에 대한 임계각은 arcsin(1/1.46) ≈ 43.2°. 이 임계값을 초과하는 내부 입사각을 가지고 막대 내부에서 전파되는 모든 광선은 측벽 경계면에서 손실 없는 전내반사(TIR)를 겪으며, 주변 매질로의 투과율은 0이 된다.
정사각형 측벽의 평면 기하학적 구조는 일관된 TIR을 가능하게 하는 필수 조건입니다. 각 평평한 측벽의 표면 법선은 전체 길이에 걸쳐 일정하게 유지되므로, 막대기의 한 지점에서 TIR 조건을 만족하는 광선은 동일한 벽군에서 발생하는 모든 후속 반사 시에도 이 조건을 만족하게 됩니다. 이러한 공간적 일관성은 곡면 기하학적 구조에서는 찾아볼 수 없는데, 이는 표면 법선이 지속적으로 회전함에 따라 입사각이 축 방향 위치에 따라 변화하여, TIR을 위반하는 입사각과 공간적으로 불규칙한 반사 패턴이 모두 발생하기 때문이다. 정사각형 용융 실리카 봉 측면이 매우 매끄럽게 연마된(Ra < 1 nm) 경우, TIR 효율은 반사 이벤트당 99.9%, 이로 인해 막대 길이가 150 mm까지인 경우 측벽과의 상호작용으로 인한 누적 전파 손실은 무시할 수 있을 정도가 된다.
실질적인 결과는, 사각 막대 내로 들어오는 광선의 에너지가 전파 거리 전체에 걸쳐 실리카 부피 내에 효과적으로 갇히게 되며, 측벽 손실은 투과 누설보다는 표면 산란에 의해 주로 발생한다는 점입니다.
광선 재분배와 가우시안-탑햇 변환
평행한 가우시안 빔1 정사각형 막대형 개구부로 들어오는 광선은 공간적으로 불균일한 강도 분포를 보이며, 최대 조도는 빔 중심에 집중되고 개구부 가장자리 쪽으로 갈수록 강도가 지수적으로 감소한다. 정사각형 막대 내부에서, 네 개의 평면 측벽에서 연속적으로 발생하는 TIR 현상은 입력 광선을 점진적으로 접히게 하여, 과도하게 집중된 중심 위치에서 상대적으로 부족한 주변 위치로 광 에너지를 이동시킵니다.
충분한 횟수의 반사(일반적으로 표준 종횡비의 경우 8~20회)가 이루어지면, 반사된 부분 빔들이 중첩되어 정사각형 출력 조리개 전체에 걸쳐 플랫탑(Top-hat) 프로파일에 근사하는 출력 강도 분포가 생성됩니다. 이 출력의 균일성은 피크-밸리 강도 변동으로 정량화되며, 잘 설계된 정사각형 용융 실리카 봉 균질화기는 일반적으로 ±3% ~ ±5% 출구면에서 피크-투-밸리 비율은, 입력 가우시안 신호의 중심과 가장자리 간 전형적인 강도 비율이 10:1 이상인 것과 비교할 때, 입력 광출력을 유용한 균일한 출력 전력으로 변환하는 효율은 92% AR 코팅이 적용된 단면을 사용하는 최적화된 시스템에서.
이러한 가우시안-탑햇 변환은 근사치가 아닙니다. 이는 TIR 접힘 기하학적 구조에서 기인하는 결정론적 결과이며, 그 충실도는 종횡비와 입력 빔의 NA 채움 균일성과 직접적으로 비례합니다.
단면을 가로지르는 공간적 일관성 유지
공간적 일관성은 광학 필드 내에서 서로 떨어져 있는 점들 사이에서 위상 관계가 유지되는 정도를 나타냅니다. 간섭계, 코히어런트 빔 전달 시스템 및 특정 분광 측정 장치에서는 균질화 소자를 통해 공간적 코히어런스를 유지하는 것이 절대적으로 필수적인 시스템 요구 사항입니다.
정사각형 용융 실리카 막대는 거울 같은 평면 표면에서의 반사 과정에서 무작위 위상 섭동이 발생하지 않기 때문에, TIR에 기반한 재분배를 통해 공간적 코히어런스를 유지합니다. 평평한 측벽에서 발생하는 각 TIR 현상은 결정론적인 광학적 변환이다. 즉, 반사된 광선은 입사 광선과 동일한 위상을 가지며, 오직 반사 기하학적 구조에 의해 발생하는 경로 길이 차이에 의해서만 변조된다. 결과적으로, 정사각형 막대의 출구 개구부를 가로질러 측정된 코히어런스 길이는 15%에서 20%로 100 mm 미만의 일반적인 봉 길이에 대해 입력 코히어런스 길이를 유지하지만, 굴절형 확산기 소자는 코히어런스 길이를 10배 이상 줄일 수 있습니다. 이러한 코히어런스 유지 특성 덕분에 정사각형 용융 실리카 봉은 레이저 도플러 속도계나 홀로그래픽 리소그래피 설비와 같은 시스템에서 하류 간섭계 구성 요소와 호환됩니다.
측벽 평탄도 사양은 코히어런스 유지 품질을 직접적으로 좌우합니다. λ/4를 초과하는 평탄도 편차는 측정 가능한 파면 위상 오차를 유발하여 출력 코히어런스를 저하시킵니다.
정사각형 막대의 빛 전파 매개변수
| 매개변수 | 일반 값 | 조건 |
|---|---|---|
| 532 nm에서의 굴절률 | 1.458 | 용융 실리카, 실온 |
| TIR의 임계각 | 43.2° | 공기-실리카 계면 |
| 반사당 TIR 효율 | > 99.9% | Ra < 1 nm 측벽 연마 |
| 출력 균일도 (피크-밸리) | ±3% ~ ±5% | AR 코팅 처리, 종횡비 ≥ 15:1 |
| 동력 전달 효율 | > 92% | AR 코팅이 적용된 단면, 최적화된 NA 채움률 |
| 일관성 길이 유지 | 80–85%의 입력 | 봉 길이 ≤ 100 mm |
| 탑햇에 대한 최소 반사 수 | 8–20 | 입력값 NA 및 화면 비율에 따라 달라집니다. |
원형 용융 실리카 봉 내부의 빛 전파 메커니즘
곡선형 경계 형상은 근본적으로 다른 내부 광학적 환경을 만들어내며, 그 특유한 특성을 파악하는 것은 사각 막대의 평평한 벽면 거동을 이해하는 것만큼이나 중요합니다.
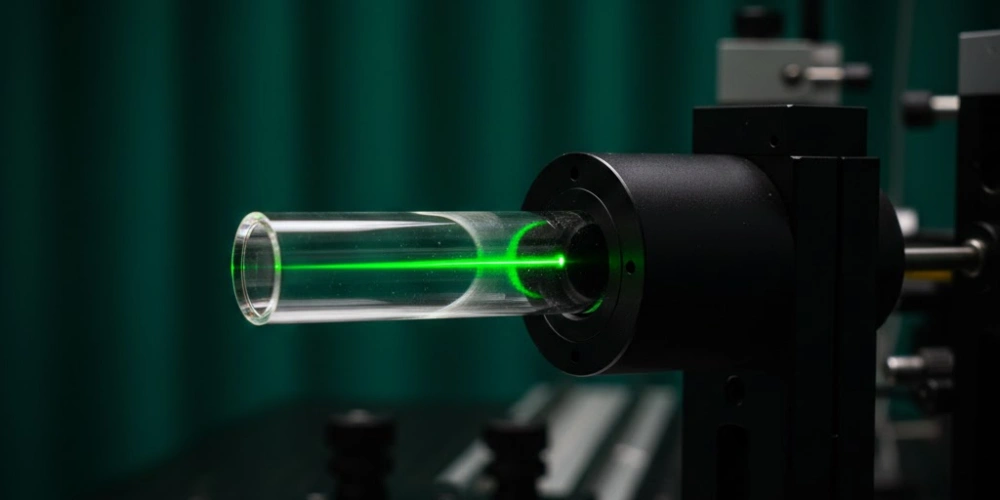
원형 용융 실리카 봉 내부에서, 원통형 측벽은 원주 방향 위치에 따라 법선 벡터가 방위각 전체 범위에서 회전하는 연속적으로 곡선 형태의 표면을 이룹니다. 이러한 기하학적 특성은 정사각형 봉의 법선이 고정된 평면 표면과 비교할 때, 광선과 벽면 간의 상호작용 특성을 근본적으로 변화시킵니다. 원형 막대는 단순히 기능이 부족한 균질화기가 아닙니다. 이는 광학적으로 독특한 요소로서, 특히 회전 대칭성의 보존과 방사형 대칭 필드의 유지가 필요한 특정 전파 환경에서 유리한 특성을 나타냅니다.
곡면 측벽의 반사 및 광선 산란 패턴
원통형 측벽의 표면 법선은 지속적으로 회전하므로, 둥근 막대 내부에서 발생하는 두 반사 현상이 막대 축에 대해 동일한 입사각을 이루는 경우는 없다. 광축을 통과하는 자오선 광선은 일정한 입사 평면을 유지하며 반사되어 안정적인 지그재그 궤적을 그리게 됩니다. 반면, 채워진 개구부의 입사 광선 대부분을 차지하는 비직선 광선은 벽과의 상호작용이 있을 때마다 반사 기하학적 구조가 지속적으로 변화하면서 나선형 궤적을 그리게 됩니다.
등가 사각 막대의 변 길이와 동일한 직경을 가진 원형 용융 실리카 막대의 경우, 출구 개구부에서 반사된 광선의 각도 분포는 사각 막대의 경우보다 훨씬 더 넓습니다. 평행 가우시안 입사광을 받은 원형 막대의 출구 강도 분포를 측정한 결과, 전형적인 고리 모양 또는 중심이 밝은 패턴이 나타나며, 피크와 골 사이의 강도 차이는 일반적으로 1:3 ~ 1:8 봉의 길이와 입력 NA에 따라 — 정사각형 봉의 ±3%에서 ±5%에 이르는 출력보다 훨씬 덜 균일합니다. 따라서 평평한 상단(flat-top) 출력 프로파일이 필요한 응용 분야에서는 원형 봉을 빔 균질화기로 사용하지 않습니다.
그러나 곡면 측벽의 산란 특성은 제어된 빔 확산이나 모달 혼합이 필요한 응용 분야에서 유리하며, 이러한 경우 반사 광선의 각도에 따른 공간적 다양성이 기능적 목적을 수행한다.
회전 대칭과 그 광학적 결과
회전 대칭은 원형 단면의 가장 대표적인 기하학적 특성이며, 동일한 대칭 등급을 갖는 모든 입력 빔의 회전 대칭성을 보존합니다. 단일 모드 광섬유의 TEM₀₀ 기본 모드 출력이나 방사형 편광 빔과 같은 원형 대칭 입력 빔은, 강도 분포에 방위각 왜곡 없이 둥근 막대를 통과하여, 출구면에서 동일한 원형 대칭을 유지한 채 나옵니다.
이 특성은 광섬유 간 결합 응용 분야에서 직접 활용되는데, 이 경우 둥근 용융 실리카 막대가 두 개의 원형 개구부 광섬유 사이에서 모드 매칭 중간 요소 역할을 합니다. 표준 단일모드 광섬유(NA ≈ 0.12)와 원형 봉(NA는 실리카-공기 전내반사(TIR) 조건에 의해 결정되며, 이론적 최대값 ≈ 0.82)는 결합 효율을 극대화하기 위해 로드 직경을 적절히 선택함으로써 최적화될 수 있으며, 시스템 간 적합성이 높은 경우 광섬유-로드 결합 효율이 85%. 반면, 정사각형 막대는 원형 대칭 섬유 모드에 직사각형 경계 조건을 부과하게 되어, 결합 계면에서 모드 불일치 손실과 방위각 강도 왜곡을 유발한다.
회전 대칭성 덕분에 원형 막대는 편광 측정 시스템에서 선호되는 형상을 이루는데, 이는 막대 단면의 방위각 비대칭성이 발생하면 편광 성분 간에 위상 지연 차이가 발생하기 때문이다.
원형 대칭 도파관 내의 감쇠장 분포
기하광학을 넘어, 원형 막대는 경계 조건의 원통 대칭성에 의해 결정되는 독특한 소멸장 분포를 측벽 경계면에서 나타낸다. 전내반사에서, 소멸장은 반사 표면 너머로 주변 매질 안으로 약 100~300 nm 정도 확장되며, 이 때 특징적인 침투 깊이는 δ = λ / (4π√(n²sin²θ − 1))로 주어지며, 여기서 θ는 내부 입사각이다.
원형 막대의 경우, 원주 방향에 걸쳐 입사각이 연속적으로 변화함에 따라 공간적으로 불균일한 소멸파 분포가 생성됩니다. 즉, 침투 깊이와 강도는 방위각 위치의 함수이며, 이로 인해 막대 외부에 고리 모양의 소멸파 강도 패턴이 형성됩니다. 이 특성은 특히 쇠퇴파 바이오센서 및 근거리장 결합 실험에서 활용되는데, 여기서 원형 막대의 공간적으로 확장된 쇠퇴파 고리는 막대 전체 원주 방향에 걸쳐 분석 대상 물질 층을 동시에 탐지할 수 있게 해줍니다. 반면, 정사각형 용융 실리카 막대는 각 평평한 측벽에 하나씩, 총 네 개의 개별적인 쇠퇴 영역을 생성하며, 각 영역 내에서는 침투 깊이가 공간적으로 균일하지만 모서리 영역에서는 불연속성이 발생합니다.
직경 1 mm의 실리카 막대를 사용하여 633 nm에서 작동하는 원형 막대 감쇠파 센서는 다음과 같은 범위의 검출 감도를 보였습니다. 10⁻⁷ RIU (굴절률 단위), 이를 통해 정밀 감지 응용 분야에서 원통형 소멸파 기하학적 구조의 실용적 타당성이 입증되었다.
원형 막대의 빛 전파 매개변수
| 매개변수 | 일반 값 | 조건 |
|---|---|---|
| 출력 강도 균일도 (피크-밸리) | 1:3 ~ 1:8 | 가우시안 입력, 표준 NA 채우기 |
| 섬유-로드 결합 효율 | > 85% | NA가 일치하는 단일모드 광섬유 |
| 633 nm에서 쇠퇴장의 침투 깊이 | 100–300 nm | 실리카-공기 경계면 |
| 감쇠형 센서의 감도 | ~10⁻⁷ RIU | 직경 1 mm의 봉 |
| 방위각 대칭 보존 | 전체 (360°) | 원형 대칭 입력 빔 |
| TIR 각도 일관성 | 변수 (비스듬한 광선에 따라 달라짐) | 원통형 측벽 형상 |
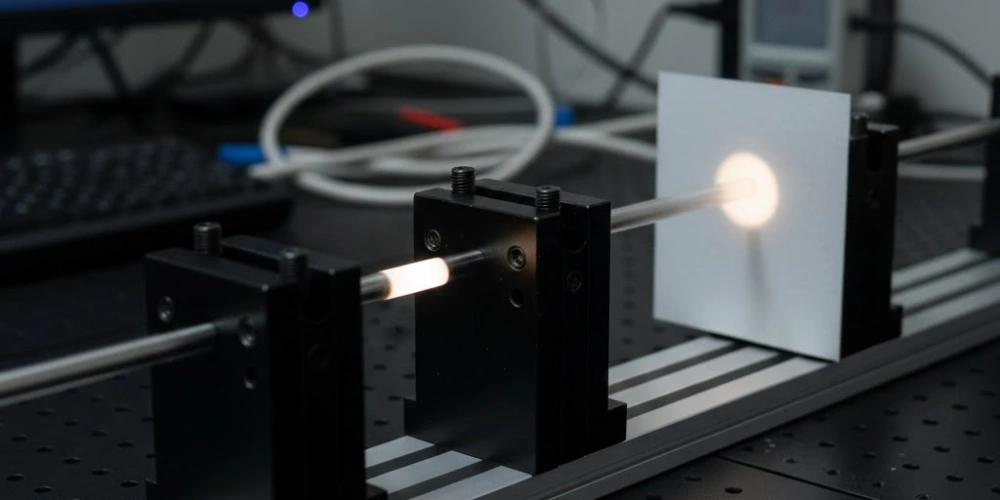
빔 균일도 — 정사각형 막대와 원형 막대의 직접 비교
빔 균일도는 실제 광학 시스템 설계에서 두 가지 기하학적 구조를 가장 직접적으로 구분하는 성능 매개변수이며, 이 둘 사이의 정량적 차이는 대부분의 사양서에서 나타내는 것보다 더 큽니다.
사각형 막대와 원형 막대의 빔 균일도 출력을 비교하려면 표준화된 측정 체계가 필요합니다. 왜냐하면 모호하게 정의된 "균일도" 주장은 상당한 성능 차이를 가려버릴 수 있기 때문입니다. 동일한 입력 조건(동일한 입사 전력, 동일한 NA 채움률, 동일한 봉 재질, 동일한 AR 코팅 사양) 하에서 평가할 때, 두 기하학적 형태는 출력 강도 분포가 정도뿐만 아니라 근본적인 공간적 특성에서도 차이가 나타납니다. 사각 막대는 공간적으로 경계가 명확하고 기하학적으로 예측 가능한 균일한 필드를 생성하는 반면, 원형 막대는 방사형 대칭이지만 중심에 무게가 쏠리거나 고리 구조를 띤 필드를 생성하며, 이 필드는 길이에 상관없이 플랫탑 분포에 근사할 수 없습니다.
균일성 지표 및 측정 기준
빔 균일성은 강도 분포 품질의 서로 다른 측면을 각각 반영하는 몇 가지 상호 보완적인 지표를 통해 정량화됩니다. 산업용 레이저 시스템에서 가장 널리 적용되는 지표는 피크-밸리(P-V) 균일도 비율로, (I_max − I_min) / I_mean × 100%로 정의되며, 측정 개구부 전체에 걸친 평균 강도 대비 백분율 편차로 표시됩니다. ±3%의 P-V 값은 측정 영역 내의 어느 지점도 공간적 평균으로부터 3% 이상 벗어나지 않음을 나타내며, 이는 반도체 리소그래피 및 평판 디스플레이 어닐링 응용 분야에서 일반적으로 요구되는 임계값입니다.
RMS 균일도 지표는 전체 개구부 전체에 걸쳐 통계적 평균을 산출하므로, P-V 측정보다 고립된 강도 급상승에 덜 민감합니다. 빔 프로파일링의 경우, ISO 111462 빔 폭 및 강도 분포 특성화에 대한 표준화된 측정 프로토콜을 제공하는 반면, MIL-STD-1241은 군사 및 방위용 광학 시스템의 균일성 요구 사항을 다루고 있습니다. 실제로, 공간 해상도 픽셀당 5–10 μm 이는 제어된 입력 조건 하에서 두 가지 유형의 로드의 출구 면 강도 분포를 측정하는 데 사용되며, P-V 및 RMS 균일도 계산을 위한 원시 데이터를 제공합니다.
출구면으로부터의 측정 평면 거리, 입력 빔의 NA, 프로파일러의 공간 해상도 등 측정 조건이 명시되지 않은 균일도 사양은 제조업체나 시스템 구성에 따라 직접적으로 비교할 수 없습니다.
정사각형 단면과 원형 단면의 강도 분포 데이터 비교
동일한 시험 조건(532 nm CW 입력, 빔 직경이 막대 개구부의 80%를 채움, 종횡비 20:1, 코팅되지 않은 용융 실리카 단면)에서, 정사각형 막대는 일관되게 ±4%에서 ±6%의 P-V 균일도를 보이는 반면, 반면, 직경과 길이가 동일한 원형 봉은 출구 개구부 전체에 걸쳐 35%에서 60%에 이르는 P-V 편차를 나타냈습니다. 균일성 성능에서 나타나는 이 거의 한 차수(order of magnitude)에 달하는 차이는 평평한 벽을 이용한 TIR 반사 방식과 곡면 벽을 이용한 산란 방식 간의 근본적인 기하학적 차이를 반영한다.
스캐닝 빔 프로파일러로 측정된 정사각형 봉의 출구면에서의 강도 분포 프로파일은 공간적으로 평평한 중앙 평탄부가 약 85% ~ 90% 전체 조리개 면적 중, 강도가 막대 세포 경계 쪽으로 점차 감소하는 약 50–100 μm 폭의 가장자리 전이 영역으로 둘러싸인 부분입니다. 동일한 조건에서 측정된 원형 막대 출구 프로파일은 중심이 밝은 가우시안형 분포를 보이거나, 높은 NA 입력을 가진 긴 막대의 경우 고리 모양의 환형 패턴을 보이지만, 둘 다 플랫탑 분포에 근사하지 않습니다. 이러한 측정 결과는 0.5 mm에서 10 mm에 이르는 다양한 막대 직경에서 재현되었으며, 이 범위 내에서 사각형 형상의 균일성 이점은 직경에 독립적임을 확인시켜 주었습니다.
사각 봉 출력 단면의 모서리 이행 폭은 측벽 표면 품질에 의해 결정되며, Ra 값과 직접적인 상관관계가 있습니다. Ra가 0.5 nm 미만으로 연마된 측벽의 경우, 모서리 이행 폭은 다음보다 작게 나타납니다. 50 μm, 반면 Ra = 2 nm인 표면에서는 이 전이 범위가 150–200 μm로 넓어집니다.
봉 길이가 출력 균일성에 미치는 영향
막대의 길이는 종횡비 L/D(정사각형 막대의 경우 길이를 한 변의 길이로 나눈 값, 원형 막대의 경우 길이를 지름으로 나눈 값)로 표현되며, 이는 TIR 반사 횟수를 제어하는 주요 기하학적 매개변수로서, 결과적으로 막대 내부에서 달성되는 광선 재분배 정도를 결정합니다.
정사각형 용융 실리카 봉의 경우, 균일성 수치는 종횡비(aspect ratio)가 증가함에 따라 L/D = 25:1 정도까지 단조롭게 향상되지만, 이보다 더 길어질 경우 길이가 늘어날수록 균일성 향상 효과는 점차 감소하는 반면, 코팅되지 않은 측벽에서의 프레넬 반사 손실이 증가하고 전파 경로에 따른 흡수 현상이 발생합니다. 대부분의 레이저 균질화 응용 분야에서 — 출력 균일성과 투과 효율의 균형을 고려할 때 — 최적의 종횡비 범위는 L/D = 12:1 및 L/D = 20:1, AR 코팅이 적용된 구성에서 총 투과율이 90% 이상인 상태에서 ±3%에서 ±5% 범위의 P-V 균일도를 달성하였다. 원형 막대의 경우, 종횡비 증가에 따라 모달 혼합이 증가하여 중심-가장자리 강도 비율이 점진적으로 감소하지만, 막대 길이에 관계없이 출력 분포는 결코 플랫탑 프로파일로 수렴하지 않습니다. L/D = 30:1일 때, 동등한 직경의 원형 봉은 약 25–30%의 P-V 균일도를 달성합니다. 이는 L/D = 5:1에서 나타난 50–60% 범위보다 개선된 수치이지만, 정밀 레이저 가공 응용 분야에 필요한 ±5% 기준치에는 여전히 훨씬 미치지 못합니다.
이러한 길이 의존적 특성은, 어떤 종횡비를 선택하더라도 플랫탑 빔 성형 응용 분야에서 원형 막대가 사각형 막대를 대체할 수 없음을 확인해 줍니다.
빔 균일도 비교
| 매개변수 | 사각봉 | 원형 봉 |
|---|---|---|
| L/D = 10:1에서의 출구 P-V 균일도 | ±8% ~ ±12% | 45–60% |
| L/D = 20:1에서의 출구 P-V 균일도 | ±3% ~ ±5% | 25–35% |
| L/D = 30:1에서의 출구 P-V 균일도 | ±2% ~ ±4% | 20–30% |
| 출구 개구부의 %에 해당하는 고원 영역 | 85-90% | 해당 없음 |
| 모서리 전이 폭 (Ra < 0.5 nm) | < 50 μm | 정의되지 않음 |
| AR 코팅을 통한 균일성 향상 | +2% ~ +3% P-V | 무시할 수 있음 |
| 최대 달성 가능한 P-V 균일도 (최적화됨) | ±2% | ~20% |
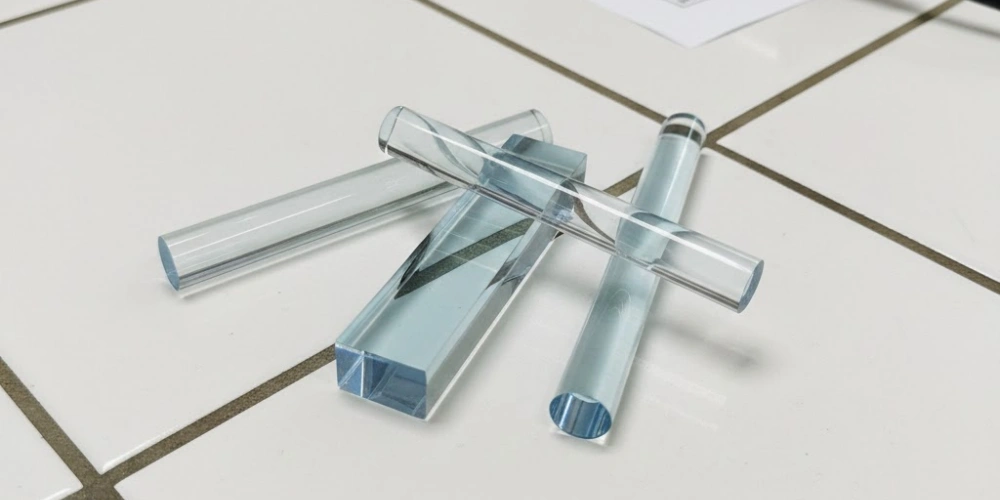
두 막대 형상이 공통으로 갖는 전달 특성 및 재료 특성
단면 형상에 관계없이, 모든 용융 실리카 광학 봉은 합성 비정질 SiO₂ 조성에서 비롯된 동일한 탁월한 일련의 물성을 지니고 있으며, 이러한 물성 덕분에 까다로운 광학 응용 분야에서 보로실리케이트, 소다-라임 유리 또는 결정질 석영 대신 용융 실리카가 선호되고 있습니다.
광 전송 이는 용융 실리카의 장점으로 가장 자주 언급되는 부분입니다. 고순도 합성 용융 실리카는 약 심자외선 영역의 160 nm부터 근적외선 영역의 2,500 nm까지, 200–2,000 nm 파장 범위에서 투과율이 90%를 초과합니다(경로 길이 10 mm 기준). 보로실리케이트 유리(컷오프 파장 ~300 nm)와 표준 광학 유리(컷오프 파장 ~350 nm)에서는 볼 수 없는 이러한 DUV 투과성 덕분에, 용융 실리카는 엑시머 레이저 및 ArF 리소그래피 응용 분야에 사용할 수 있는 유일한 실용적인 봉 재료가 됩니다.
열 안정성 이는 두 번째로 중요한 공통 특성입니다. 융합 실리카의 열팽창 계수(CTE)는 0.55 × 10-⁶ /°C — 이는 붕규산 유리보다 약 8배, 표준 광학 유리보다 15배 낮은 수치입니다. 이러한 초저 열팽창 계수(CTE) 덕분에 변동이 심한 열 하중 조건에서도 치수 안정성이 보장되며, 열 사이클링으로 인해 로드 끝단의 위치가 수십 마이크로미터가 아닌 마이크로미터 단위로만 이동하는 정밀 광학 어셈블리에서 정렬 공차를 유지할 수 있습니다.
레이저 손상 임계값 1064 nm에서 용융 실리카 봉(두 가지 형상 모두)의 경우, 펄스 지속 시간은 일반적으로 10 ns이며 25–50 J/cm² 벌크 자재 및 5–15 J/cm² 연마된 단면을 갖춰, 사각형 및 원형 봉 모두 나노초 펄스 산업용 레이저 시스템에 적합합니다. 248 nm(KrF 엑시머)에서 벌크 LIDT는 약 3–8 J/cm² OH 함량 및 조사 이력에 따라 달라집니다.
화학적 불활성 반도체 제조 과정에서 로드가 공정 가스, 세정 용매 또는 반응성 플라즈마 환경에 노출되더라도 표면 열화가 발생하지 않도록 보장하여, 다른 광학 유리보다 더 긴 작동 수명을 제공합니다.
융합 실리카 봉의 공통적인 물성
| 속성 | 가치 | 단위 |
|---|---|---|
| 전송 범위 | 160–2500 | nm |
| 589nm에서의 굴절률 | 1.458 | - |
| CTE | 0.55 × 10⁻⁶ | /°C |
| 연화 포인트 | ~1665 | °C |
| 연속 사용 온도 | ~1000 | °C |
| 1064 nm, 10 ns에서 벌크 LIDT | 25-50 | J/cm² |
| 248 nm 파장의 벌크 LIDT | 3-8 | J/cm² |
| 누프 경도 | ~600 | kg/mm² |
| 밀도 | 2.20 | g/cm³ |
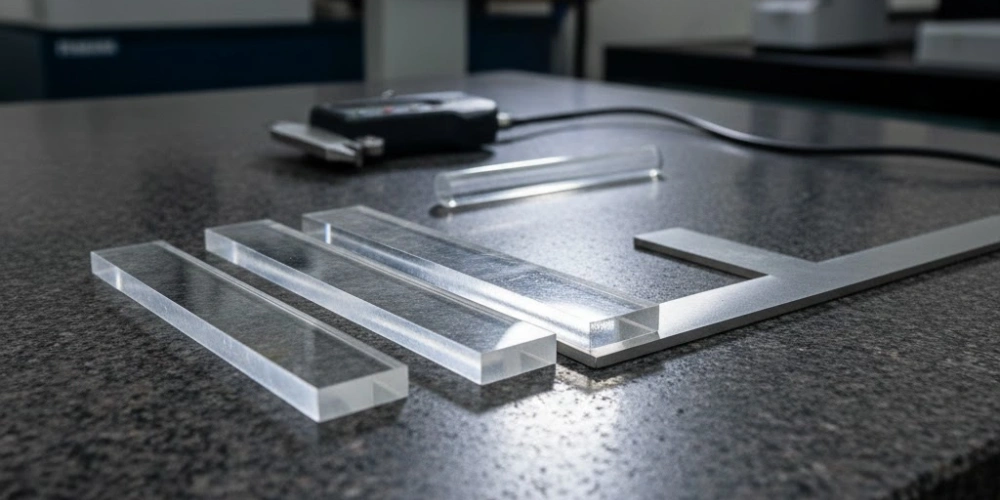
사각형 용융 실리카 봉에 적용되는 치수 공차
정밀 광학 어셈블리는 치수 정확도에 달려 있으며, 이는 단순히 가정할 수 있는 것이 아니라 시스템 통합을 시작하기 전에 로드 형상 간에 구체적으로 명시하고, 검증하며, 비교해야 합니다.
사각형 용융 실리카 봉의 공차 구조는 원형 봉에 비해 훨씬 더 복잡한데, 이는 각각 독립적인 규격을 충족해야 하는 4개의 독립적인 평면 표면과 4개의 모서리 형상이 존재하기 때문이다. 이러한 복잡성은 단점이 아니라, 봉의 광학 성능을 가능하게 하는 평면 벽 정밀도를 기하학적으로 표현한 것이다. 그러나 이로 인해 엔지니어들은 원형 봉보다 더 광범위한 치수 매개변수를 지정하고 검증해야 합니다.
평탄도, 평행도 및 수직도 요구 사항
측벽 평탄도는 정사각형 용융 실리카 봉에서 TIR 기반 빔 균일성에 있어 가장 중요한 치수 매개변수입니다. 표면 평탄도 편차가 λ/4(532 nm에서 약 133 nm)일 경우, 이중 통과 TIR 상호작용에서 최대 λ/2의 파면 위상 오차가 발생하며, 이는 출력 필드에서 측정 가능한 강도 불균일성을 유발하기에 충분한 수준입니다. ±3%보다 우수한 P-V 균일도가 요구되는 응용 분야의 경우, 측벽 평탄도는 일반적으로 λ/8 이상 (532 nm에서 피크-투-밸리 66 nm)가 측벽 전체 영역에 걸쳐 나타납니다.
로드 전 길이에 걸쳐 일정한 TIR 입사각을 유지하는 데 중요한, 대향하는 측벽 쌍 간의 평행도는 각도 단위로 지정되며, 일반적으로 < 10 아크초 정밀 빔 균질화기의 경우, 대향하는 벽면 간의 평행도 오차가 30초각일 때, 반사 횟수당 15초각의 점진적인 입사각 편차가 발생하며, 이는 15회의 반사를 거치면서 누적되어 0.063° 공칭 각도からの 편차 — 민감한 구성에서는 출력 균일성을 ±4% P-V에서 ±7% P-V로 변화시키기에 충분한 정도이다. 단면의 직각도를 결정하는 인접한 측벽 간의 수직도는 일반적으로 < 5 아크초 정밀 등급의 막대를 사용하여 TIR 형상이 사다리꼴 형태가 아닌 진정한 직교 형태를 띠도록 보장합니다.
평탄도, 평행도, 수직도라는 이 세 가지 공차 매개변수는 서로 상호작용을 일으키므로, 각 사양을 개별적으로 충족하는 봉이라도 복합 기하학적 오차가 시스템 허용 한도를 초과하지 않는지 확인하기 위해 종합적인 적합성을 검증해야 합니다.
모서리 형상 및 모서리 모따기 사양
정사각형 용융 실리카 막대의 네 모서리는 두 개의 평면 측벽이 교차하는 기하학적 불연속부를 나타내며, 이러한 모서리를 어떻게 처리하느냐에 따라 TIR의 무결성과 기계적 내구성에 직접적인 영향을 미칩니다.
두 개의 연마된 평면이 반경 0의 교차점을 이루는 이상적으로 날카로운 모서리는 기계적으로 취약하여, 취급, 장착 및 열 사이클링 과정에서 쉽게 파손되기 쉽습니다. 모서리가 깨지면 미세 파편이 발생하는데, 이 파편들은 로드 끝면으로 이동하여 레이저로 인한 표면 손상의 핵 형성 부위가 될 수 있습니다. 따라서 표준 제조 관행에 따라 네 개의 종방향 모서리 모두에 제어된 모따기 또는 반경이 적용됩니다. 모따기 폭은 일반적으로 다음 범위 내에서 지정됩니다. 0.05 mm ~ 0.20 mm 45° 각도로, 평평한 측벽 면적을 크게 침범하지 않으면서 날카로운 모서리를 제거합니다. 측면 치수가 2 mm 미만인 봉의 경우, 평평한 측벽 비율을 위 수준으로 유지하기 위해 모따기 폭을 비례적으로 조정합니다. 명목 측면 치수 90%, TIR 활성 영역을 보존하면서.
반경 모서리(r = 0.1 mm ~ 0.3 mm)는 평면 모따기의 대안으로, 둥근 모서리는 평면 모따기의 두 개의 새로운 날카로운 모서리보다 응력을 더 균일하게 분산시키기 때문에 기계적 충격에 많이 노출되는 용도에서 선호됩니다. 그러나 곡면 모서리는 TIR(전내반사)을 지원하지 않고 작은 각도 허용 오차를 발생시키기 때문에, 순수한 광학 성능 측면에서는 평면 모따기가 더 선호되는 선택지입니다.
실무에서 원형 봉의 공차 차이가 어떻게 나타나는가
원형 용융 실리카 봉은 사각형 봉에 비해 더 간단한 공차 사양 세트가 필요하며, 주로 직경 공차, 원통도 및 단면 수직도에 의해 결정됩니다.
정밀 원형 봉의 직경 공차는 직경 1~10 mm 범위의 경우 ±0.01 mm에서 ±0.025 mm로 규정되며, 이는 센터리스 연삭 후 연마 공정을 통해 달성할 수 있습니다. 원통도 — 테이퍼와 원형도 편차를 모두 고려한 완벽한 원통형에 대한 복합 편차 — 는 일반적으로 < 2 μm 광학 등급 원형 봉의 경우, 봉 전체 길이에 걸쳐 일관된 결합 조건을 보장합니다. 봉 축에 대한 단면 수직도는 다음과 같이 지정됩니다. < 3 분각 표준 등급의 막대와 < 1 분각 정밀 등급 부품용.
원형 봉의 회전 대칭 형상 덕분에, 축 방향의 여러 위치에서 단 한 번의 직경 측정만으로도 측벽 형상에 대한 거의 완벽한 치수 특성을 파악할 수 있습니다. 이는 사각형 봉에 필요한 다중 매개변수 평탄도, 평행도 및 수직도 검증에 비해 상당한 간소화를 의미합니다. 이러한 치수 측정상의 단순성은 대량 생산 환경에서 계측 시간과 비용을 절감해 주지만, 빔 균일화 응용 분야에서는 광학적 성능상의 이점으로 이어지지는 않습니다.
치수 공차 비교
| 허용 오차 매개변수 | 사각봉 사양 | 원형 봉 규격 |
|---|---|---|
| 단면 치수 공차 | ±0.01 ~ ±0.025 mm | ±0.01 ~ ±0.025 mm (직경) |
| 측벽 평탄도 | λ/8 (정밀도) | 해당 없음 |
| 대향 벽의 평행도 | < 10 아크초 | 해당 없음 |
| 인접 벽의 수직도 | < 5 아크초 | 해당 없음 |
| 원통도 / 형상 오차 | 해당 없음 | < 2 μm |
| 단면 수직도 | < 3 분각 | < 3 분각 |
| 모서리 모따기 폭 | 45°에서 0.05–0.20 mm | 해당 없음 |
| 길이 공차 | ±0.1 mm | ±0.1 mm |
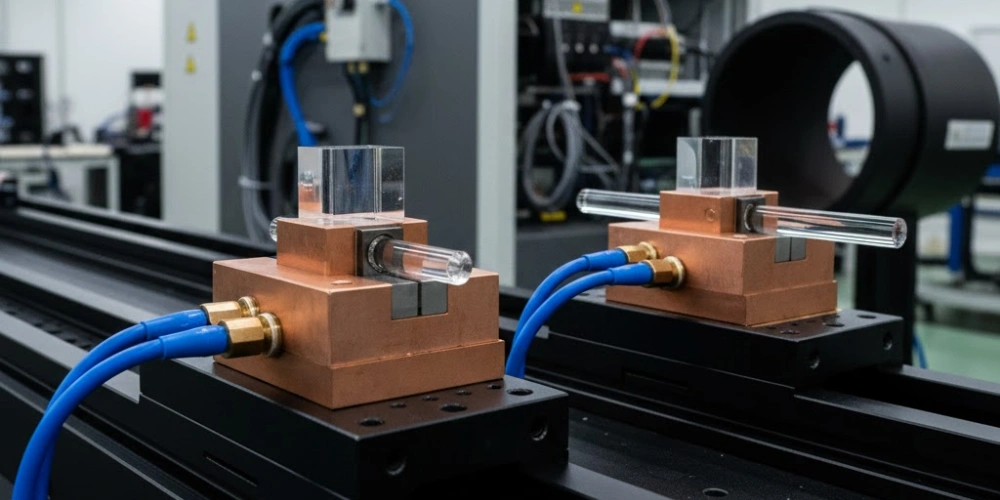
고출력 레이저 조건 하에서의 열적 및 기계적 거동
지속적인 고출력 레이저 조사는 열적 및 기계적 부하 조건을 유발하며, 이를 통해 저출력 특성 분석에서는 파악할 수 없었던 형상에 따른 취약점이 드러납니다.
사각형 용융 실리카 봉과 원형 용융 실리카 봉이 연속 또는 펄스 방식의 고출력 레이저 조사에 노출될 때, 봉 단면 내의 열 에너지 분포는 형상의 경계 조건을 따릅니다. 흡수된 광에너지는 — 손상 임계치 미만의 플루언스 수준에서도 — 재료의 열팽창계수(CTE) 및 탄성 계수에 비례하는 열응력을 유발하는 온도 구배를 생성합니다. 용융 실리카의 경우 (E = 73 GPa, CTE = 0.55 × 10⁻⁶/°C), 온도 구배 1켈빈당 응력 수준은 광학 유리에 비해 상대적으로 낮지만, 단면의 형상에 따라 열 구배가 집중되는 위치가 결정되며, 결과적으로 기계적 응력이 최대가 되는 지점도 이에 따라 달라진다.
정사각형 단면과 원형 단면의 열 구배 분포 비교
균일하게 조명이 비추는 원형 단면에서는 발열이 방사형 대칭으로 분포하며, 그로 인해 발생하는 온도 구배 역시 방사형 대칭을 띠는데, 즉 외표면이 냉각되는 막대의 경우 중심부에서 온도가 가장 높고 주변부에서 가장 낮다. 이로 인해 원형 대칭을 띤 열에 의한 포물선형 굴절률 분포(열 렌즈 효과)가 생성되며, 이는 구면 파면 왜곡을 유발하지만 방위각 비대칭성은 나타나지 않는다.
등가 균일 조명이 적용된 정사각형 단면에서, 내부 임의의 점과 가장 가까운 냉각 표면 사이의 거리가 이방성을 띠기 때문에 온도 분포는 방사형 대칭성을 잃게 됩니다. 정사각형 단면의 네 모서리는 기하학적으로 봉의 중심에서 가장 멀리 떨어져 있으며, 봉이 평평한 측벽에 접촉하는 마운트에 고정된 경우 열적으로 가장 고립된 영역이 될 수도 있습니다. 5 mm × 5 mm 정사각형 용융 실리카 봉에 대한 유한 요소 열 해석 결과, 10 W/cm²의 흡수 전력 밀도 모서리 온도가 8–12 K 정상 상태에서 사이드월 중간점 온도를 초과하여, 다음과 같은 국부적인 열 응력 집중을 유발합니다. 2-4 MPa 모서리 부위에서. 동일한 조건 하에서 원형 봉은 모서리 응력 집중 현상이 나타나지 않으며, 최대 응력은 단면 중심에 위치하며 그 크기는 1.5–2.5 MPa.
두 응력 수준 모두 용융 실리카의 인장 파단 강도에 미치지 못하지만 (~50 MPa (광택 처리된 표면의 경우), 펄스 레이저 작동의 주기적 특성으로 인해 피로 균열3 장기간의 운용 기간 동안 모서리 부위의 기존 표면 결함에 대한 개시 10⁸개의 레이저 펄스.
응력 이방성 및 단면 대칭성과의 관계
응력 복굴절은 광학 재료 내부의 기계적 응력이 두 개의 직교하는 편광축 사이에서 공간적으로 변화하는 굴절률 차이를 유발할 때 발생하며, 이 차이는 광탄성 계수를 통해 응력의 크기에 비례한다. 융합 실리카의 경우, 응력-광학 계수 C = 3.5 × 10⁻¹² Pa⁻¹, 즉 1 MPa의 응력이 굴절률 차에서 3.5 × 10⁻⁶의 복굴절을 유발한다는 뜻이다.
원형 봉에서, 방사대칭적인 열 응력 분포는 마찬가지로 방사대칭적인 복굴절 패턴을 생성한다: 방사형 및 방위각 편광 성분은 회전 불변인 차등 위상 지연을 경험한다. 열 응력이 가해진 원형 막대를 통과하는 선형 편광 입력 빔은 4중 방위각 대칭을 갖는 편광 왜곡 패턴(비정적 패턴)을 나타내지만, 전체 원형 개구부를 가로지르는 순 통합 편광 회전은 상쇄되어 0이 된다 대칭적인 조명을 위해 — 원형 평균 측정에서 둥근 막대가 편광 상태에 미치는 방해가 줄어듭니다. 사각형 막대의 경우, 둥근 형상에서는 나타나지 않는 모서리 부위의 집중 현상을 동반한 비대칭적인 열 응력 분포로 인해, 4중이지만 방사형 대칭성이 없는 이방성 지도가 생성됩니다. 파면 지연이 필요한 편광 민감형 응용 분야의 경우 λ/100 출구 개구부를 가로지르는 사각 봉의 모서리 응력 집중은 다음과 같은 지연 피크를 유발할 수 있다. λ/50에서 λ/30까지 10 W/cm² 미만의 흡수 전력 밀도 — 동일한 편광 측정 조건에서 원형 봉의 성능에 비해 측정 가능한 성능 저하가 나타난다.
레이저 하중 하에서의 열적 및 기계적 매개변수
| 매개변수 | 사각봉 | 원형 봉 |
|---|---|---|
| 10 W/cm²에서의 코너 온도 상승 | 사이드월 중간 지점 위 8–12 K | 해당 없음 |
| 10 W/cm²에서의 최대 열 응력 | 2–4 MPa (모서리 부위) | 1.5–2.5 MPa (중앙) |
| 융합 실리카의 인장 강도 (연마면) | ~50 MPa | ~50 MPa |
| 응력-광학 계수 (C) | 3.5 × 10⁻¹² Pa⁻¹ | 3.5 × 10⁻¹² Pa⁻¹ |
| 10 W/cm²에서의 파면 지연 | λ/50 ~ λ/30 (코너 기여도) | < λ/100 (대칭 하중) |
| 탄성 계수 (E) | 73 GPa | 73 GPa |
| 안전 피로 사이클 한계 (모서리 결함) | > 10⁸ 펄스 (모서리 연마) | > 10⁸ 펄스 |
사각형 용융 실리카 봉에 적합한 응용 분야
광학적, 치수적, 열적 거동에 대한 포괄적인 특성 분석이 완료되면, 각 형상에 적합한 적용 분야를 해당 형상의 측정 가능한 성능 속성과 직접적으로 연관 지을 수 있게 됩니다.
사각형 용융 실리카 막대의 적용 적합성은 관례에 의해 결정되는 것이 아니라, 평평한 벽면을 가진 TIR 기하학적 구조만이 동시에 충족시킬 수 있는 세 가지 성능 요구 사항, 즉 탑햇(top-hat) 형태의 강도 출력, 자외선 대역 투과도, 그리고 출력 개구부에서의 서브밀리미터급 가장자리 선명도가 모두 충족될 때 결정됩니다. 이 세 가지 요구 사항은 명확히 정의된 일련의 산업용 및 과학용 광학 시스템에서 동시에 나타나며, 이러한 시스템 내에서 정사각형 막대 형상은 기능적으로 대체할 수 없는 역할을 합니다.
평판 디스플레이 제조 공정에서의 엑시머 레이저 어닐링
OLED 및 LCD 평판 디스플레이 생산 과정에서 저온 폴리실리콘(LTPS)의 결정화를 위한 엑시머 레이저 어닐링(ELA) 공정은 정사각형 용융 실리카 봉 균질화기를 사용하는 산업 분야 중 생산량이 가장 많은 응용 분야입니다. 이 공정에는 일반적으로 길이 400~700 mm, 기판에서 폭 0.3~0.5 mm인 선형 빔이 필요하며, 이 빔은 ±3% P-V 패널 전체 영역에 걸쳐 일관된 입자 크기를 확보하기 위해 전체 라인 길이에 걸쳐 처리합니다.
ELA 시스템에 사용되는 정사각형 용융 실리카 막대의 크기는 일반적으로 1 mm × 1 mm ~ 3 mm × 3 mm 단면도에서, 길이는 60–120 mm (좁은 단면 치수 기준 종횡비 40:1~80:1), 308 nm(XeCl) 또는 248 nm(KrF) 엑시머 파장에서 작동합니다. 이 로드들에 사용된 높은 OH 함량(> 1000 ppm)의 합성 용융 실리카 등급은 누적 플루언스가 다음을 초과하는 조건에서도 DUV 투과율 안정성을 보장합니다. 10⁹ J/cm² 로드의 사용 수명 기간 동안. ELA 시스템에 탑재된 최적화된 사각형 로드 균질화기의 출력 균일성은 정기적으로 다음에서 검증됩니다. ±2% ~ ±3% P-V 라인 빔 전체에 걸쳐, 시간당 60~90장의 기판 처리 속도로 Gen-8 패널(2,200 mm × 2,500 mm) 생산에 필요한 결정화 균일성 기준을 충족합니다.
사각 막대의 출력 개구부 형상은 하류에 위치한 원통형 광학 시스템을 통해 기판에 투사되는 선형 빔의 종횡비를 직접 결정하므로, 단면 치수는 개별 부품 수준의 세부 사항이 아닌 시스템 수준의 설계 매개변수가 된다.
균질화된 빔을 이용한 레이저 용접 및 재료 가공
레이저 용접, 레이저 절단 및 레이저 마킹 응용 분야에서, 정사각형 용융 실리카 봉 균질기를 통해 가우시안 빔 프로파일에서 탑햇 빔 프로파일로 전환하면 재료 가공 품질에서 뚜렷한 공정 개선 효과를 얻을 수 있습니다. 가우시안 빔은 중심부에 최대 강도를 집중시켜 비균일한 에너지 침착 프로파일을 형성하며, 이로 인해 용접 스팟 전반에 걸쳐 용융 깊이가 달라지고 열영향부(HAZ)의 폭이 일정하지 않게 됩니다. 반면, 탑햇 빔은 스팟 영역 전체에 에너지를 균일하게 분배하여 일정한 용융 깊이와 명확하게 정의된 HAZ 경계를 만들어 냅니다.
사각봉 균질화기를 통해 생성된 탑햇(Top-hat) 빔 프로파일을 사용하여 얇은 금속판(두께 0.1–0.5 mm)을 레이저 용접할 경우, 용접 비드 폭의 균일성이 ±15%에서 ±20%까지 (가우시안)에서 ±3% ~ ±5% (탑햇), 그리고 국부적인 최고 강도 비등으로 인해 발생하는 스패터링 현상의 발생 빈도는 3-5×. 용접 용도의 봉 단면은 일반적으로 ~ 3 mm × 3 mm ~ 8 mm × 8 mm, 종횡비 10:1~15:1이며, 1064 nm 또는 1030 nm Yb:YAG 레이저 파장에 최적화되어 있습니다. 해당 파장에서 총 투과율을 95% 이상으로 유지하기 위해, 봉 끝면(표면당 R < 0.2%)에는 AR 코팅이 기본으로 적용됩니다.
이 봉의 정사각형 출력 개구부는 투영 광학계를 통해 작업 표면의 정사각형 또는 직사각형 스팟에 직접 매핑되므로, 열영향부 형상을 정밀하게 제어할 수 있습니다. 이는 전자 부품 PCB 드릴링 및 정밀 미세 구조 형성 응용 분야에서 필수적인 요건입니다.
UV 리소그래피 및 반도체 검사 시스템
심자외선(Deep UV) 리소그래피 조명 장치와 반도체 웨이퍼 검사 시스템은 상용 광학 시스템 중에서도 가장 엄격한 빔 균일도 요건을 요구하며 — 일반적으로 조명 영역 전반에 걸쳐 ±1%에서 ±2% P-V 범위 —, 이 시스템들의 조명 경로 내에는 균일도 조절을 위한 핵심 요소로서 정사각형 용융 실리카 막대가 내장되어 있습니다.
193 nm ArF 침지 리소그래피 시스템에서, 레티클 평면에서의 조도 균일도 사양은 웨이퍼 전체에 걸친 크리티컬 디멘션(CD) 균일도를 직접적으로 좌우합니다. 즉, 1%의 조도 비균일도는 대략 0.3–0.5 nm의 CD 변화 7nm 공정 노드의 기하학적 구조에서는 공정 제어 허용 범위를 초과합니다. 이러한 시스템에 사용되는 정사각형 용융 실리카 봉은 OH 함량이 1000ppm 이상이고 금속 불순물 함량이 1ppm ArF 조사 시 컬러 센터 형성을 최소화하기 위해. 표면 사양은 다음과 같다. 10-5 스크래치-디그 리소그래피 등급 봉의 경우, 단면에서는 Ra < 0.3 nm, 측벽에서는 Ra < 0.3 nm가 표준입니다. 193 nm 또는 266 nm 파장에서 작동하는 검사 시스템 역시 10 nm 미만의 감도 수준에서 결함을 감지하기 위해 실리콘 웨이퍼 표면 전체에 균일한 조명을 제공해야 하므로, 사각형 봉 형태의 균일화 장치가 필요합니다.
사각봉 적용 매개변수
| 애플리케이션 | 파장(nm) | 로드 단면(mm) | 화면비 | 요구되는 균일도 (P-V) |
|---|---|---|---|---|
| ELA / LTPS 디스플레이 어닐링 | 308 / 248 | 1×1에서 3×3까지 | 40:1 ~ 80:1 | ±2% ~ ±3% |
| 레이저 용접 / 재료 가공 | 1064 / 1030 | 3×3에서 8×8까지 | 10:1 ~ 15:1 | ±3% ~ ±5% |
| ArF 리소그래피 조명 | 193 | 1×1에서 2×2까지 | 30:1 ~ 60:1 | ±1% ~ ±2% |
| 웨이퍼 검사용 조명 | 193 / 266 | 1×1에서 3×3까지 | 20:1 ~ 40:1 | ±2% ~ ±3% |
| 레이저 마킹/스크라이빙 | 355 / 532 | 2×2에서 5×5까지 | 10:1 ~ 20:1 | ±5% ~ ±8% |
원형 용융 실리카 봉에 적합한 응용 분야
원형 용융 실리카 막대는 뚜렷하고 명확하게 정의된 적용 분야를 차지하고 있으며, 이 막대의 회전 대칭성과 곡면 측벽 특성은 사각형 형상으로는 재현할 수 없는 기능적 이점을 제공합니다.
광섬유 결합 이는 원형 봉 형상의 가장 직접적인 응용 사례입니다. 표준 광섬유 클래딩 치수(125 μm ~ 1000 μm)에 맞춰진 직경의 원형 막대는 올실리카 광섬유 시스템 내에서 모드 매칭 소자, 탈편광기 및 빔 확장기 역할을 하며, 광섬유의 원형 도파관 모드 구조와 완벽한 회전 대칭 호환성을 유지합니다. 결합 효율은 85% 단일모드 광섬유와 원형 봉 사이에서는 NA가 일치하는 구성에서 이러한 결과가 일상적으로 얻어집니다.
감쇠파 감지 원형 막대 측벽의 원주 방향으로 연속적인 쇠퇴장을 이용하여 막대 전체 원주 길이에 걸쳐 분석물 층을 동시에 탐지합니다. 633 nm에서 원형 용융 실리카 감지 막대는 굴절률 감도를 10⁻⁷ RIU, 이를 통해 원형 막대 형상이 원통형 유동 셀 하우징과 자연스럽게 통합되는 미세유체 환경에서 단백질 결합, DNA 혼성화 및 화학 물질 농도 변화를 검출할 수 있게 됩니다.
편광 및 간섭계 방식의 빔 전달 이는 원형 막대의 방사형 대칭 응력 복굴절 분포 덕분에 가능하며, 대칭적인 조명 조건에서 순 편광 회전이 0이 되는 특성을 갖습니다. 이 특성은 레이저 간섭계의 기준 암 전달 방식과, 긴 전파 경로 전반에 걸쳐 편광 상태의 무결성이 요구되는 파면 감지 시스템에서 활용됩니다.
고온 환경에서의 적용 — 고온 공정 챔버를 통한 고온 측정, 연소 진단 및 산업 공정 모니터링을 포함하여 — 빛의 전달 매체로 원형 용융 실리카 막대를 사용합니다. 원형 단면의 회전 불변 집광 입체각은 전방향 열 방출원에 대한 등방성 결합을 보장하며, 막대의 직경은 3mm ~ 20mm 그리고 길이는 최대 500mm 최대 ~의 주위 온도에서 지속적으로 작동하는 산업용 고온계 시스템에 사용되며 300°C 낚싯대 끝 부분의 온도가 800°C.
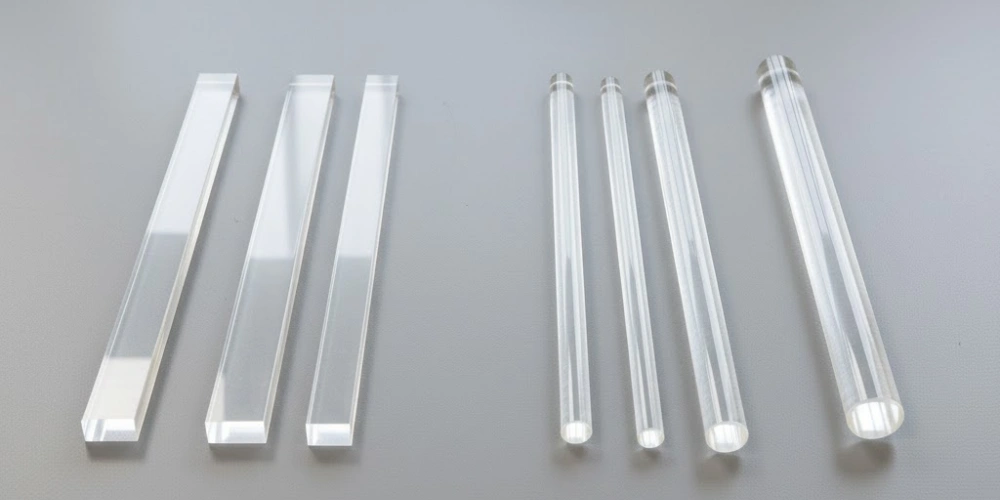
사각형 및 원형 용융 실리카 봉의 비교 요약
앞서 제시된 모든 분석 결과는 명확한 차별화 매트릭스로 집약되며, 이를 통해 본 기사에서 다루는 모든 성능 차원에서 두 기하학적 구조 간에 매개변수별로 직접적인 비교가 가능해집니다.
근본적인 차이는 품질에 있는 것이 아니라 — 두 기하학적 형태 모두 본질적으로 더 우수하다고 할 수 없으므로 — 기하학적 광학적 거동과 응용 요구 사항 간의 기능적 부합 여부에 있습니다. 정사각형 용융 실리카 봉은 결정론적인 빔 균질화, 플랫탑 강도 출력, 직사각형 조리개 정의를 제공하지만, 그 대가로 치수 설계의 복잡성이 증가하고 모서리 부분의 열 민감도가 높아집니다. 원형 용융 실리카 봉은 회전 대칭성 유지, 단순화된 치수 제어, 원주 방향의 소멸장 연속성을 제공하지만, 그 대가로 내재된 빔 불균일성과 플랫탑 강도 요구 사항과의 비호환성을 감수해야 합니다.
모든 시스템 사양 결정은 광 출력 요구 사항으로 거슬러 올라가야 합니다. 정의된 직사각형 개구부 전체에 걸쳐 균일한 강도 분포가 주요 기준이라면, 정사각형 형상이 물리적으로 타당한 유일한 선택입니다. 회전 대칭 빔 보존, 광섬유 모드 매칭 또는 쇠퇴장 감지가 주요 기준이라면, 원형 형상이 적절한 선택입니다.
전체 비교 요약
| 성과 차원 | 정사각형 용융 실리카 봉 | 원형 용융 실리카 봉 |
|---|---|---|
| TIR 일관성 | 높음 — 고정된 표면 법선 | 변수 — 회전하는 표면 법선 |
| 출력 빔 균일도 (P-V) | ±2% ~ ±5% (최적화됨) | 20–60% (기하학적 제약) |
| 플랫탑 출력 기능 | 네 — 결정론적 | 아니요 — 기하학적 제약으로 인해 |
| 회전 대칭 출력 | 아니요 — 직사각형 개구부 | 네 — 원형 조리개 |
| 사이드월 공차의 복잡성 | 높음 (평탄도, 평행도, 수직도) | 낮음 (원통도, 직경) |
| 모서리 열 응력 집중 | 현재 (10 W/cm²에서 2–4 MPa) | 결석 |
| 하중이 가해질 때의 응력 이방성 | 비대칭(모서리 중심) | 대칭형 (방사형) |
| 광섬유 결합 호환성 | 낮음 — 모드 불일치 | 높음 — 원형 대칭 |
| 감쇠장 연속성 | 개별 제어 (4개 구역) | 연속 (360°) |
| 주요 파장 범위 | 160–2500 nm (공용) | 160–2500 nm (공용) |
| 주요 적용 분야 | ELA, 리소그래피, 레이저 용접, UV 검사 | 광섬유 결합, 센싱, 편광 측정, 고온 측정 |
| 최적의 균일성을 위한 종횡비 | 12:1 ~ 20:1 | 균일성에는 적용되지 않음 |
| AR 코팅의 장점 | +2%에서 +3%까지의 P-V 균일도 향상 | 전송 성능 개선에만 해당 |
| 치수 검증의 복잡성 | 높음 (5개 이상의 매개변수) | 낮음 (2~3개 매개변수) |
결론
사각형 및 원형 용융 실리카 봉은 상호 교환 가능한 부품이 아닙니다. 이들은 기하학적으로 구별되는 광학 소자로, 전파 물리학, 출력 특성 및 공차 구조가 가장 근본적인 수준에서 서로 다릅니다. 사각형 용융 실리카 로드는 4개의 평면 측벽이 형성하는 결정론적인 TIR 기하학적 구조를 통해 빔 균질화에서 기능적 우위를 차지하며, 어떤 원형 로드 구성으로도 달성할 수 없는 ±2%에서 ±5% P-V 범위의 플랫탑 강도 출력을 생성합니다. 원형 용융 실리카 로드는 평면 벽 형상이 구조적으로 제공할 수 없는 회전 대칭 특성을 통해, 파이버 커플링, 쇠퇴파 감지 및 편광 측정 시스템에서 없어서는 안 될 역할을 수행합니다. 광학 막대 부품을 사양하는 시스템 설계자는 기하학적 형상 선택을 주요 결정 기준으로 삼아야 하며, 종횡비, 표면 품질, AR 코팅 사양 및 장착 구성과 같은 모든 하류 매개변수를 해당 애플리케이션의 광학 출력 요구 사항에 따라 이미 결정된 기하학적 형상 내에서 최적화되어야 하는 파생 변수로 취급해야 합니다.
자주 묻는 질문
사각형 용융 실리카 봉과 원형 용융 실리카 봉의 주요 광학적 차이점은 무엇입니까?
주요 광학적 차이는 내부 광선 전파 기하학적 구조에 있습니다. 정사각형 용융 실리카 막대는 표면 법선이 고정된 네 개의 평면 측벽을 가지고 있어, 일관된 전내반사 경로를 생성함으로써 광 에너지를 균일한 탑햇(Top-hat) 강도 프로파일로 재분배합니다. 원형 봉은 표면 법선이 회전하는 연속적으로 곡선형인 측벽을 가지고 있어, 공간적으로 변화하는 반사 경로를 생성하므로 봉의 길이와 관계없이 플랫-탑(flat-top) 출력 분포를 생성할 수 없습니다.
엑시머 레이저 어닐링 시스템에서 왜 정사각형 용융 실리카 봉을 사용하나요?
LTPS 결정화를 위한 엑시머 레이저 어닐링에는 전체 라인 길이에 걸쳐 강도 균일도가 ±3% P-V 이내인 라인 빔이 필요합니다. 248 nm 및 308 nm 엑시머 파장에서 이 사양을 충족할 수 있는 것은 사각형 막대형 균질화기뿐이며, 이는 평면 TIR 기하학적 구조의 플랫탑 빔 성형 능력과 고-OH 합성 용융 실리카의 심자외선 투과성을 결합한 결과입니다. 원형 막대형 균질화기는 ELA 시스템의 균일성 요구 사항을 충족할 수 없습니다.
정사각형 형상의 용융 실리카 봉형 빔 균질화기에는 어떤 종횡비를 사용해야 합니까?
총 투과율이 90% 이상이며 ±3%에서 ±5% 범위의 P-V 출력 균일도가 요구되는 대부분의 레이저 균질화 응용 분야의 경우, AR 코팅이 적용된 정사각형 용융 실리카 봉의 경우, 종횡비(길이÷측면 치수)가 12:1에서 20:1 사이일 때 최적의 범위를 이룹니다. 12:1 미만의 비율에서는 광선 재분배가 불충분하며, 25:1을 초과하는 비율에서는 균일도가 비례적으로 개선되지 않으면서 전파 손실만 증가합니다.
빔 균질화를 위해 사각형 봉 대신 둥근 용융 실리카 봉을 사용할 수 있습니까?
빔 균질화 응용 분야에서 원형 용융 실리카 봉은 사각형 봉을 대체하기에 적합하지 않습니다. 원형 봉에서 달성할 수 있는 최상의 출력 균일도는 — 종횡비 30:1인 경우에도 — 약 20–30% P-V인 반면, 사각형 봉을 사용하면 2–5% P-V를 달성할 수 있습니다. 이러한 10배에 달하는 성능 차이는 제조상의 결함이 아닌 근본적인 기하학적 한계를 반영한 것이며, 봉의 길이를 늘리거나 표면 품질을 개선한다고 해서 극복할 수 있는 것이 아닙니다.
참조: