광학 재료의 선택은 초기 시스템 성능을 훨씬 뛰어넘는 결과를 초래합니다. 부적합한 부품을 사용하면 레이저 어셈블리 전체가 영구적으로 작동 불능 상태가 될 수 있습니다. 용융 석영 막대는 올바르게 사양을 설정할 경우, 자외선, 가시광선, 적외선 영역 전반에 걸쳐 타협 없이 신뢰할 수 있는 전송 매체를 제공합니다.
이 문서에서는 투과 스펙트럼, 순도 등급, 레이저 손상 임계값, 표면 거칠기 매개변수, 치수 공차, 열적 거동, 복굴절 특성 및 취급 지침을 아우르는 포괄적인 기술 사양을 제시합니다. 모든 매개변수가 하나의 통합된 참고 자료에 포함되어 있습니다.
각 주제는 물질의 기본적 특성부터 응용 광학 및 레이저 성능 변수에 이르기까지 단계적으로 다루어집니다. 이러한 단계적 접근 방식을 통해 정량적 데이터를 소개하기 전에 각 기술적 특성이 맥락에 따라 충분히 이해될 수 있도록 합니다.
융합 석영 막대의 원료는 무엇인가
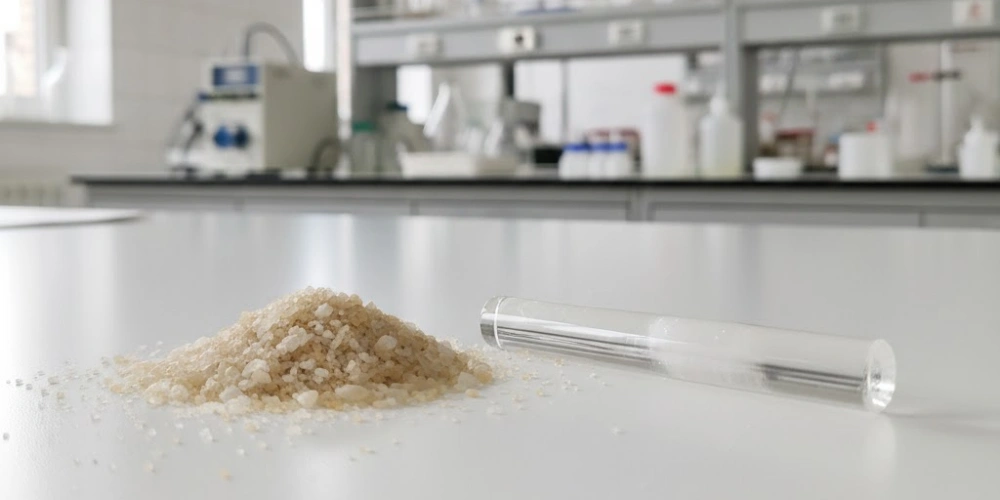
모든 비정질 실리카 물질 중에서 용융 석영은 그 광학적 및 열적 특성이 SiO₂ 네트워크의 구조적 균일성에서 직접 비롯된다는 점에서 독보적인 위치를 차지하고 있으며, 이러한 특성은 결정질 석영 및 합성 용융 실리카와 뚜렷이 구별되는 특징이다.
융합 석영은 용융 과정을 통해 생산됩니다. 천연 석영 모래 (SiO₂ 순도 일반적으로 ≥99.5%)에서 1,700 °C를 초과하는 온도에서 용융된 후, 인발 또는 압착 공정을 통해 봉 형태로 성형됩니다. 이렇게 만들어진 재료는 비정질, 즉 천연 석영이 지닌 장거리 결정질 질서가 결여되어 있어, 결정 격자의 이방성으로 인해 발생하는 광학 복굴절 현상이 사라집니다. 이러한 구조적 무작위성이야말로 용융 석영에 등방성 광학적 특성을 부여하는 핵심 요인입니다.
광학 공학 분야에서 자주 혼란을 야기하는 요소 중 하나는 다음 둘 사이의 구별입니다. 퓨즈드 쿼츠 그리고 용융 실리카. 둘 다 비결정질 SiO₂이지만, 용융 실리카는 SiCl₄와 같은 초순도 실리콘 함유 전구체를 사용하여 화학 기상 증착법을 통해 합성되며, 이로 인해 SiO₂ 순도가 99.999% 이상이고 OH 함량이 엄격하게 제어됩니다. 천연 모래에서 추출된 용융 석영은 더 높은 금속 불순물 농도 또한 제조 환경에 따라 OH 함량이 달라집니다. 결과적으로, 용융 실리카는 뛰어난 심자외선 투과율과 낮은 고유 흡수율을 제공하는 반면, 용융 석영은 200 nm 미만의 자외선 영역이 중요하지 않은 응용 분야에 대해 비용 면에서 더 경제적인 대안을 제공합니다.
봉의 형상은 용융된 블랭크를 정밀하게 인발하여 얻어지며, 이를 통해 단면이 균일한 원통형 형태가 만들어집니다. 직경 공차: ±0.1 mm ~ ±0.5 mm 이는 광학 등급 분류에 따라 표준으로 정해지며, 인발축의 정렬은 완성된 봉의 직선도 규격에 직접적인 영향을 미칩니다.
융합 석영 막대의 전 스펙트럼 광 투과율
광 전송 범위는 엔지니어들이 평가할 때 가장 많이 참고하는 매개변수입니다. 퓨즈드 쿼츠 로드 광 유도, 빔 성형 또는 스펙트럼 필터링 기능을 위해 사용됩니다. 또한, 자외선(UV), 가시광선, 근적외선(NIR), 중적외선(mid-IR) 대역 전반에 걸쳐 투과 특성이 어떻게 나타나는지 이해하면, 시스템을 조립하기 전에 정확한 소재를 선정할 수 있습니다.
자외선 투과율과 185 nm 임계값
융합 석영의 자외선 투과 능력은 특히 엑시머 레이저 시스템과 자외선 분광 분석 장치에 있어 가장 실용적으로 중요한 특성 중 하나입니다.
용융 석영 막대는 약 185 nm부터 효율적으로 빛을 투과합니다. 심자외선 영역부터 중적외선 영역의 대략 3,500 nm에 이르는 범위까지, 이는 일반적인 붕규산 유리가 도달할 수 없는 영역입니다. 185 nm라는 하한은 SiO₂ 네트워크에서 발생하는 고유 흡수, 특히 Si–O 결합 체계의 전자 전이에 의해 결정됩니다. 이 임계값 이하에서는 광자 에너지가 원자가 전자를 여기시키기 시작하여 흡수가 급격히 증가한다.
UV 레이저 응용 분야, 특히 193 nm (ArF 엑시머), 248 nm (KrF 엑시머), 266 nm (Nd:YAG 4차 고조파) — 융합 석영 막대는 순도 등급과 OH 함량에 따라 광경로 1센티미터당 일반적으로 85%에서 92% 사이의 내부 투과율을 나타낸다. Fe²⁺ 및 Ti⁴⁺와 같은 금속 불순물 10 ppm 이상의 농도에서 투과율을 cm당 3–8%까지 감소시킬 수 있는 자외선(UV) 영역의 흡수대를 형성합니다. 따라서 자외선(UV) 용도로 사용되는 광학 등급 용융 석영은 총 금속 불순물 함량이 5 ppm 미만이어야 합니다.
시스템 설계자에게 있어 실질적인 의미는, 자외선 빔 균일화 장치로 사용되는 용융 석영 막대는 단순히 명목상의 카탈로그 수치에만 의존하지 말고, 작동 파장에서 검증된 분광 투과율 데이터가 확보된 제품을 선정해야 한다는 점입니다.
자외선 투과율 기준
| 파장(nm) | 대표적인 내부 투과율 (cm당 %) | 주요 흡수 기전 |
|---|---|---|
| 185 | 60-70 | Si–O 전자 흡수 시작점 |
| 193 | 82–88 | 잔류 금속 불순물의 흡수 |
| 248 | 88–93 | 저에너지 OH 밴드 및 불순물 밴드 |
| 266 | 90–94 | 최소한의 고유 흡수 |
| 355 | 93–96 | 거의 0에 가까운 고유 흡수율 |
가시광선 및 근적외선 투과 특성
400 nm에서 700 nm에 이르는 가시광선 영역에서, 용융 석영 막대는 다음과 같은 성능을 발휘합니다. 내부 투과율 값이 지속적으로 93% 이상인 경우, 이로 인해 육안으로는 사실상 투명하게 보이며, 조명 균일화 장치 및 집광봉을 포함한 백색광 광학 시스템에 적합합니다.
700 nm에서 약 2,500 nm에 이르는 근적외선 영역에서도 투과율은 여전히 높은 수준을 유지하며 — 일반적으로 cm당 90% 이상 — 단, 한 가지 중요한 예외가 있다. 중심이 2,730 nm 이는 기본적인 O–H 신축 진동에서 기인하며, 그 진동 강도는 유리의 하이드록실(OH) 함량에 비례합니다. 2,000 nm 미만의 파장 영역에서, OH 함량은 대략 1,380 nm 및 2,210 nm, 이는 강도는 약하지만 길이가 50 mm를 초과하는 막대에서는 측정 가능합니다. 1,064 nm(Nd:YAG 기본 파장) 또는 1,550 nm(Er:fiber)에서 작동하는 NIR 레이저 시스템의 경우, OH 함량이 높은 물질에서는 1,380 nm에서의 배음 흡수 현상은 일반적으로 무시할 수 있을 정도입니다. 그러나 경로 길이가 길어지면 주요 손실 기전이 된다.
589 nm(나트륨 D선)에서 용융 석영의 굴절률은 1.4584, 정상 분산에 따라 파장이 길어질수록 완만하게 감소합니다. 이러한 분산 거동은 셀마이어 방정식으로 잘 설명되며, 이를 통해 다음을 정밀하게 계산할 수 있습니다. 군속도 분산1 용융 석영 막대 도파관을 통한 초고속 레이저 펄스의 전파를 위해.
가시광선~근적외선 투과율 기준
| 파장(nm) | 내부 투과율 (cm당 %) | 분산 관련 참고 사항 |
|---|---|---|
| 400 | 92–95 | 정상 분산 영역 |
| 589 | 93–96 | n = 1.4584 |
| 1,064 | 91–95 | Nd:YAG 기본파 |
| 1,380 | 88–93 | OH 고조파 흡수 현상 관찰됨 |
| 1,550 | 90–94 | Er:섬유 파장 |
| 2,000 | 85–91 | OH 기본 밴드에 접근 중 |
OH 성분이 근적외선 투과율에 미치는 영향
하이드록실기 농도는 NIR 광학 성능에 비례하지 않는 큰 영향을 미치는 재료 변수이며, 사양 설정 과정에서 그 영향이 종종 과소평가되곤 합니다.
OH 함량이 낮은 용융 석영, 일반적으로 중량 기준으로 OH 함량이 30 ppm 미만인 것으로 정의되며, 2,730 nm의 기본 파장 및 그 고조파 위치에서 흡수 강도가 억제되는 특성을 나타낸다. 반대로, OH 함량이 높은 물질 (150–1,000 ppm OH) 1,380 nm와 2,210 nm에서 뚜렷한 흡수를 보이며, 1,380 nm 고조파의 흡수 계수는 약 0.04–0.12 cm⁻¹ 정확한 OH 농도에 따라 달라집니다. 100 mm 길이의 용융 석영 막대의 경우, 이는 다음과 같은 추가 투과 손실로 이어집니다. 4–12% 1,380 nm에서 OH 당량이 낮은 경우와 비교했을 때.
제조 환경은 OH 함량을 결정하는 주요 요인입니다. 화염 융합 공정 수소-산소 화염을 사용하면 유리 네트워크에 다량의 OH가 유입되어(OH 함량이 높은 물질이 생성되는 반면), 건조한 대기 조건에서의 전기 융합 OH 함량이 낮은 제품을 생산합니다. 이러한 차이점 때문에, Nd:YAG 2차 고조파 발생 어셈블리나 1,550 nm 통신용 테스트 광학 부품 등 NIR 레이저 용도에 사용되는 용융 석영 막대는 반드시 OH 함량이 30 ppm 미만임을 인증서로 입증받은 저OH 등급 제품으로 명시적으로 조달해야 합니다.
펄스 방식의 근적외선(NIR) 시스템에서는 막대가 도파관과 열 완충재의 이중 기능을 수행하는 특히 중요한 시나리오가 발생합니다. 이러한 구성에서 잔류 OH 흡수는 레이저 에너지를 국소적인 가열로 변환하여, 봉의 축을 따라 나타나는 온도 구배 이는 열에 의한 파면 왜곡을 통해 빔 품질을 저하시키는 현상입니다. 이 효과는 OH 함량이 100 ppm을 초과할 때 평균 출력 수준이 5 W 이상일 때 측정 가능해집니다.
OH 함량 대 근적외선(NIR) 흡수
| OH 함량(ppm) | 1,380 nm에서의 흡광도 (cm⁻¹) | 2,730 nm에서의 흡수 (cm⁻¹) | 권장 용도 |
|---|---|---|---|
| < 10 | < 0.005 | < 0.10 | 고출력 근적외선(NIR) 레이저 봉 |
| 10-30 | 0.005–0.015 | 0.10–0.30 | 일반 근적외선(NIR) 광학 |
| 30–150 | 0.015–0.06 | 0.30–1.20 | 가시광선 및 자외선 시스템 |
| 150–1,000 | 0.06–0.12 | 1.20–5.00 | UV 엑시머, 비-NIR 용도 |
순도 등급과 광학 분야에 사용되는 용융 석영 봉에 미치는 영향
재료의 순도는 단순히 데이터 시트에 명시된 품질 사양이 아니라, 광 흡수, 산란 손실, 레이저에 의한 손상 취약성을 동시에 좌우하는 상류 변수입니다. 따라서 용융 석영 봉을 사용하는 경우, 순도 등급 선정은 다른 모든 광학 시스템 설계 결정보다 우선되어야 합니다.
SiO₂ 순도 수준 및 금속 불순물 허용 한계
용융 석영 막대의 SiO₂ 순도는 모든 광학적 성능의 기초가 되는 핵심 지표이며, 그 사양은 해당 용도의 파장 대역 및 전력 밀도에 맞춰져야 합니다.
표준 등급의 용융 석영 일반적으로 SiO₂ 순도 99.9%(3N)을 달성하며, 금속 불순물 농도(Fe, Al, Na, K, Ca, Mg, Ti 합계)는 중량 기준으로 50–200 ppm. 이러한 불순물 농도 수준에서는 가시광선 영역의 광 흡수율이 일반 조명 및 정밀도가 요구되지 않는 용도에 충분히 낮습니다. 그러나 300 nm 미만의 자외선 영역에서는 Fe²⁺가 중심 파장이 220nm 몰 흡수 계수가 약 3.0 × 10³ L·mol⁻¹·cm⁻¹, 이로 인해 ppm 미만의 철(Fe) 농도조차도 중요한 영향을 미치게 됩니다.
광학용 용융 석영 SiO₂ ≥ 99.995% (4N5)로 지정되며, 총 금속 불순물은 5ppm 그리고 개별 전이금속 농도(특히 Fe와 Ti)가 다음보다 낮은 경우 0.5 ppm. 이 순도 수준에서는 248 nm 파장에서 금속 불순물에 의한 자외선 흡수량이 다음 이하로 감소합니다. 0.003 cm⁻¹, 이는 경로 길이가 100 mm 미만인 경우에는 무시할 수 있는 수준입니다. 정밀 UV 레이저 응용 분야 및 고정밀도 광학 공진기의 경우, 이 등급이 허용 가능한 최소 사양입니다.
불순물에 의한 흡수의 실질적인 영향은 투과 손실을 넘어선다. 흡수된 광자 에너지는 국소적인 열 에너지로 변환된다, 이로 인해 봉 내부에 미세 규모의 온도 구배가 발생합니다. 높은 반복 주파수를 갖는 레이저 시스템에서는 이러한 구배가 시간이 지남에 따라 누적되어, 파면 품질을 저하시키는 열에 의한 굴절률 불균일성을 유발합니다. 반복 주파수가 10 kHz 이상이고 펄스 에너지가 1 mJ를 초과하는 경우, Fe 농도가 1 ppm만 증가해도 500 mm 전파 후 빔 발산각이 측정 가능한 수준으로 증가할 수 있습니다.
순도 등급별 금속 불순물 허용 기준
| 순도 등급 | SiO₂(%) | 총 금속 함량 (ppm) | Fe(ppm) | Ti (ppm) | 자외선(UV) 적용 적합성 |
|---|---|---|---|---|---|
| 표준 (3N) | 99.9 | 50-200 | 5-20 | 2-10 | ‘보이는’ 항목만 |
| 고순도 (4N) | 99.99 | 10-50 | 0.5-5 | 0.2-2 | 근자외선 (300–400 nm) |
| 광학 (4N5) | 99.995 | < 5 | < 0.5 | < 0.2 | 심자외선 (< 300 nm) |
| 반도체 (5N) | 99.999 | < 1 | < 0.1 | < 0.05 | 엑시머, DUV 리소그래피 |
광학용 소재의 내포물 밀도 및 기포 함량
용융 석영 봉 내부의 구조적 불균일성 — 특히 기체로 채워진 기포와 고체 미립자 내포물 — 은 화학적 순도와는 무관하지만, 레이저 및 정밀 광학 응용 분야에서 마찬가지로 중대한 영향을 미치는 별개의 광학적 성능 저하 유형을 나타냅니다.
거품 용융 석영 내의 기포는 용융 과정에서 갇힌 대기 가스로 인해 발생합니다. 이 기포들이 미치는 광학적 효과는 두 가지입니다. 각 기포는 미에 산란 센터, 파장보다 작은 크기의 내포물의 경우 산란 단면적은 기포 직경의 6제곱에 비례합니다. 10 mm 빔의 광로에 직경 50 µm의 기포 하나가 있을 경우, 약 0.01–0.05%, 이는 단독으로 보면 무시할 수 있는 수준이지만 여러 번 포함될 경우 누적됩니다. 더 중요한 점은, 기포가 응력 집중부 레이저 조사가 가해지면, 미처리 재료의 명목상 체적 손상 임계값보다 훨씬 낮은 전력 밀도에서도 표면 하부 균열이 발생하기 시작한다.
광학용 용융 석영 봉은 다음 기준에 따라 분류됩니다. ISO 10110-32 (또는 이에 상응하는 MIL-PRF-13830B 표준)에 따른 기포 및 내포물 함량. B0 등급은 cm³당 직경 0.16 mm 이상의 기포가 0개여야 하는 반면, B1 등급은 기포의 총 단면적이 다음을 초과하지 않아야 한다. 0.029 mm² 재료 100 cm³당. 고피크출력 펄스 레이저 응용 분야, 특히 Q-스위치 Nd:YAG 또는 엑시머 시스템의 경우 — B0 또는 B1 등급의 자재를 반드시 사용해야 합니다., 직경 0.5 mm의 집속된 빔 내에서 직경 100 µm의 단일 비공개 기포 하나만으로도, 플루언스가 다음과 같이 낮은 수준일 때 치명적인 국소 손상을 일으킬 수 있기 때문이다. 1 J/cm².
내포물 밀도 검사 방법은 막대 부피를 암시야 조명 현미경으로 관찰하는 방식으로, 표면 반사 인공물을 제거하기 위해 막대를 굴절률 일치 유체에 담가서 진행합니다. 신뢰할 수 있는 제조업체의 인증 보고서에는 기포 개수 분포도와 최대 단일 내포물 치수가 모두 포함되어 있어, 항공우주 및 방위 산업 분야의 광학 시스템 인증에 필요한 추적성을 제공합니다.
버블 및 포용 분류
| 등급 (ISO 10110-3) | 최대 기포 직경(mm) | 100 cm³당 총 기포 면적 (mm²) | 권장 사용 사례 |
|---|---|---|---|
| B0 | 0 (0도 허용) | 0 | 고피크출력 펄스 레이저 |
| B1 | 0.16 | 0.029 | CW 레이저 광학 장치, 자외선(UV) 시스템 |
| B2 | 0.25 | 0.12 | 일반 정밀 광학 |
| B3 | 0.40 | 0.50 | 산업용 조명 |
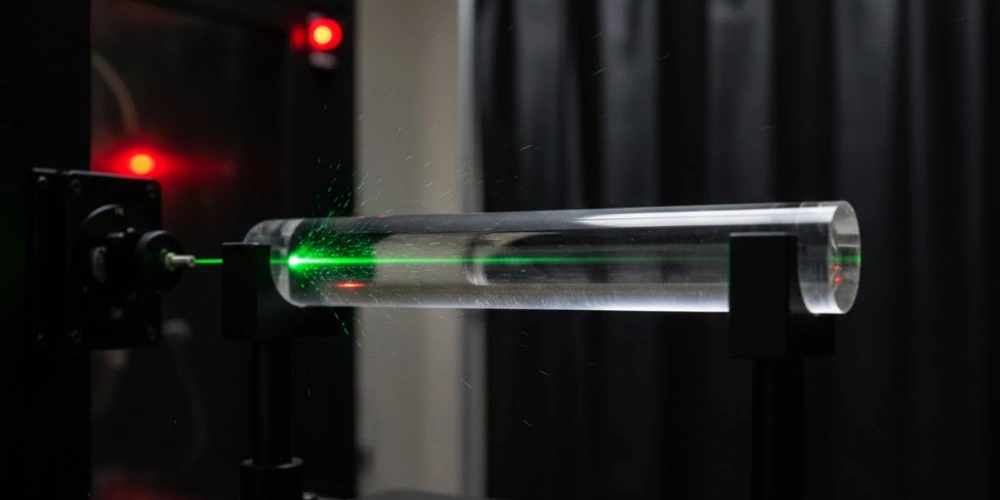
용융 석영 봉의 레이저 손상 임계값
수동형 광 전송을 넘어, 레이저 손상 임계치(LDT, LIDT(레이저 유도 손상 임계치)라고도 함)는 능동형 레이저 시스템 내의 모든 용융 석영봉에 대한 안전한 작동 범위를 정의하는 성능 상한선입니다. 이 값은 단일한 고정된 재료 상수가 아니라, 표면 상태, 펄스 매개변수, 파장 및 체적 순도의 복합적인 함수입니다.
대량 손상 대 표면 손상 임계값 메커니즘
대량 손상 기전과 표면 손상 기전의 구별은, 동일한 레이저 조건 하에서 재료 조성이 동일한 두 개의 봉이 왜 극명하게 다른 손상 거동을 보일 수 있는지를 이해하는 데 있어 근본적인 요소입니다.
대량 피해 용융 석영 내의 광자는 유리 내부에서 발생하는 다광자 흡수 또는 애벌랜치 이온화에서 비롯됩니다. 1,064 nm 파장의 나노초 펄스 조사를 받는 고순도 재료에서, 벌크 손상 임계값은 40–80 J/cm² SiO₂ 순도 ≥ 99.995%이고 기포 등급이 B0인 봉의 경우, 이러한 현상이 일상적으로 보고되고 있다. 벌크 임계값은 펄스 지속 시간 τ에 비례하여 대략 다음과 같이 변화한다. τ^0.5, 즉 10 ns 펄스의 경우, 동일한 파장을 가진 1 ns 펄스에 비해 벌크 임계값이 대략 3.16배 더 높다는 것을 의미합니다. 펨토초 펄스(τ < 1 ps)에서는 임계값이 급격히 떨어지며, 일반적으로 1–5 J/cm² — 다광자 이온화가 열 확산보다 지배적이기 때문이다.
표면 손상 일관되게 벌크 손상보다 낮은 플루언스에서 발생하며, 일반적으로 벌크 임계값의 20–50% 동일한 펄스 파라미터에서. 이 메커니즘에는 표면 불연속부에서의 국부 전기장 강화, 연마 공정으로 인한 표면 하부 기계적 손상, 그리고 오염 물질에 의한 흡수가 포함됩니다. 화염 연마 처리된 표면(Ra < 1 nm)을 가진 용융 석영 막대는 약 2~3배 더 높다 동일한 10 ns, 1,064 nm 조명을 받았을 때, 표면이 연마된(Ra 5–20 nm) 동등한 순도의 막대보다.
실질적인 의미에서 표면 전처리는 단순한 외관상의 사양이 아니라, 레이저 손상을 방지하기 위한 전략입니다. 직경 5mm의 빔을 통해 100 mJ의 펄스를 방출하는 고에너지 Nd:YAG 시스템(플루언스 ≈ 0.51 J/cm²)의 경우, 연마 처리된 표면을 가진 봉은 무기한으로 견딜 수 있는 반면, 1 J/cm²에서는 동일한 봉이 수천 샷 이내에 표면 피팅이 발생하여 산란이 점차 증가하고 결국 치명적인 고장을 일으킬 수 있습니다.
대량 손상 대 표면 손상 임계값 비교
| 펄스 지속 시간 | 파장(nm) | LDT 면적 (J/cm²) | 표면 LDT — 지면 (J/cm²) | 표면 LDT — 연마 처리 (J/cm²) |
|---|---|---|---|---|
| 10 나노초 | 1,064 | 40–80 | 10-20 | 25-50 |
| 10 나노초 | 532 | 20-40 | 8-15 | 18-35 |
| 10 나노초 | 266 | 5–12 | 2-5 | 6–11 |
| 1 나노초 | 1,064 | 12-25 | 4–8 | 10-20 |
| 100 fs | 800 | 1-3 | 0.5–1.5 | 1.5–3.5 |
레이저 손상의 펄스 지속 시간 및 파장 의존성
용융 석영에서 나타나는 레이저 손상 거동은 펄스 레이저 시스템의 매개변수 영역 전반에 걸쳐 균일하지 않으며, 펄스 지속 시간과 파장에 대한 의존성은 잘 확립된 물리적 관계식을 따르기 때문에, 엔지니어들은 이를 바탕으로 다양한 작동 조건에 걸쳐 손상 임계값을 외삽할 수 있다.
펄스 지속 시간에 따른 의존성 나노초에서 마이크로초 범위에서는 열 확산 스케일링 법칙을 따릅니다: LDT ∝ τ^0.5. 1,064 nm에서 측정된 10 ns LDT가 50 J/cm²인 용융 석영 막대의 경우, 100 ns에서 예측되는 임계값은 대략 158 J/cm², 반면 1 ns에서는 약 16 J/cm². 이 스케일링은 대략 10 ps, 여기서 메커니즘은 열에 의한 손상에서 직접 광이온화로 전환되는데, 이 영역에서는 τ^0.5 법칙이 손상 민감도를 과소평가하며, 펨토초 펄스에 대한 측정된 임계값은 나노초 스케일링 법칙이 예측하는 값보다 종종 5~10배 더 낮게 나타난다.
파장 의존성 이는 용융 석영의 광 밴드갭(~8.3 eV, ~150 nm에 해당)에 대한 광자 에너지에 의해 결정됩니다. 1,064 nm(광자 에너지 1.17 eV)와 같은 더 긴 파장의 경우, 벌크 손상이 발생하려면 7~8개의 광자 밴드갭을 메우기 위해서는 다광자 흡수가 필요하기 때문에, 이 과정은 매우 비선형적이며 임계값이 상대적으로 높습니다. 266 nm(광자 에너지 4.66 eV)에서는 오직 2개의 광자 이 필요하며, 이는 동일한 펄스 지속 시간 조건에서 1,064 nm에 비해 대량 손상 임계값을 약 3~5배 정도 낮추게 됩니다. 표면 오염은 자외선 민감도를 더욱 증폭시킵니다. 즉, 막대 진입 표면에 형성된 탄화수소 단층은 유효 자외선 손상 임계값을 30–50% 오염층에서의 단일 광자 흡수를 통해.
실제로, 높은 반복률에서 발생하는 열 축적은 문제를 더욱 복잡하게 만듭니다. 반복률이 1 kHz 평균 출력이 10 W를 초과하면, 용융 석영 막대 내부의 열 렌즈 현상이 측정 가능해지며, 누적된 열 부하로 인해 펄스 사이에 유리가 예열되어, 단일 펄스 값에 비해 순간 손상 임계값이 최대 15–25% 평균 출력이 10 W를 초과하는 상태에서 지속적으로 작동할 때.
1,064 nm 파장에서 LDT의 펄스 지속 시간 조정
| 펄스 지속 시간 | LDT 스케일링 계수 (10 ns 대비) | 일반적인 LDT 범위 (J/cm²) | 주요 피해 메커니즘 |
|---|---|---|---|
| 100 µs | 31.6× | 1,000–2,500 | 열 확산 |
| 1 µs | 10× | 400–800 | 열 확산 |
| 100 나노초 | 3.16× | 130–250 | 열-기계적 |
| 10 나노초 | 1× | 40–80 | 아발란치 이온화 |
| 1 나노초 | 0.32× | 12-25 | 혼합 이온화 |
| 100 fs | ~0.03–0.06× | 1-3 | 직접 광이온화 |
표면 마감 품질과 내손상성에 미치는 영향
표면 마감 품질은 재료 등급이나 순도를 변경하지 않고도 용융 석영 봉의 실제 레이저 내손상성을 향상시킬 수 있는 가장 손쉽게 활용할 수 있는 공학적 수단입니다.
표면에서 시작된 손상의 근본 원인 연마 및 래핑 공정 중에 발생한 잔류 기계적 응력과 표면 하부 균열의 존재입니다. 이러한 미세 결함은 레이저 조사 시 전기장 증폭 부위로 작용하여, 국부적으로 전기장 강도를 2–5× 명목 빔 강도에 비해. 광 손상은 평균 플루언스보다는 국부적인 전계 강도에 의해 유발되는 임계 현상이기 때문에, 깊이가 1~5 µm에 불과한 표면 아래의 균열 하나만으로도 연마된 표면의 임계값보다 훨씬 낮은 플루언스에서 손상이 시작될 수 있다.
불로 연마하기 — 막대 표면을 수소-산소 화염에 잠시 노출시키는 공정 —을 통해 표면 온도가 충분히 상승하여 외부 유리층이 점성 유동을 일으키게 되며, 이로 인해 표면 하부의 균열이 치유되고 표면 Ra 값이 0.5 nm 미만. 화염 연마를 거친 봉은 일관되게 표면 손상 임계치를 보여준다 40–60%보다 높음 이는 ISO 21254 단일 충격 손상 시험 프로토콜을 통해 확인된 바와 같이, 동등한 순도를 가진 연마 표면보다 우수합니다. 특히, 화염 연마는 가장 바깥쪽 유리 층의 수분을 제거함으로써 표면 OH 기의 밀도를 낮추며, 이는 공기-유리 계면에서의 자외선 흡수 감소라는 부가적인 이점을 제공합니다.
화학 식각 희석된 HF 용액을 사용하는 방법은 표면 개선의 또 다른 방법으로, 기계적 손상을 입은 표면 하부 층을 깊이 5–20 µm 그리고 순수한 벌크 재료를 노출시킵니다. HF로 에칭된 표면의 Ra 값은 1–5 nm — 화염 연마 표면보다 높지만 — 표면 하부 균열 밀도는 현저히 감소합니다. 화염 연마가 불가능한 비용에 민감한 용도의 경우, HF 에칭을 통해 약 20–35% 연마 직후 표면에 비해 표면 손상 임계값이 더 높습니다.
표면 마감 처리와 레이저 손상 임계값의 비교
| 표면 처리 | Ra (nm) | 지하 균열 깊이 (µm) | 상대 표면 LDT (%) | 적용 기준 |
|---|---|---|---|---|
| 연마 후 상태 | 5-20 | 5–30 | 100 (기준치) | - |
| 겹쳐진 | 1-5 | 1-10 | 115–130 | MIL-PRF-13830B |
| HF 에칭 | 1-5 | < 1 | 120–135 | ISO 21254 |
| 불 연마 | < 0.5 | ~0 | 140–160 | ISO 21254 |
| CMP 연마 | < 0.3 | ~0 | 150–170 | ISO 10110-8 |
광학 시스템용 용융 석영 봉의 표면 거칠기 매개변수
용융 석영 막대의 표면 마감 사양은 광학 엔지니어들이 활용할 수 있는 가장 직접적인 실행 지표 중 하나로, 이는 조립된 모든 광학 시스템 내에서 측정 가능한 산란 손실, 파면 열화 및 내손상성으로 직접 연결되기 때문이다.
Ra 값 및 산란 손실 정량화
산술 평균 편차 Ra로 표현되는 표면 거칠기는 광학 표면 품질을 나타내는 데 가장 널리 사용되는 단일 수치 지표이며, 확립된 전자기 산란 이론을 통해 산란 손실과의 관계를 정량화할 수 있다.
532 nm에서 사용되는 용융 석영 봉의 경우, 총 통합 산란량(TIS)은 파장보다 훨씬 작은 Ra 값에 대해 성립하는 다음 식 TIS ≈ (4πRa/λ)²으로 근사할 수 있다. Ra = 1 nm이고 λ = 532 nm일 때, TIS ≈ 0.056% — 대부분의 응용 분야에서는 무시할 수 있는 수준이다. Ra = 5 nm일 때, TIS는 1.39%, 이는 광학 공진기나 다중 통과 구성에서 중요한 역할을 합니다. Ra = 20 nm일 때, TIS는 22%, 이로 인해 표면이 정밀 광학 용도로는 실질적으로 불투명해집니다.
융합 석영 막대가 다음 용도로 사용될 때 이러한 수치는 특히 중요해집니다. 경량 균질화 바 조명 시스템에서, 막대의 원통형 표면은 반사형 도파관 경계 역할을 합니다. 이 응용 분야에서, 전파되는 빔과 원통형 벽면 사이에서 발생하는 각 내부 반사는 표면 TIS 값과 동일한 산란 손실을 초래합니다. 100 mm 길이의 균질화 막대가 400개의 내부 반사 532 nm에서 Ra = 5 nm일 때, 총 산란 손실은 약 5.6%에 비해 0.22% Ra = 1 nm인 소재의 경우. 높은 듀티 사이클로 작동하는 프로젝션 시스템의 수명 기간 동안, 이러한 차이는 광효율에서 측정 가능한 편차를 초래합니다.
광학 부품의 Ra 측정 기준은 다음과 같습니다. ISO 4287 / ISO 4288, 용융 석영 막대의 나노미터 단위 거칠기를 정확하게 측정하려면 프로파일로미터 스타일러스의 반지름이 2 µm 이하이어야 합니다. Ra 값이 2 nm 미만인 경우, 스타일러스 접촉으로 인해 연마된 광학 등급 재료의 표면에 흠집이 생길 위험이 있으므로, 스타일러스 프로파일로메트리보다 백색광 간섭계법(WLI)이 선호됩니다.
선택된 파장에서의 Ra 값 및 산란 손실
| Ra (nm) | 266 nm에서의 TIS (%) | 532 nm에서의 TIS (%) | 1,064 nm에서의 TIS (%) | 표면 분류 |
|---|---|---|---|---|
| 0.3 | 0.050 | 0.013 | 0.003 | 초고광택 |
| 0.5 | 0.139 | 0.035 | 0.009 | CMP 연마 |
| 1.0 | 0.556 | 0.139 | 0.035 | 정밀 연마된 |
| 5.0 | 13.9 | 3.47 | 0.87 | 표준 접지 |
| 20.0 | - | 55.6 | 13.9 | 굵게 간 |
화염 연마 처리 표면과 연마 처리 표면의 사양 비교
융합 석영 막대의 표면 마감 처리 방식으로서 ‘화염 연마’와 ‘연마’ 중 어느 것을 선택할지는 단순히 광학적 매끄러움의 문제만이 아니라, 산란, 내손상성 및 화학적 안정성에 동시에 영향을 미치는 표면 미세구조의 근본적인 차이를 반영하는 것입니다.
지면 이 제품은 인발 가공된 석영 블랭크를 연마 가공하여 제조되며, 그 결과 Ra 값은 5–20 nm 일반 연삭 및 1–5 nm 정밀 래핑을 위해. 이러한 수치는 구조용 또는 열 관련 용도의 비광학 원통형 표면에는 적절하지만, 이에 수반되는 표면 하부 손상층은 — 일반적으로 깊이 5–30 µm — 미세 균열, 잔류 연마 입자 및 기계적 요인으로 인한 응력장이 포함되어 있습니다. 자외선 레이저 조사가 이루어지면, 이 표면 하부 손상층은 흡수 및 산란이 우선적으로 일어나는 부위로 작용합니다. 248 nm 엑시머 레이저 시스템에서 자외선 광도관으로 사용되는 연마 처리된 용융 석영 막대는 다음 기간 내에 측정 가능한 수준의 투과율 저하를 보일 것입니다. 10⁶–10⁷ 펄스 50 mJ/cm² 이상의 플루언스에서, 주로 기존 균열 부위에서 진행되는 표면 피팅 현상에 의해 유발된다.
불로 연마한 표면 Ra 값을 지속적으로 다음보다 낮게 유지 0.5nm 약 1,600–1,700 °C의 온도에서 표면 유리층의 점성 유동을 통해 이루어집니다. 표면 거칠기 감소 외에도 가장 큰 장점은 완전한 지하 균열의 보수 그리고 압축 표면 응력 상태가 회복되어, 기계적 하중과 레이저에 의한 하중 모두에서 균열 전파를 억제합니다. 용융 석영 막대의 화염 연마된 원통형 표면은 다음을 초과하는 장시간의 자외선 레이저 노출에도 불구하고 광학적 품질을 유지합니다. 10⁸ 펄스 50 mJ/cm²에서, 일반 제품 대비 수명이 대략 한 차수 정도 향상되었습니다.
봉의 원통형 표면이 광선 전달에 관여하지 않는 용도(예를 들어, 렌즈 배럴 내에서 순수하게 구조적 정렬용 스페이서로 사용되는 봉)의 경우, 연마 마감 처리만으로도 충분히 적합하며, 화염 연마로 인한 추가 비용을 피할 수 있습니다. 따라서 사양 결정은 원통형 표면이 광로를 가로지르는지 여부에 따라 이루어져야 합니다.
불로 연마한 표면과 연마한 표면의 비교
| 매개변수 | 지표면 | 불로 연마한 표면 |
|---|---|---|
| Ra (nm) | 5-20 | < 0.5 |
| 지하 균열 깊이 (µm) | 5–30 | ~0 |
| 532 nm에서의 TIS (%) | 3.5–22 | < 0.04 |
| UV 수명 (50 mJ/cm²의 펄스 기준) | 10⁶–10⁷ | > 10⁸ |
| 표면 압축 응력 | 인장 (손상됨) | 압축형 (복원됨) |
| 일반적인 애플리케이션 | 구조적, 열적 | 레이저 광도파관, 자외선(UV) 시스템 |
단면 연마 기준: λ/4 및 λ/10
레이저 시스템에서 용융 석영 막대의 단면은 코히어런트 복사가 부품으로 들어오고 나가는 주요 광학 인터페이스 역할을 하며, 이 단면의 형상 오차는 투과되거나 결합된 빔의 파면 품질을 직접적으로 결정합니다.
표면 형상 오차 이는 시험 파장 λ(일반적으로 632.8 nm He-Ne) 단위로 표시되며, λ/4와 λ/10은 각각 피크-투-밸리(PV) 파면 변형 값을 나타냅니다. 158 nm 및 63 nm 각각. λ/4 사양(PV ≤ 158 nm)은 대부분의 Nd:YAG 및 다이오드 펌프 고체 레이저 응용 분야의 기본 요구 사항이며, 이 경우 1.2~2.0의 빔 품질 계수(M²)가 허용됩니다. λ/10 사양(PV ≤ 63 nm)은 회절 한계에 가까운 성능이 요구되는 응용 분야에서 필수적이며, 여기에는 다음이 포함됩니다. 단일모드 광섬유 결합, 간섭계 측정 시스템 및 고피네스 광공진기.
단면 형상 측정은 간섭계법을 통해 수행되며, 일반적으로 λ/20 이상의 정밀도를 가진 기준 평면판을 사용하는 피조(Fizeau) 간섭계를 활용한다. 이 측정법은 대규모 형상 오차(파워, 난시)와 중간 공간 주파수 대역의 리플(디그 및 스크래치 잔류 오차) 모두에 민감하다. MIL-PRF-13830B 긁힘·파인 자국 검사 규격 10-5 등급(스크래치 폭 ≤ 10 µm, 디그 직경 ≤ 50 µm)은 일반적으로 정밀 레이저 봉 단면에 대해 λ/10의 형상 요구 사항과 함께 적용되는 반면, 40-20 스크래치-디그 등급은 산업용 등급 응용 분야에서 λ/4와 함께 적용됩니다.
두 단면의 상대적 평행도(아크초 단위로 표시)는 이에 수반되는 사양입니다. 다음과 같은 편광에 민감한 응용 분야의 경우 포켈스 셀 빔 성형 어셈블리, 단면 평행도가 다음보다 우수함 30 아크초 로드를 여러 번 왕복 이동할 때 빔이 이탈하는 것을 방지하기 위해 필요합니다. 단일 통과 방식의 경우, 일반적으로 3분각의 평행도면 충분합니다.
단면 연마 사양 요약
| 사양 | PV 수치 오차 (nm) | 스크래치 디그 | 병렬 처리 | 일반적인 애플리케이션 |
|---|---|---|---|---|
| λ/4 | ≤ 158 | 40-20 | 3 분각 | 산업용 Nd:YAG, 균질화기 |
| λ/10 | ≤ 63 | 20-10 | 1 분각 | 광섬유 결합, CW 정밀 레이저 |
| λ/20 | ≤ 32 | 10-5 | 30 아크초 | 간섭계, 고정밀도 공진기 |
| λ/40 | ≤ 16 | 10-5 | 10 아크초 | 계측학, 파면 감지 시스템 |
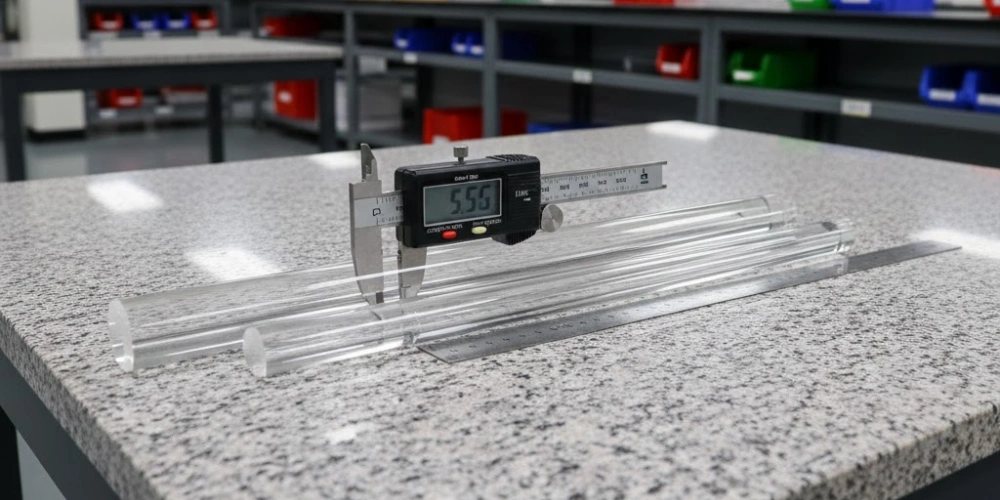
광학용 용융 석영 막대의 치수 공차 및 형상
융합 석영 막대의 치수 정밀도는 재료 특성과 시스템 통합을 연결하는 사양 단계로, 광학 정렬, 빔 기하학적 구조 및 기계적 결합이 모두 설계 범위 내에서 유지되도록 보장합니다.
-
직경 공차 가장 자주 지정되는 기하학적 매개변수입니다. 시중에서 판매되는 표준 용융 석영 막대는 직경 공차가 ±0.5mm, 반면 정밀 광학 등급은 ±0.1 mm 또는 그보다 더 엄격한 공차가 요구됩니다. 공차가 엄격한 렌즈 배럴에서 광학 가이드로 사용되는 봉의 경우, 원통형 경계면에서 빔 비네팅 현상을 방지하기 위해 0.05 mm 미만의 직경 간극이 필요합니다. 직경 공차 ±0.05 mm를 달성하려면 센터리스 연삭 후 래핑 공정을 거쳐야 하며, 이 과정에서 정확도가 ±0.002 mm.
-
길이 공차 절단된 용융 석영 막대의 길이 공차는 톱으로 절단한 단면의 경우 일반적으로 ±0.5 mm이며, 단면이 정밀 연마된 경우에는 ±0.1 mm로 더 엄격해집니다. 광 펄스 압축 어셈블리 및 빔 확장기 구성에서, 길이 정확도는 광경로 길이 일치에 영향을 미칩니다. 굴절률 1.458인 융합 석영 봉에서 0.1 mm의 길이 오차는 다음과 같은 광경로 차이를 초래합니다. 0.046 mm (46 µm), 이는 간섭계 및 코히어런스 민감형 응용 분야에서 중요한 의미를 갖습니다.
-
원통도 및 직진도 봉의 종축 기하학적 정밀도와 단면 원형도를 정의한다. 광학 등급의 용융 석영 봉은 다음과 같은 원통도 값을 갖는다. 길이 100 mm 기준 0.01 mm 미만 그리고 다음보다 작은 직선도 편차 0.05 mm/m. 반면, 일반적인 상용 낚싯대는 최대 0.2 mm/m, 이는 소멸 결합 영역의 두께 변화로 인해 발생하는 굴절률 구배 효과를 통해 도파관 응용 분야에서 점진적인 빔 조향을 일으킵니다.
엄격한 원통도 요구 사항의 자연스러운 결과로, 다음이 필요하게 되는데, 비접촉식 치수 검증 화염 연마된 표면에 흠집이 생길 위험이 있는 기존의 접촉식 CMM 프로브 대신, 구조화된 광 스캐닝 방식이나 에어 베어링 방식의 원형도 측정기를 사용합니다. 정밀 등급의 용융 석영 막대는 일반적으로 다음으로 거슬러 올라갈 수 있는 치수 인증 보고서와 함께 출하됩니다. NIST 또는 PTB 표준.
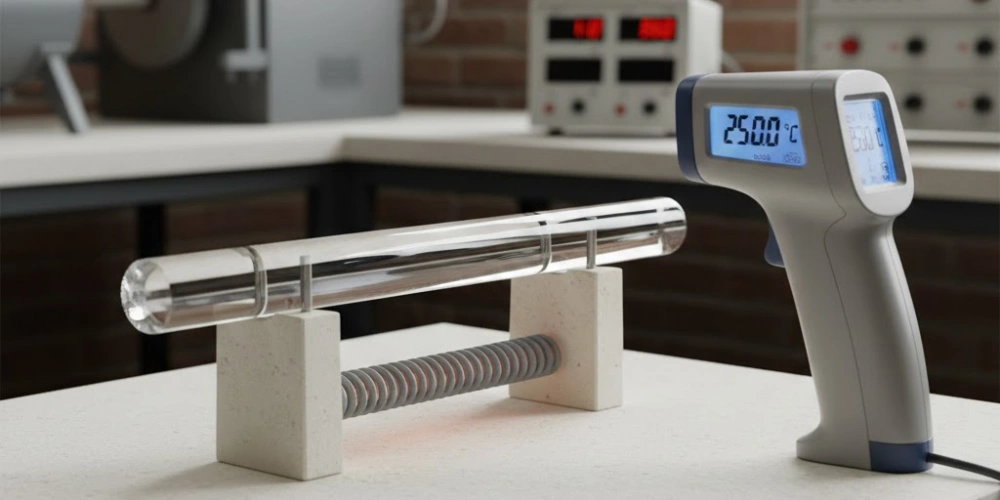
레이저 조사 하에서 용융 석영 봉과 관련된 열적 특성
지속적이거나 높은 반복 주파수의 레이저 조사가 가해질 경우, 용융 석영의 열적 특성은 수동적인 재료 상수가 아닌 능동적인 공학적 변수가 되며, 그 값은 빔 품질, 기계적 무결성 및 부품의 장기적 신뢰성에 직접적인 영향을 미칩니다.
-
열팽창 계수(CTE) 이는 용융 석영의 열적 특성 중 가장 많이 인용되는 것으로, 그 값은 대략 0.55 × 10-⁶ /°C 0–1,000 °C 범위에서. 이처럼 매우 낮은 열팽창 계수(CTE)로 인해, 100 °C의 온도 상승을 받는 100 mm 길이의 용융 석영 막대는 단지 5.5 µm 축을 따라 — 대부분의 광기계 조립체에서는 무시할 수 있는 수준입니다. 반면, BK7 유리(CTE ≈ 7.1 × 10⁻⁶ /°C)는 71 µm 동일한 조건에서 13배의 차이가 발생하며, 이는 고출력 레이저 시스템의 초점 안정성에 직접적인 영향을 미칩니다. 열 부하가 가해지는 빔 성형 어셈블리에서 붕규산 유리 대체재보다 용융 석영 막대가 선호되는 주된 이유는 낮은 열팽창 계수(CTE) 때문입니다.
-
열 전도성 용융 석영의 1.38 W/(m·K) 실온에서는 약 1.6 W/(m·K) 수준이며, 500 °C에서는 소폭 상승하여 약 1.6 W/(m·K)에 이릅니다. 이러한 상대적으로 낮은 열전도도로 인해 흡수된 레이저 에너지가 천천히 소산되어, 방사형 온도 구배 고출력 조명이 비추는 동안 막대의 단면 내부에서 발생합니다. 직경 10 mm인 막대가 길이 100 mm에 걸쳐 1 W의 열을 균일하게 흡수할 경우, 정상 상태에서의 중심과 표면 간의 온도 차이는 대략 0.36 °C — 작지만 열에 의한 굴절률 변화(dn/dT ≈ 1.1 × 10⁻⁵ /°C (용융 석영의 경우) 4 × 10⁻⁶, 이는 약한 열 렌즈 효과3 5 W 이상의 빔 출력에서 하트만-샤크 파면 센서로 감지할 수 있다.
-
연화점 및 최대 사용 온도 용융 석영봉 적용 분야의 상한 열적 한계를 정의한다. 연화점은 대략 1,665 °C, 그리고 실제 최대 연속 사용 온도는 보수적으로 1,000 °C 장기간 사용 시 치수 안정성을 유지하고 점성 변형을 방지하기 위해. 나노초 펄스가 사용되는 펄스 레이저 응용 분야의 경우, 표면 최고 온도 펄스 기간 동안, 손상 임계치에 가까운 플루언스에서는 펄스 중 열 확산 길이가 극히 짧기 때문에, 거시적인 변형을 일으키지 않으면서도 온도가 일시적으로 500 °C를 초과할 수 있다.
융합 석영 봉의 이방성 및 굴절률 균일성
편광에 민감한 레이저 시스템과 고정밀 간섭계 어셈블리의 경우, 광학 부품의 복굴절률과 굴절률 균일성은 충족해야 할 가장 까다로운 사양 중 하나이며, 용융 석영 봉은 이 두 가지 측면에서 모두 탁월한 성능을 발휘합니다.
-
복굴절 용융 석영에서 나타나는 현상은 결정의 대칭성에서 기인한 것이 아니라 — 이 물질은 비결정질이며 본질적으로 등방성이기 때문이다 — 오히려 잔류 기계적 응력 용융된 블랭크를 냉각하는 과정에서 발생합니다. 응력 이방성은 단위 두께당 광경로 차이(nm/cm)로 표현되며, 광학 등급의 용융 석영 막대는 일반적으로 이 값보다 낮은 수치를 보입니다. 5nm/cm 그리고 최고급 응력 제거 처리된 소재로, 최대 < 2 nm/cm. 참고로, 50 mm 막대에서 5 nm/cm의 복굴절은 다음과 같은 광경로 차이를 발생시킵니다. 25 nm 빠른 편광축과 느린 편광축 사이에서, 대략 다음과 같은 값에 해당합니다. 632 nm에서 λ/25. 포켈스 셀 어셈블리 및 편광 유지 빔 확장기에서, 10 nm/cm를 초과하는 복굴절 값은 측정 가능한 수준의 편광 상태 저하를 초래하며, 이는 후속 단계에서 보정할 수 없다.
-
굴절률 균일성 (Δn)은 막대의 단면 전체와 길이를 따라 굴절률의 공간적 균일성을 나타냅니다. 광학용 용융 석영의 경우, Δn 값은 < 1 × 10⁻⁵ 직경 50mm까지의 개구부에서 달성할 수 있습니다. 프리미엄 균일도 등급은 Δn < 5 × 10⁻⁶, 이는 자외선 리소그래피 시스템의 빔 확장기나 계측용 간섭계 부품과 같은 파면 민감형 응용 분야에 필수적입니다. 굴절률 불균일성은 Δn과 막대를 통과하는 광경로의 곱에 비례하는 파면 오차를 유발합니다. Δn = 1 × 10⁻⁵인 100 mm 막대의 경우, 파면에 미치는 영향은 1,000 nm (632 nm에서 ≈ 1.6λ), 이는 어떤 회절 한계 응용 분야에서도 용납될 수 없는 수준입니다. Δn < 1 × 10⁻⁵를 달성하려면 다음 기간에 걸쳐 제어된 어닐링 주기를 수행해야 합니다. 48~96시간 초기 용융 및 성형 공정 중에 블랭크 내에 고착된 온도 구배를 완화하기 위해.
-
응력 어닐링 이는 낮은 이방성과 높은 굴절률 균일성을 모두 달성하기 위한 주요 제조 공정입니다. 봉은 약 1,100 °C — 변형점(~1,075 °C)보다 높지만 어닐링점(~1,140 °C)보다 낮은 온도에서 — 일반적으로 다음보다 낮은 속도로 냉각하며 시간당 2 °C 변형 완화 온도 범위 전반에 걸쳐. 냉각 속도가 빠를수록 더 큰 응력장이 형성되며, 경험적으로 볼 때 냉각 속도를 두 배로 높이면 잔류 복굴절이 약 30–50%, 이는 이 공정이 열 관리의 정밀도에 얼마나 민감한지를 여실히 보여준다.
광학 환경에서 용융 석영 봉의 보관 및 취급 지침
사양이 완벽하게 지정되고 정밀하게 제조된 퓨즈드 쿼츠 봉조차도 부적절한 취급으로 인해 기능을 상실할 수 있는데, 이는 숙련된 광학 엔지니어들이 레이저 부품의 조기 현장 고장을 조사할 때 가장 절실히 실감하는 사실입니다. 적절한 처리 절차를 준수해야만 제조 공정을 통해 확보된 광학적 무결성을 유지할 수 있습니다.
OH 오염 및 하이드록실기 흡착 방지
융합 석영봉 표면의 하이드록실 함유 화합물에 의한 오염은 광학 실험실 실무에서 가장 흔하면서도 눈에 잘 띄지 않는 열화 메커니즘 중 하나입니다.
인간의 피부 유분 지방산, 스쿠알렌, 트리글리세라이드가 복잡하게 혼합되어 있으며, 이들 성분은 모두 용융 석영 표면에 강하게 흡착됩니다. 지문 하나만으로도 약 두께 2–10 nm 자외선 파장에서 흡수를 일으키며, 소광 계수가 다음 범위 내에 있는 0.05–0.3 cm⁻¹ 248 nm에서. 이 흡수층은 펄스형 자외선 레이저 조사에 의해 국부적으로 가열되어 열 구배를 형성하며, 이로 인해 표면에 미세 균열이 발생하고 영향을 받은 표면 영역의 유효 손상 임계값이 영구적으로 낮아집니다. 통제된 실험에서, 지문 오염이 있는 용융 석영 표면은 다음의 플루언스에서 자외선 손상이 시작되는 것으로 나타났습니다. 40–60% 하단 동일한 사양의 깨끗한 표면보다.
대기 중 수증기 이는 미묘하지만 누적되는 오염원을 나타냅니다. 실험실의 주변 공기(상대 습도 40–60%)에 노출된 용융 석영 표면은 물 분자의 단일층에서 수 개 층에 이르는 물리 흡착층 보호 조치 없이 노출된 지 몇 분 만에 발생합니다. 1,380 nm 부근의 근적외선(NIR) 파장대에서, 이 흡착된 물은 막대 길이가 200 mm를 초과하는 경우 측정 가능한 수준의 과잉 흡수를 유발하며, 특히 OH 농도가 낮은 소재의 경우 막대 자체에서 기준이 될 만한 경쟁적인 OH 흡수가 발생하지 않기 때문에 이 현상이 두드러집니다. 보호 조치를 취한 보관 환경에서 건조제(실리카겔, 표시형)가 들어 있는 밀봉된 폴리에틸렌 봉지 상대 습도가 ~ 미만일 때 20% 12개월을 초과하는 보관 기간 동안 흡착수 축적을 억제하고 근적외선(NIR) 투과 사양을 유지합니다.
청소 절차 오염된 표면의 경우, 잔류 세제 막이 자체적인 흡수 대역을 유발하기 때문에 수성 세제를 사용한 세척보다는 용제 기반의 처리 절차가 필요합니다. 광학 등급 용융 석영 막대의 경우, 일반적으로 다음을 사용하여 순차적으로 닦아내는 방식이 통용됩니다. 분광 분석용 이소프로판올(IPA, 순도 ≥ 99.8%) 그 다음으로 메탄올 (순도 ≥ 99.9%), 닦을 때마다 보풀이 없는 깨끗한 렌즈 티슈를 사용하여 한 번에 쭉 닦아내야 합니다. 원을 그리며 닦는 동작은 입자 오염 물질을 제거하기보다는 다시 퍼뜨리기 때문에 피해야 합니다.
오염원 및 완화 조치
| 오염원 | 표면층 두께 | 248 nm에서의 자외선 흡수 (cm⁻¹) | 완화 프로토콜 |
|---|---|---|---|
| 지문 유분 | 2–10 nm | 0.05–0.30 | 니트릴 장갑, IPA/메탄올 세척 |
| 흡착된 수증기 | 0.3–2 nm | 0.01–0.05 (NIR) | 제습제 보관, < 20% 상대습도 |
| 공기 중 탄화수소 | 0.1–1 nm | 0.005–0.02 | 클린룸 보관, 밀봉 포장 |
| 잔류 세제 | 1–5 nm | 0.02–0.10 | 분광 분석용 용매만 |
표면 무결성을 유지하기 위한 기계적 취급 시 주의사항
Mechanical damage to fused quartz rod surfaces introduces permanent scatter centers, stress concentration sites, and — in laser applications — the initiation points for catastrophic damage cascades that propagate through the material with each subsequent laser shot.
Surface scratches result from contact with hard particulate matter, metallic tools, or other fused quartz components during handling. A scratch of 1 µm width and 0.1 µm depth introduces a local scatter contribution at 532 nm of approximately 0.1–0.5% per scratch event, which compounds rapidly in multi-scratch scenarios. More critically, scratches in fire-polished surfaces penetrate the compressive stress layer created during polishing, creating a tensile stress zone at the crack tip that lowers the local fatigue threshold. Under cyclic thermal loading from a pulsed laser, scratch tips propagate at stress intensity factors above 0.74 MPa·m^0.5 (the threshold stress intensity for static fatigue in fused quartz in humid air), leading to slow crack growth and eventual mechanical fracture.
Proper handling fixtures for fused quartz rods use soft polymer end caps (PTFE or silicone) over the polished end faces and foam-padded lateral support cradles for the cylindrical body. Metal V-groove mounts, while dimensionally precise, must be lined with compliant polymer inserts of Shore A hardness 40–60 to prevent hard contact between the metal and the glass surface. In quality-controlled production environments, rods are handled exclusively with nitrile gloves of 0.1 mm thickness — thin enough to maintain tactile feedback for secure grip while preventing skin oil transfer. Latex gloves are avoided because latex contains sulfur-bearing accelerators that can leave trace contamination on fused quartz surfaces with measurable UV absorption consequences.
Packaging for transport uses individual foam-lined boxes with cutouts matched to the rod diameter to within ±1 mm, preventing lateral rolling during transit. Multi-rod shipments use interleaved tissue paper layers between individual foam cradles, ensuring no glass-to-glass contact. For rods with end-face polish specifications of λ/10 or better, protective end caps are maintained in place until the moment of installation in the optical assembly, and the end face is inspected under dark-field illumination at 50× magnification immediately prior to use.
Handling Risk Assessment
| Handling Risk | Damage Type | Onset Condition | Prevention Method |
|---|---|---|---|
| Direct finger contact | Contamination + micro-scratch | Any bare-skin contact | Nitrile gloves always |
| Metal V-groove contact | Surface scratch | Unlined metal contact | Polymer-lined mounts |
| Glass-to-glass contact | Chipping, scratch | Any mutual contact | Individual packaging |
| Solvent residue | UV absorption film | Incorrect solvent grade | Spectroscopic IPA/methanol |
| Transport vibration | End-face chipping | Unsecured rod motion | Snug foam cutout boxes |
| Ambient humidity | OH adsorption | RH > 40%, unpackaged | Desiccant sealed storage |
Typical Applications of Fused Quartz Rods across Laser and Optical Systems
The accumulated technical properties discussed throughout this article — broadband transmission, high purity, superior damage threshold, precise surface finish, dimensional stability, minimal thermal expansion, negligible birefringence, and reliable handling behavior — converge in a well-defined set of practical applications where fused quartz rods deliver performance that no substitute material can replicate.
-
Light homogenizer rods (integrating rods) in high-power illumination and projection systems exploit the total internal reflection geometry of the cylindrical rod to spatially homogenize non-uniform input beams. A fused quartz rod of diameter 3–10 mm and length 50–150 mm with fire-polished cylindrical surface and λ/4 end faces achieves output beam uniformity of ±2–5% across the exit aperture when the input NA matches the rod acceptance cone. This application accounts for a substantial fraction of fused quartz rod consumption in the display and semiconductor lithography illumination markets.
-
Nd:YAG laser light guides and pump chamber components use fused quartz rods to couple flashlamp or diode pump radiation into the active gain medium. The rod's UV-to-NIR transparency and damage-resistant fire-polished surface allow sustained operation at pump fluences exceeding 20 J/cm² per pulse. In this configuration, the rod typically operates in a reflective jacket (gold-lined or diffuse ceramic) that redirects multiply reflected pump photons toward the gain medium.
-
UV excimer laser beam delivery components represent one of the most demanding applications for fused quartz rods. At 193 nm and 248 nm, fused quartz is one of only two commercially viable optical materials (the other being CaF₂), and its rod form is used as a spatial filter, beam shaper, and coupling element. Operating lifetimes of 5 × 10⁸ pulses at 50 mJ/cm² have been demonstrated with optical-grade, fire-polished fused quartz rods of purity ≥ 99.995%.
-
Optical fiber preform rods serve as the starting material for fused quartz-based optical fiber production, where the rod's exceptional purity, low OH content (for single-mode telecom fiber), and dimensional uniformity are prerequisites for achieving sub-0.2 dB/km attenuation in drawn fiber. The rod is consolidated, overcladded, and drawn in a sequence of high-temperature processes that preserve the material's homogeneity from rod to fiber form.
-
High-temperature optical windows and pyrometry components leverage fused quartz's thermal stability to 1,000 °C continuous service, allowing the rod to function as both a thermal barrier and an optical transmission element in furnace observation ports, plasma diagnostic systems, and flame emission spectrometers operating above the service temperature of borosilicate glass.
결론
Fused quartz rods deliver a uniquely balanced combination of broadband optical transmission, high purity, superior laser damage resistance, precise surface finish capability, ultra-low thermal expansion, negligible birefringence, and dimensional stability — properties that collectively justify their position as the material of choice across UV laser systems, NIR beam shaping assemblies, and precision optical instruments. Every performance parameter discussed in this article — from the 185 nm UV transmission onset and OH-dependent NIR behavior, through to end-face polish standards and storage humidity thresholds — is a specifiable, verifiable engineering variable. Matching these variables precisely to application requirements is the central task of optical material selection, and fused quartz rods provide the specification depth to fulfill it.
자주 묻는 질문
What is the difference between fused quartz rods and fused silica rods for laser applications?
Fused quartz is derived from natural quartz sand and contains higher metallic impurity levels (typically 10–200 ppm total metals) compared to synthetic fused silica (< 1 ppm). Fused silica offers superior deep-UV transmission below 200 nm and tighter OH content control, making it preferred for 193 nm excimer laser systems and high-finesse optical cavities. Fused quartz provides adequate performance for most visible, NIR, and near-UV applications at a lower material cost.
What OH content should fused quartz rods have for Nd:YAG laser applications at 1,064 nm?
For 1,064 nm Nd:YAG applications, OH content below 30 ppm is recommended to minimize overtone absorption at 1,380 nm. At OH concentrations above 100 ppm, absorption at 1,380 nm reaches 0.06–0.12 cm⁻¹, causing thermal lensing at average powers above 5 W in rods longer than 50 mm. Low-OH fused quartz (< 10 ppm OH) reduces this absorption to below 0.005 cm⁻¹.
What surface finish specification is required for fused quartz rods in pulsed UV laser systems?
For pulsed UV laser applications at 248 nm or 266 nm, fire-polished cylindrical surfaces with Ra < 0.5 nm and end faces polished to λ/10 figure error with 20-10 scratch-dig are the minimum recommended specifications. Ground surfaces with Ra 5–20 nm exhibit surface damage thresholds approximately 40–60% lower than fire-polished equivalents and show measurable throughput degradation within 10⁶–10⁷ pulses at fluences above 50 mJ/cm².
How should fused quartz rods be stored to preserve their optical performance?
Fused quartz rods should be stored in sealed polyethylene bags with indicating silica gel desiccant maintaining relative humidity below 20%. Individual foam-lined boxes with diameter-matched cutouts prevent glass-to-glass contact. End-face caps must remain installed until the moment of optical assembly. Handling requires nitrile gloves of 0.1 mm thickness, and cleaning uses spectroscopic-grade IPA followed by methanol in single-pass lens tissue wipes.
참조:
-
The group velocity dispersion article explains how pulse broadening occurs when ultrafast laser pulses propagate through dispersive optical media. ↩
-
The ISO 10110 standard specifies the documentation and notation system used to define optical element tolerances including bubble and inclusion grades. ↩
-
The thermal lensing article explains how refractive index gradients caused by absorbed laser power create an effective lens that distorts beam quality in optical rods. ↩