Kuvars borular hiçbir uyarı vermeden arızalanır ve bunun sonuçları mali açıdan ağır olabilir. Herhangi bir arızanın önlenebilmesi için, yüksek sıcaklıkta kuvars boru kırılmasının ardındaki kesin mekanizmaların anlaşılması gerekir.
Bu çalışmada, erimiş kuvars içindeki tüm önemli çatlama mekanizmaları ayrıntılı olarak incelenmiştir — anlık termal şoktan yavaş başlangıçlı devitrifikasyona, moleküler düzeydeki safsızlık hasarından yapı kaynaklı kısıtlama gerilimine kadar. Her açıklama, malzeme bilimi ve doğrulanmış termal verilere dayanmaktadır.
Kuvars tüp arızaları, endüstriyel fırın işletmeleri, yarı iletken işleme ve kimyasal buhar biriktirme ortamlarında en büyük aksaklıklara yol açan ve en az anlaşılan malzeme sorunlarından biri olmaya devam etmektedir. Uygulamada gözlemlenen çatlama şekilleri nadiren tek bir nedenden kaynaklanır; bunlar termal fizik, malzeme kimyası, mekanik yükleme ve işletme geçmişinin kesişiminden ortaya çıkar. Herhangi bir spesifik arıza mekanizmasının doğru bir şekilde tespit edilebilmesi için, erimiş silikanın moleküler ölçekten başlayarak nasıl davrandığına dair yapılandırılmış bir anlayışa ihtiyaç vardır.
Erimiş Kuvars İçindeki Amorf Silika Ağı
Erimiş kuvars sıradan bir cam değildir. Aşırı ısı altında sergilediği kırılma davranışı, kendine özgü moleküler yapısından ayrılmaz bir parçadır; bu nedenle, herhangi bir çatlama mekanizmasının doğru bir şekilde yorumlanabilmesi için bu temel bilginin kavranması şarttır.
Eritilmiş silika, SiO₄ tetrahedrlerinden oluşan sürekli, üç boyutlu ve rastgele bir ağdan oluşur. Her silikon atomu dört oksijen atomuna kovalent bağlarla bağlanmıştır ve her oksijen atomu iki silikon atomu arasında köprü görevi görerek düzensiz ancak yüksek derecede çapraz bağlı bir yapı oluşturur. Periyodik bir kafese sahip olan kristal kuvarsın aksine, erimiş kuvarsın uzun menzilli bir düzeni yoktur. Bu amorf düzen, yaklaşık 0.55 × 10-⁶/°C — standart borosilikat camınkinden yaklaşık 17 kat daha düşük.
Bu düşük CTE değeri, erimiş kuvarsın geleneksel camı parçalayacak hızlı sıcaklık değişikliklerine dayanabilmesinin başlıca nedenidir. Ancak, bu avantajı sağlayan aynı amorf ağ, aynı zamanda bazı zayıflıkların da ortaya çıkmasına neden olur. Kristal kafesin bulunmaması, üretim sırasında ortaya çıkan ya da kullanım süresince biriken yapısal kusurların kendiliğinden düzelemediği anlamına gelir. Si-O ağında, ister safsızlık atomlarından, ister hidroksil (OH) gruplarından, ister mikroskobik boşluklardan kaynaklansın, herhangi bir yerel bozulma, mekanik mukavemetin azaldığı bölgeler oluşturur. Yüksek sıcaklıklarda, silika ağında viskoz akış yaklaşık 1.050 °C, ve malzeme sert bir katı halden viskoelastik bir duruma geçer. Bu geçiş çatlamayı engellemez; yalnızca çatlakların yayılma mekanizmasını değiştirir.
Oda sıcaklığında erimiş kuvarsın mekanik mukavemeti yaklaşık olarak 48–55 MPa çekme yüklemesi altında; ancak bu değer, şu sıcaklığın üzerindeki sıcaklıklarda önemli ölçüde düşer: 1,100°C viskoz gevşemenin başlaması nedeniyle. Ayrıca, herhangi bir nesnenin yüzey durumu kuvars tüp Bu husus son derece önemlidir: Ateşle cilalanmış yüzeyler, taşlanmış veya zımparalanmış yüzeylere kıyasla gerilmelere çok daha iyi dayanabilir; zira boru hizmete girmeden önce bile bu yüzeylerde 10–50 μm derinliğinde mikro çatlaklar bulunabilir. Bu önceden var olan kusurlar, gerilim yoğunlaştırıcı görevi görür ve termal yükleme koşulları altında etkin kırılma mukavemetini iki kat veya daha fazla azaltır.
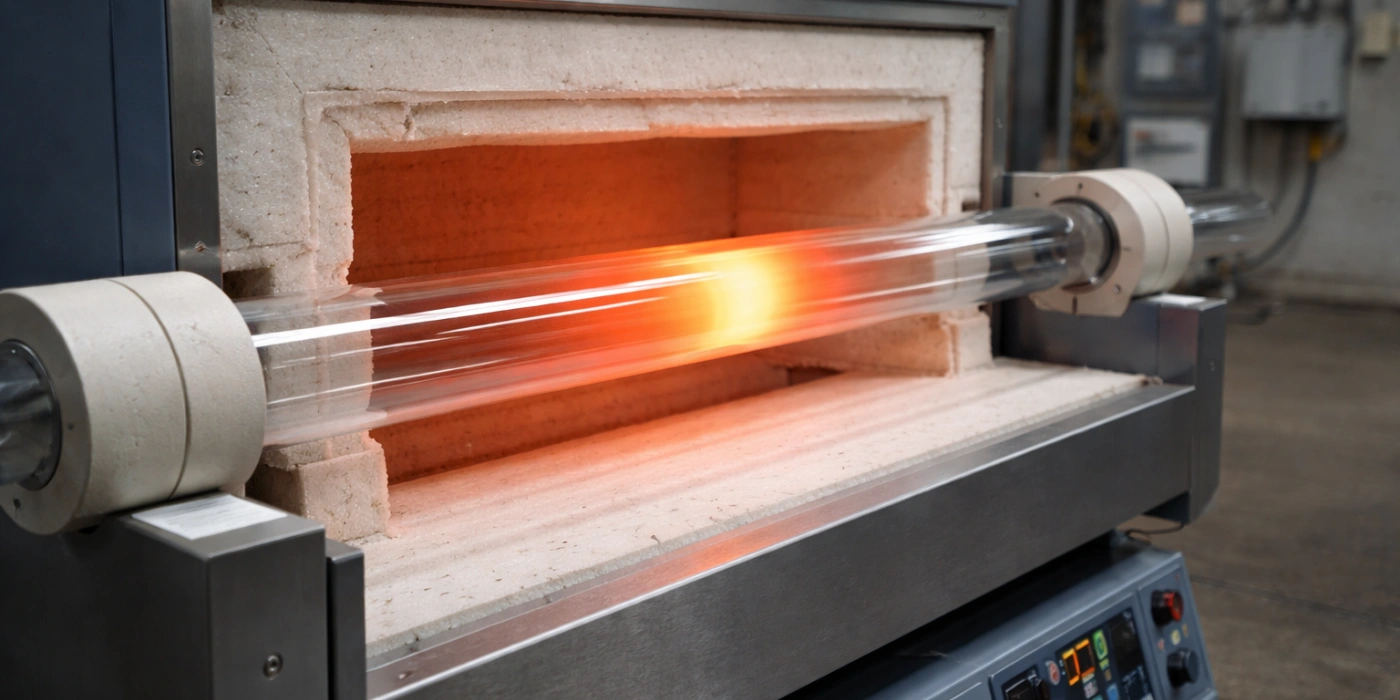
Kuvars Tüplerde Termal Şok — Birincil Çatlama Mekanizması
Yüksek sıcaklık silika bileşenlerinde belgelenen tüm arıza türleri arasında, termal şok, dünya çapında kullanım ortamlarında gözlemlenen ani ve yıkıcı kırılmaların en büyük kısmını oluşturmaktadır.
Termal şok, bir kuvars tüpün duvarı boyunca veya uzunluğu boyunca bir sıcaklık gradyanı o kadar hızlı bir şekilde oluştuğunda meydana gelir ki, bu durumdaki farklı termal genleşme, malzemenin kırılma mukavemetini aşan gerilmelere yol açar. Erimiş silikanın ısı iletkenliği son derece düşük olduğundan — yaklaşık 1,4 W/m-K oda sıcaklığında — hızlı ısınma veya soğuma olayları sırasında ısı, boru duvarı boyunca eşit bir şekilde dağılmaz. Dış yüzey, sıcaklık değişikliklerine iç çapından daha hızlı tepki verir ve saniyeler içinde borunun yırtılmasına neden olabilecek geçici bir gerilme durumu yaratır. Bu mekanizma, yavaş ve kararlı durumdaki termal yüklemeden farklıdır; tamamen şu faktörle tanımlanır: oran sıcaklık değişimi ve bunun sonucunda ortaya çıkan uzamsal gradyan.
Sıcaklık Gradyanları Nasıl İç Gerilim Oluşturur?
Termal gradyanın oluşturduğu gerilim, termoelastik teoride iyi bilinen bir ilişki ile belirlenir. Silindirik bir boru için, duvar kalınlığı boyunca uzanan radyal sıcaklık gradyanı ΔT’nin neden olduğu çember gerilimi (σ_θ) aşağıdaki şekilde yaklaşık olarak hesaplanabilir:
σ_θ = E × α × ΔT / (1 − ν)
burada E, elastik modüldür (~72 GPa (erimiş silika için), α ise termal genleşme katsayımıdır (~0.55 × 10-⁶/°C), ve ν, Poisson oranıdır (~0.17).
Mütevazı bir radyal sıcaklık farkı bile 200°C 3 mm kalınlığındaki bir boru duvarı boyunca, yaklaşık olarak şu değere yaklaşan dairesel gerilmeler oluşturabilir 8–10 MPa. Bu değer, erimiş kuvarsın nominal çekme mukavemetinin oldukça altında görünse de, yüzeydeki mikro çatlakların varlığı yerel gerilimi bir kat artırmaktadır 2–5× çatlağın derinliğine ve geometrisine bağlı olarak. Sonuç olarak, termal gradyan yüklemesi altında etkili kırılma eşiği, statik çekme testi verilerinin işaret ettiğinden çok daha düşüktür.
En sıcak yüzey — ister iç ister dış olsun — sıkıştırma kuvvetine maruz kalırken, daha soğuk yüzey ise gerilme kuvvetine maruz kalır. Erimiş silika, tüm kırılgan seramikler gibi, gerilme altında sıkıştırma durumuna kıyasla önemli ölçüde daha zayıftır. Sıkıştırma mukavemeti, 1.100 MPa, oysa gerilme mukavemeti nadiren şunu aşar: 55 MPa kusursuz bir yüzeyde ve şu seviyenin altına düşer 25 MPa önceden hasar görmüş bir yüzeyde. Bu asimetri, gerilme çatlaklarının neden neredeyse her zaman en hızlı soğuyan yüzeyde başladığını açıklamaktadır.
Kırılma genellikle, maksimum çekme gerilimi eksenine dik bir yüzey çatlağı olarak başlar ve boru duvarı boyunca radyal olarak içe doğru yayılır. Hızlı fırın yüklemesi içeren birçok belgelenmiş vakada, çatlak cephesi şu hızlara yaklaşan hızlarda ilerler: 1.500 m/s — insan zaman ölçeğinde fiilen anlık olarak — kırılgan silikat kırılmalarına özgü karakteristik bir kabuklu kırılma yüzeyi bırakır.
Kuvars Toleranslarını Aşan Kritik Isıtma ve Soğutma Hızları
Füzyon kuvarsının termal şoka karşı direnci konusunda sahip olduğu itibarına rağmen, hız kaynaklı kırılmalara karşı tamamen bağışık değildir. Tüp fırın işletimlerinden elde edilen ampirik veriler, bu eşik değerlerin ötesinde arıza olasılığının keskin bir şekilde arttığını tutarlı bir şekilde ortaya koymaktadır.
Standart cidarlı kuvars tüpler için (cidar kalınlığı 2–4 mm), Güvenli sürekli ısıtma hızları genellikle 5–10 °C/dk’nın altında tutulur tüp fırının içine yerleştirilip ısıtıldığında. Soğuma hızları ise daha da önemlidir: zorlamalı hava soğutması ya da ortam sıcaklığının üzerindeki sıcaklıklardan ortam havasına ani soğutma 800°C yüzeyinde herhangi bir hasar bulunan borularda anında kırılmaya neden olacak kadar yeterli termal gradyanlar oluşturur. Uygulamada, fırın kapalıyken pasif soğutma Genellikle 3–8 °C/dk’lık soğuma hızları sağlar ve çoğu standart tüp konfigürasyonu için en güvenli yöntem olarak kabul edilir.
En tehlikeli termal olaylar, en yüksek sıcaklıklar değil, en hızlı geçişlerdir. CVD ve difüzyon fırını işlemlerine ait laboratuvar kayıtları, boru kırılmalarının çoğunun, en yüksek sıcaklıkta sabit durum çalışması sırasında değil, soğuk numunelerin sıcak fırınlara yüklenmesi sırasında ya da kontrolsüz soğumaya yol açan ani elektrik kesintileri sırasında meydana geldiğini göstermektedir. 1.150 °C'de yüzlerce saat dayanmış bir kuvars tüp, kontrollü bir ön ısıtma protokolü uygulanmadan oda sıcaklığındaki bir numune kabı fırına sokulursa 10 saniyeden daha kısa bir sürede kırılabilir.
Erimiş Kuvars Tüpler için Güvenli Isıl Yükselme Hızları
| Duvar Kalınlığı (mm) | Maksimum Isınma Hızı (°C/dk) | Maksimum Soğutma Hızı (°C/dk) | Risk Sıcaklık Aralığı (°C) |
|---|---|---|---|
| 1.5-2.0 | 15 | 10 | >600 |
| 2.0–3.0 | 10 | 5 | >700 |
| 3.0-4.0 | 8 | 4 | >750 |
| 4.0–5.0 | 5 | 3 | >800 |
| >5,0 | 3 | 2 | >850 |
Termal Kırılmanın Gizli Bir Kaynağı Olarak Yerel Isınma
Her termal şok, fırın genelindeki sıcaklık dalgalanmalarından kaynaklanmaz. Yalnızca borunun uzunluğunun veya çevresinin bir bölümünü etkileyen yerel ısınma, aynı derecede tahrip edici ancak çok daha az bilinen bir mekanizmadır.
Tüp fırın düzenlerinde, ısıtılan bölge ile ısıtılmayan tüp uzantısı arasındaki geçiş bölgesi şunu sürdürebilir: 50 °C/cm’yi aşan eksenel sıcaklık gradyanları sadece birkaç santimetrelik bir mesafede. Bu gradyan, sıcak bölge sınırına bitişik daha soğuk bölgede eksenel çekme gerilimi oluşturur — bu gerilme durumu, borunun çevresi boyunca yayılan dairesel çatlakların oluşmasına özellikle elverişlidir. Bu çatlaklar genellikle fırın uç kapağından sabit bir mesafede net, halka şeklinde kırıklar olarak ortaya çıkar; bu, deneyimli fırın operatörlerinin gradyanın neden olduğu arıza olarak hemen tanıdıkları karakteristik bir örüntüdür.
Kuvars tüp ile dirençli ısıtma elemanı, endüktif bobin veya hatta düzensiz sarımlı bir fırın sargısı gibi yerel bir ısı kaynağı arasındaki temas, gerilme dağılımını simetrik durumundan saptıran çevresel sıcak noktaların oluşmasına neden olur. Isıtma elemanına daha yakın olan boru çevresi bölgeleri, çapın tam karşısındaki tarafa göre 80–120 °C daha sıcak olabilir ve bu da standart eksenel simetrik analizlerin yakalayamadığı eğilme modu termal gerilmeleri oluşturur. Kısmen sarılmış ısıtma elemanlarına sahip yatay boru fırınlarının sonlu elemanlar termal modelleri, rutin olarak tepe değerlerini gösterir von Mises şunu vurgular:1 tüpün dış yüzeyinde, bu asimetrik ısıtma bölgelerinde yoğunlaşmış olarak.
Kuvars tüpün iç çapıyla doğrudan temas eden seramik numune tekneleri veya destekler, ek yerel gerilme artış noktaları oluşturur. Teknenin kenarının tüp duvarıyla temas ettiği noktada, ısı transferi iletkenlik yoluyla gerçekleşir ve yoğunlaşır; çevredeki tüp duvarı ise daha düşük bir oranda radyasyon yoluyla ısınır. Bunun sonucunda ortaya çıkan yerel sıcaklık farkı 30–80 °C Sadece 5–10 mm genişliğindeki bir temas bölgesi boyunca, karakteristik bir yıldız deseninde dışa doğru yayılan noktasal çatlakların oluşmasını başlatmak için yeterlidir.
Termal Şok Çatlama Mekanizmaları Özeti
| Mekanizma | Stres Türü | Kırığın Kaynağı | Tipik Çatlak Deseni | Temel Risk Faktörü |
|---|---|---|---|---|
| Hızlı küresel ısınma | Halka (çekme) | Dış yüzey | Eksenel çatlak | Isıtma oranı |
| Hızlı küresel soğuma | Halka (çekme) | İç çap | Eksenel çatlak | Soğuma hızı |
| Sıcak bölge sınır gradyanı | Eksenel (çekme) | Soğuk bölge sınırı | Çevresel halka çatlağı | Gradyan uzunluğu |
| Yerelleştirilmiş eleman teması | Bükme + halka | İrtibat noktası | Yıldız şeklinde veya ışınsal çatlak | Asimetrik ısıtma |
| Soğuk numune beslemesi | Radyal gradyan | İç delik yüzeyi | Boyuna yarık | Örnek ön ısıtma protokolü |
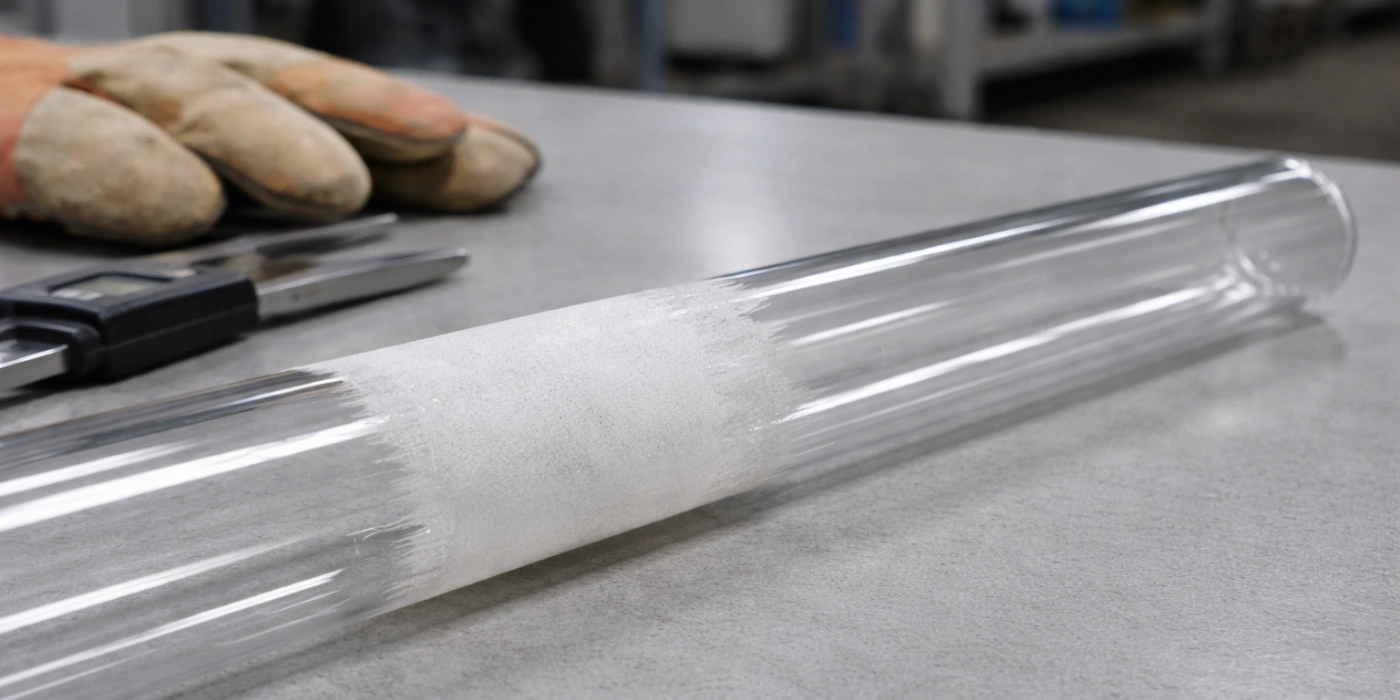
Devitrifikasyon ve Yapısal Bütünlük Üzerindeki Tahrip Edici Etkisi
Termal şok ani ve yıkıcı bir arızaya yol açarken, devitrifikasyon, ikincil bir gerilme olayı nihai kırılmayı tetikleyene kadar erimiş kuvarsın yapısal bütünlüğünü sessizce zayıflatan yavaş ve birikimli bir süreç olarak işler.
Devitrifikasyon, amorf erimiş silikanın, genellikle tipik olarak 1.050 °C. Bu dönüşüm, yüksek sıcaklıklarda kristal halin serbest enerjisinin amorf camdan daha düşük olması nedeniyle termodinamik açıdan elverişlidir. Sürekli kullanımda olan herhangi bir yüksek sıcaklık kuvars tüpü için bunun pratikteki sonucu, tüp duvarı boyunca homojenliğin, optik berraklığın ve mekanik güvenilirliğin giderek azalmasıdır.
Amorf Silikadan Kristobalite Aşama Dönüşümü
Devitrifikasyon süreci, klasik katı hal kinetiği tarafından belirlenen klasik bir çekirdeklenme ve büyüme olgusudur.
Erimiş silika içinde kristobalitin çekirdeklenmesi için aşılması gereken bir aktivasyon enerjisi engeli bulunmaktadır. Şu sıcaklıklar arasında 1.050 °C ve 1.200 °C, çekirdeklenme hızları düşük olmakla birlikte sıfırdan farklıdır; bu da, bu sıcaklıklarda uzun pozlama sürelerinin sonunda tespit edilebilir kristal bölgeler oluşacağı anlamına gelir. Yukarıda 1,200°C, kristal büyüme hızı önemli ölçüde artar ve tüp yüzeylerinde kısa süre içinde gözle görülür süt beyazı kristal lekeler oluşabilir 10–50 saat saflık derecesine ve yüzey durumuna bağlı olarak sürekli maruz kalma süresi.
Kristobalitin büyümesi, tüp duvarı boyunca eşit bir şekilde gerçekleşmez. Bu süreç, öncelikle dış yüzeyde başlar; zira bu bölgede kirleticiler, yüzey hasarları ve atmosferik maruziyet, silika ağının bozulmamış iç kısmında bulunmayan çekirdeklenme noktaları sağlar. Kullanım ömrü dolmuş kuvars tüpler üzerinde yapılan yüksek çözünürlüklü X-ışını difraksiyon çalışmaları, tutarlı bir şekilde 50–500 μm kalınlığında kristal bir yüzey tabakası ve bunun altında amorf cama keskin bir geçiş olduğunu göstermektedir. Bu katmanlı yapı, kristal dış tabaka ile amorf iç kısım arasındaki mekanik uyumsuzluğun hizmet süresi ile birlikte giderek artacağı ve herhangi bir dış yükün olmadığı durumlarda bile arayüz gerilimlerine yol açacağı anlamına gelir.
Dönüşüm hızı, aktivasyon enerjisi yaklaşık olan Arrhenius kinetik modeline uymaktadır 200–250 kJ/mol yüksek saflıkta erimiş silika için. Bu, bir Çalışma sıcaklığında 20 °C artış devitrifikasyon hızını yaklaşık iki katına çıkarır; bu ilişki, nominal sıcaklık sınırlarına yakın çalışılan borular için önemli sonuçlar doğurur.
200–270 °C’deki Tersine Dönüş ve Bunun Hacim Değişimi Üzerindeki Etkileri
Devitrifikasyonun mekanik açıdan en yıkıcı sonucu, kristalleşmenin kendisi değil, onu izleyen soğuma sürecinde meydana gelen olaylardır.
Kristobalit, iki polimorfik formda bulunur: β-kristobalit (yaklaşık değerinin üzerinde sabit) 270 °C) ve α-kristobalit (aşağıda sabit) 200°C). Devitrifikasyon geçirmiş bir kuvars tüp bu geçiş aralığında soğudukça, kristobalit, β’den α’ya doğru bir yer değiştirme tipi faz dönüşümü geçirir ve buna eşlik eden bir yaklaşık 4,91 TP3T'lik hacimsel daralma. Bu dönüşüm hızla gerçekleşir — yaklaşık olarak 200–270 °C — ve difüzyonsuz, yeniden yapılandırıcı bir dönüşüm olduğu için yavaş soğutma yoluyla bastırılamaz.
Büzülen kristal yüzey tabakası ile boyutsal olarak kararlı amorf çekirdek arasındaki hacimsel uyumsuzluk, kristal tabakada, genellikle kristobalitin kırılma mukavemetini aşan çekme gerilmeleri oluşturur, ki bu değer saf erimiş silikanınkinden önemli ölçüde daha düşüktür. İki katmanlı bir modele dayanan kırılma mekaniği hesaplamaları — amorf alt tabaka üzerinde kristal tabaka — yüzeydeki kristal tabakada çekme gerilmelerinin 15–30 MPa β-α dönüşümü sırasında, kristal SiO₂ fazları için çatlama eşiğini sürekli olarak aşan değerler. Sonuç olarak, öncelikle devitrifikasyon bölgesinde ortaya çıkan ince yüzey çatlaklarından oluşan bir ağ oluşur; bu çatlaklar, daha sonra meydana gelebilecek herhangi bir termal veya mekanik yükleme altında duvar boyunca uzanan kırılmanın başlangıç noktaları olarak işlev görür.
Saha gözlemlerinde, çalışmış olan borular 1.100 °C'nin üzerinde 200 saatten fazla daha önce herhangi bir risk oluşturmayan rutin soğutma döngüleri sırasında sıklıkla kendiliğinden kırılma gösterirler — bu durum, birikmiş kristobalit katmanlarındaki β-α tersine dönüşümünün doğrudan bir sonucudur.
Devitrifikasyonu Hızlandıran Bir Faktör Olarak Yüzey Kirlenmesi
Saf erimiş silikada devitrifikasyon o kadar yavaş ilerler ki, birçok endüstriyel uygulama uzun hizmet ömürlerini tolere edebilir. Bununla birlikte, yüzey kirliliği çekirdeklenme bariyerini önemli ölçüde düşürür ve tüm kristalleşme sürecini hızlandırır.
Alkali metal iyonları — özellikle sodyum (Na⁺) ve potasyum (K⁺) — en güçlü devitrifikasyon hızlandırıcılarıdır. İnsan derisiyle temastan kaynaklanabilen bu iyonlar (parmak izleri yaklaşık olarak 10–100 μg/cm² NaCl), atmosferdeki tozdan veya proses kimyasallarından kaynaklanan bu parçacıklar, SiO₂ ağının içine girerek amorf yapıyı koruyan köprü oksijen bağlarını bozar. Kuvars tüpün yüzeyine eldiven giyilmeden tek bir kez dokunulması bile, 1.000 °C’nin üzerindeki sıcaklıklarda 50–100 saat içinde lokalize devitrifikasyonu tetikleyecek kadar alkali kirliliğine yol açabilir.
Su buharı, farklı ancak aynı derecede önemli bir risk oluşturmaktadır. Şu sıcaklıkların üzerindeki 800°C, Atmosferik nemden veya proses gazlarından kaynaklanan OH grupları, boru yüzeyindeki gerilime maruz kalmış Si-O-Si bağlarıyla reaksiyona girer; bu sürece gerilme korozyonu veya statik yorgunluk adı verilir. Bu reaksiyon, çatlak uçlarının etkin yüzey enerjisini düşürerek, çatlağın yayılması için gereken gerilme yoğunluk faktörünü 20-40% kuru koşullardaki çatlak büyümesiyle karşılaştırıldığında. Metal buharları — tüpün içinde işlenen tungsten, molibden ve demir içeren malzemelerden kaynaklananlar da dahil olmak üzere — iç çap üzerinde birikir ve bileşim açısından farklı çekirdeklenme noktaları oluşturur; bu noktalar, dış yüzeydeki kristalleşmeyle eşzamanlı olarak iç yüzeyden devitrifikasyonu başlatır.
Devitrifikasyon Süreci ve Etkileri
| Çalışma Sıcaklığı (°C) | Başlangıç Süresi (saat) | Etkilenen Bölge | Ters Çevirmede Hacim Değişimi (%) | Yüzey Çatlama Riski |
|---|---|---|---|---|
| 1,000–1,050 | >500 | Yalnızca dış yüzey | ~4.9 | Düşük |
| 1,050–1,150 | 100–300 | Dış katman 50–200 μm | ~4.9 | Orta düzeyde |
| 1,150-1,200 | 50-100 | Dış katman 200–400 μm | ~4.9 | Yüksek |
| >1.200 | 10-50 | Dış ve iç yüzeyler | ~4.9 | Çok Yüksek |
Kuvars Tüpler ile Bitişik Bileşenler Arasındaki Termal Genleşme Uyumsuzluğu
Erişmiş silikanın kendine özgü malzeme davranışının ötesinde, gerçek kurulumlarda meydana gelen kuvars tüp arızalarının önemli bir kısmı, tüp ile çevresindeki donanım — flanşlar, uç kapakları, destek yapıları ve sızdırmazlık bileşenleri — arasındaki mekanik bağlantı noktalarına atfedilebilir.
Isıl genleşme uyumsuzluğu, farklı ısıl genleşme katsayılarına sahip farklı malzemeler sert veya yarı sert bir şekilde birleştirildikten sonra sıcaklık değişimine maruz kaldıklarında ortaya çıkar. Yüksek sıcaklıklı kuvars tüp düzenekleri için bu durum neredeyse evrenseldir; zira fırın yapımında kullanılan hemen hemen her malzeme — paslanmaz çelik, Inconel2, alümina, grafit — erimiş silikadan önemli ölçüde daha yüksek bir termal genleşme katsayısına (CTE) sahiptir.
Kuvars İçin Isıl Genleşme Katsayısı Ne Anlama Gelir?
Isıl genleşme katsayısı, bir malzemenin boyutlarının birim sıcaklık artışı başına ne kadar değiştiğini nicel olarak ifade eder ve 10⁻⁶/°C (ppm/°C) birimiyle ifade edilir.
Eriyik silikanın CTE değeri 0,55 ppm/°C mühendislik malzemeleri arasında en düşük değerlerden biridir; işte bu nedenle, boyutsal kararlılık gerektiren yüksek sıcaklık uygulamaları için tercih edilmektedir. Ancak, borunun ısınma sonucu çok daha fazla genleşen malzemelerden yapılmış bileşenlerle birleştirilmesi gerektiğinde, bu düşük CTE bir sorun haline gelir. 500 mm uzunluğundaki bir erimiş kuvars boru, yalnızca 0,28 mm 25 °C’den 1.025 °C’ye ısıtıldığında — yani 1.000 °C’lik bir sıcaklık artışı. Aynı sıcaklık artışı sırasında, eşdeğer uzunluktaki bir 316 paslanmaz çelik bağlantı parçası 8,5 mm, bir fark olan 8,22 mm ortak arayüzün bu gerilimi karşılaması veya yeniden dağıtması gerekir.
Bu farklı genleşmenin yarattığı gerilim, esnek bir sistemde elastik olarak emilmez; bunun yerine, düzende en sert noktada — her zaman kuvars tüpün yüzeyinde — yoğunlaşır. Diferansiyel genleşme ile indüklenen gerilim arasındaki ilişki, sınırlayıcı bileşenin elastik modülüne ve birleşim yerinin geometrisine bağlıdır; ancak 50 mm çaplı bir kuvars tüpün dış yüzeyine uygulanan mütevazı sınırlama kuvvetleri bile, 10 MPa — yüzeyi hasar görmüş bir borunun etkin kırılma eşiğine yaklaşmak.
CTE: Kuvars ile Yaygın Montaj Malzemelerinin Karşılaştırması
| Malzeme | CTE (ppm/°C) | CTE Oranı ve Erimiş Kuvars Karşılaştırması | Boru Tertibatlarında Tipik Kullanım |
|---|---|---|---|
| Erimiş silika (kuvars) | 0.55 | 1.0× | Tüp gövdesi |
| Alümina (Al₂O₃) | 8.1 | 14.7× | Uç tıkaçları, destek tekneleri |
| 316 Paslanmaz Çelik | 16.0 | 29.1× | Flanşlar, uç kapakları |
| Inconel 625 | 12.8 | 23.3× | Yüksek sıcaklık bağlantı parçaları |
| Grafit | 4.0–8.0 | 7.3–14.5× | Alıcılar, destek çubukları |
| Mullit | 5.3 | 9.6× | Seramik uç contaları |
Boru Uçlarında ve Flanşlı Bağlantılarda Kısıtlamadan Kaynaklanan Gerilim
Boru-flanş arayüzünün geometrisi, kuvars yüzeyine uygulanan özgül gerilme dağılımını ve dolayısıyla termal kaynaklı çatlakların konumunu ve yönelimini belirler.
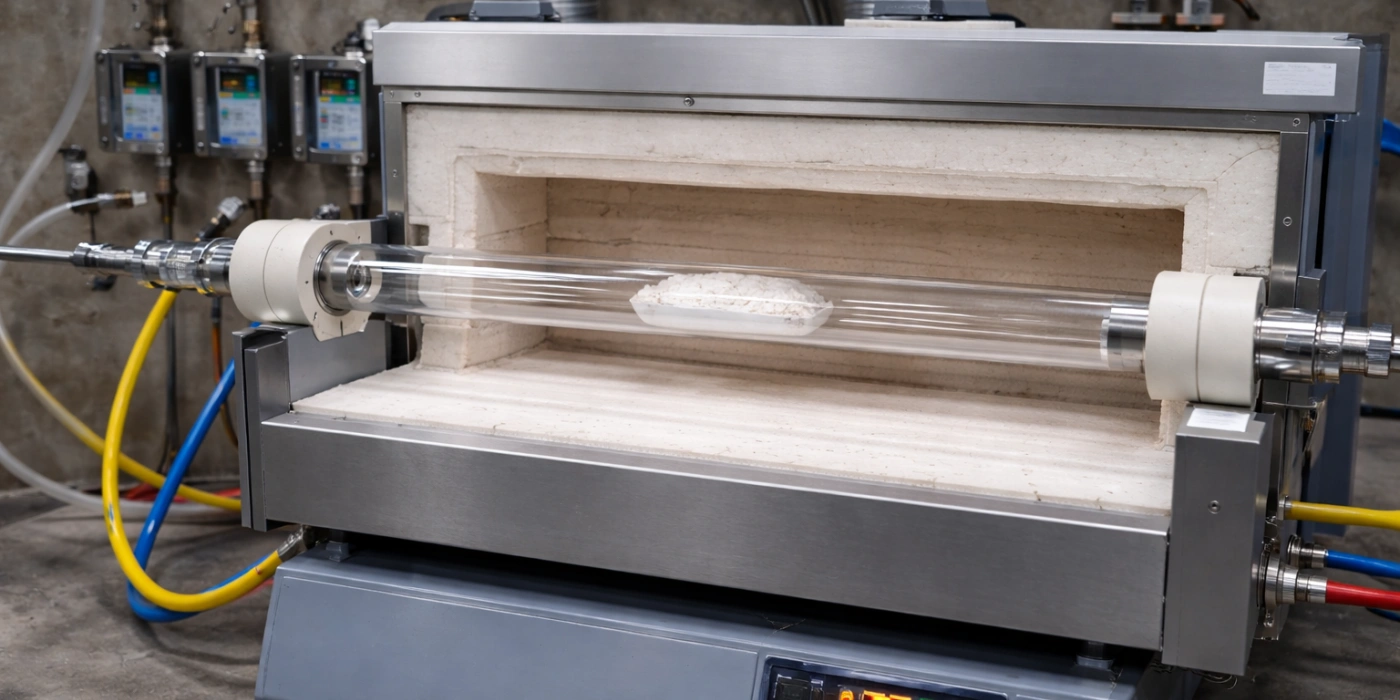
Bir kuvars tüp, O-ring veya conta ile sızdırmazlığı sağlanmış iki sert flanş arasına sıkıştırıldığında, düzeneğin ısıtılması flanş malzemesinin kuvars tüpe kıyasla çok daha yüksek bir oranda radyal olarak genleşmesine neden olur. Flanş deliği, oda sıcaklığında tüpün dış çapına sıkı bir şekilde oturuyorsa, bu genleşme farkı şu sonucu doğurur: flanş deliği tarafından borunun dış yüzeyine uygulanan radyal sıkıştırma — ilk bakışta yararlı gibi görünen, ancak boru duvarının iç kısmında telafi edici çember gerilimi oluşturduğu için tehlikeli olan bir durumdur. 3 mm kalınlığındaki bir boru duvarı için 5 MPa radyal dış sıkıştırma sonucunda, iç delik yüzeyi yaklaşık 3–4 MPa, bu durum, işlemle ilgili termal gradyanlarla birleştiğinde, iç çap çatlaklarının oluşumuna yol açabilir.
Genellikle, kritik gerilme yoğunlaşması borunun uç yüzeyinde meydana gelir, burada flanştan gelen eksenel kısıtlama, soğuma sırasında borunun serbestçe büzülmesini engeller. Çalışma sıcaklığından soğuma sırasında boru uç yüzeyinde oluşan eksenel çekme gerilimi, diferansiyel termal büzülme ve flanş düzeneğinin eksenel sertliğinden tahmin edilebilir. 50 mm çapında bir kuvars borusunu kısıtlayan çelik bir flanş için, soğuma sırasında 900°C, boru uç yüzeyindeki eksenel çekme gerilmeleri şu değere ulaşabilir: 12–18 MPa — gerilme yoğunlaşma faktörü Kt’nin 2–3 olduğu keskin bir boru kenarında, etkili bir şekilde şu yerel gerilmeleri oluşturan değerler: 24–54 MPa uç yüzeyinde çatlak oluşumuna yol açabilen.
Ek Yeri Yapısı ve Çatlak Konumu
| Eklem Tipi | Genişleme Yönü | Gerilim Yoğunlaşması Konumu | Baskın Gerilim Modu | Çatlak Deseni |
|---|---|---|---|---|
| Sıkı oturan sert flanş | Radyal | Tüp iç çapı (orta duvar) | Çekme halkası (iç) | Eksenel, iç çap |
| Eksenel olarak sabitlenmiş uç kapağı | Eksenel | Tüp uç yüzeyi | Eksenel çekme | Çevresel uç çatlağı |
| Seramik tapalı sürtünme bağlantısı | Radyal + eksenel | Fiş yüzüne yakın boru numarası | Kombine çift eksenli | Tapa derinliğinde halka çatlağı |
| Kılavuzda desteklenmeyen tüp | Yanal eğilme | Temas noktasındaki borunun dış çapı | Eğilme-çekme | Boyuna çatlak |
Çatlakları Tetikleyen Mekanik Gerilim Yoğunlaşmaları
Sıcaklık gradyanlarından bağımsız, tamamen mekanik yükleme, kuvars tüp arızasına yol açan belirgin ve sıklıkla hafife alınan bir faktördür; bu durum, çalışma sıcaklığı arttıkça ve malzemenin süneklik derecesi azaldıkça giderek daha tehlikeli hale gelir.
Yüksek sıcaklıklarda, erimiş silikanın elastik modülü azalır ve viskoz deformasyon, toplam gerinim tepkisine katkıda bulunmaya başlar. Bu viskoelastik davranış, yüksek sıcaklıkta uygulanan mekanik gerilmelerin, yük yoğunlaşmalarını elastik olarak depolamak yerine yeniden dağıtan, zamana bağlı bir deformasyon — sünme — oluşturabileceği anlamına gelir. Paradoksal olarak, bu durum yüksek sıcaklıktaki mekanik yüklemeyi oda sıcaklığındaki yüklemeden daha sinsi hale getirir: sürünme deformasyonu başlangıçta gerilimi hafifletiyor gibi görünebilir, ancak biriken gerilme, sonraki soğutma sırasında kırılma direncini azaltan kalıcı yapısal değişikliklere yol açar.
Kırılma Başlangıç Noktaları Olarak Yüzey Kusurları ve Mikro Çatlaklar
Eritilmiş kuvarsın kırılma davranışı, büyük ölçüde Griffith kriterine tabidir; bu kriter, çatlak yayılımı için kritik gerilimi, malzemede önceden mevcut olan kusurların boyutuyla ilişkilendirir.
Griffith kırılma mekaniğine göre, derinliği a şudur:
σ_f = K_IC / (Y √(πa))
burada K_IC, kırılma tokluğudur (~0,75 MPa·m⁰,⁵ (erimiş silika için) ve Y bir geometrik faktördür (yüzey çatlağı için ~1,12). Yalnızca 25 μm derinlik, yerel kırılma gerilimini yaklaşık olarak 24 MPa — bozulmamış bir yüzeyin nominal mukavemetinin yarısından az. Aşındırıcı temas, elmas kesme aletleri veya hatta proses gaz akışlarında taşınan alümina parçacıkları nedeniyle oluşan çizikler, rutin kullanım ve işletim sırasında bu boyut aralığında yüzey kusurlarına yol açabilir.
Yarı iletken difüzyon fırını ortamlarında arızalanan kuvars tüplerin taramalı elektron mikroskobu (SEM) ile yapılan fraktografik analizleri, kırılmanın kaynağının malzemenin iç kısmındaki bir kusurdan ziyade bir yüzey özelliği — bir çizik izi, kırık bir kenar, bir alet temas izi — olduğunu tutarlı bir şekilde ortaya koymaktadır. Aşağıdakileri içeren bir dizi arıza analizinde 47 tüp kırığı birden fazla fırın tesisinde, 89% kırık ... içinde ortaya çıktı 3 mm'lik tespit edilebilir bir yüzey kesintisi, yüzey bütünlüğü yönetiminin mekanik nedenlerle ortaya çıkan arızaları kontrol etmenin en doğrudan yolu olduğunu teyit etmektedir.
Termal ortam bu kırılganlığı daha da artırmaktadır. Şu sıcaklıkların üzerindeki ortamlarda 800°C, gerilme korozyonu (su buharının çatlak ucundaki gerilmiş Si-O bağlarıyla reaksiyona girmesiyle tetiklenen alt kritik çatlak büyümesi), çatlakların Griffith kritik değerinin çok altındaki gerilmeler altında bile kademeli olarak büyümesine olanak tanır. Bazen “statik yorulma” olarak da adlandırılan bu mekanizma, yüzeyinde 25 μm’lik bir çizik bulunan bir borunun ilk yüklemeye dayanabilmesine rağmen, daha sonra saatler veya günler oda sıcaklığında asla kırılmaya yol açmayacak olan sürekli bir gerilim altında sürekli hizmet süresi.
Isıya Maruz Kalan Uzun Kuvars Tüplerde Eğilme ve Noktasal Yük Gerilimi
Yatay fırın düzenlerinde kullanılan uzun kuvars tüpler, standart kurulum prosedürlerinde genellikle göz ardı edilen ancak arıza analizlerinde sürekli olarak belirleyici faktörler olarak ortaya çıkan yerçekimi kaynaklı eğilme yüklerine maruz kalır.
Yatay bir kuvars tüpü 1.200 mm uzunluk, 60 mm dış çapve 3,5 mm duvar kalınlığı kendi ağırlığı yaklaşık 1,8 kg. Her iki ucundan desteklenen basit kiriş teorisine göre, sadece kendi ağırlığından kaynaklanan borunun orta noktasındaki maksimum eğilme gerilimi yaklaşık olarak 2,5 MPa. Bu değer tek başına ele alındığında mütevazı olsa da, termal gerilmelere ve daha da önemlisi, tüpün içine yüklenen numune teknelerinin ağırlığının neden olduğu gerilmelere eklenir. 500 g toz yüklü ve 1.200 mm açıklığın ortasına yerleştirilmiş bir seramik numune teknesi, açıklığın ortasındaki eğilme gerilimini 3–4 MPa daha artırır, bu da toplam mekanik gerilimi, önceden mevcut olan herhangi bir yüzey hasarıyla tehlikeli bir etkileşime girecek seviyelere çıkarır.
Şu sıcaklıkların üzerinde 1,000°C, erimiş silika, sürekli yük altında sünme geriniminin biriktiği viskoz akış rejimine girer. Sürekli olarak çalışan tipik bir yatay tüp fırın için 1,100°C, ölçülebilir orta açıklık sarkması — sürünme nedeniyle oluşan kalıcı aşağı doğru sapma — şu süre içinde ortaya çıkabilir: 500–1.000 saat çalışma sırasında. Bu kademeli deformasyon, yalnızca boyutsal bir değişiklik değildir; boru duvarındaki gerilme durumunu yeniden dağıtır ve açıklığın ortasındaki dış (alt) yüzeyde, termal gerilmeler ve yüzey hasarıyla birleşen çekme gerilmeleri oluşturur. Kalıcı sarkma yaklaşık 2–3 mm’yi aştığında, boru mekanik açıdan hasarlı kabul edilir ve bundan sonraki herhangi bir sıcaklık dalgalanması sırasında kırılma riski artar.
Uzun Yatay Kuvars Tüplerdeki Mekanik Gerilme Faktörleri
| Parametre | Değer | Gerilme Katkısı (MPa) | Kırılma Riski Çarpanı |
|---|---|---|---|
| Kendi ağırlığıyla bükülme (1.200 mm açıklık) | 1,8 kg'lık tüp | ~2.5 | 1,0× başlangıç değeri |
| Yüklü numune kabı (500 g, ortada) | Ek yük | +3.0–4.0 | 2.2–2.6× |
| Yüzey mikroçatlağı (25 μm) | Gerilim yoğunlaşması | Etkili mukavemet ↓50% | ~2,0× |
| 1.100 °C'de çalışır (sürünme başlangıcı) | Viskoelastik rejim | Kümülatif sarkma | İlerici |
| 1.000 °C’nin üzerindeki sıcaklıklarda birleşik yükleme | Tüm faktörler etkin | >8–10 MPa etkin | Kritik bölge |
Yüksek Saflıkta Kuvars ile Standart Sınıf Tüplerin Yüksek Sıcaklıklarda Karşılaştırılması
Aynı ürün açıklaması altında satılan tüm kuvars borular, yüksek sıcaklıkta aynı performansı göstermez; ayrıca, kritik uygulamalar için boru seçerken çoğu kullanıcının beklediğinden çok daha büyük farklılıklar, saflık dereceleri arasında kırılma direnci açısından görülmektedir.
Eritilmiş silikanın saflığı — ağırlıkça milyonda parça (ppm) cinsinden metalik ve metalik olmayan safsızlıkların toplam konsantrasyonu ile tanımlanır — hem malzemenin yumuşamaya ve camsallığını kaybetmeye başladığı sıcaklığı hem de çatlak başlangıç noktaları olarak işlev gören yapısal kusurların yoğunluğunu doğrudan belirler. Kirlilik içeriği ikincil bir özellik değildir; termal yük altında hizmet ömrünün birincil belirleyicisidir.
Safsızlık İçeriği Silika Ağını Nasıl Zayıflatır?
Eriyik silikanın Si-O tetrahedral ağı, ancak tamamen çapraz bağlanmış ve ağı değiştiren safsızlık atomlarından arındırılmış olduğunda olağanüstü termal ve mekanik özelliklerine kavuşur.
Ağ yapısını değiştiren katyonlar — Na⁺, K⁺, Ca²⁺, Al³⁺ ve Fe³⁺ dahil — SiO₂ ağı içinde interstisyel pozisyonları işgal eder ve köprü oluşturan oksijen bağlarını bozar. Na⁺ gibi tek değerlikli bir değiştirici tarafından oluşturulan her bir köprü oluşturmayan oksijen, ağın genel çapraz bağ yoğunluğunu azaltır; bu da belirli bir sıcaklıkta camın viskozitesini düşürür ve yumuşama noktasını aşağıya kaydırır. Toplam alkali içeriğindeki her 100 ppm’lik artışta, erimiş silikanın etkin yumuşama noktası yaklaşık 5–15 °C azalır, ve viskoz sünmenin mekanik açıdan önemli hale geldiği sıcaklık da orantılı olarak düşer.
Üretim sürecinde silika ağına dahil edilen hidroksil (OH) grupları da benzer şekilde davranır. Alev hidrolizi veya kimyasal buhar biriktirme yöntemiyle üretilen sentetik erimiş silika şunları içerir: 100–1.200 ppm OH ağırlıkça; buna karşılık, doğal kuvarsın elektriksel füzyon sınıfları genellikle <5 ppm OH. Yüksek OH içeriği, yüksek sıcaklıklarda cam ağının viskozitesini düşürür, sünmeyi hızlandırır ve etkin çalışma sıcaklığı sınırını 50–100 °C düşük OH içerikli türlere kıyasla. Ayrıca, OH grupları kristobalit oluşumu için çekirdeklenme noktaları görevi görür; bu da, yüksek OH içerikli tüplerin belirli bir çalışma sıcaklığında doğası gereği devitrifikasyona daha yatkın olduğu anlamına gelir.
Çözünmüş gaz kalıntıları — çoğunlukla üretim sırasında hapsolmuş mikroskobik SO₂, CO₂ veya inert gaz kabarcıkları — kimyasal kusurlardan ziyade mekanik kusurları temsil eder. Bir kuvars tüpün duvarında bulunan 50 μm çapındaki bir kabarcık, yaklaşık 2 değerinde bir etkin gerilme yoğunlaşma faktörüne sahip bir iç Griffith kusuru görevi görür, eşdeğer büyüklükteki bir yüzey mikroçatlağıyla aynı şekilde çevredeki malzemenin kırılma mukavemetini azaltır.
Sentetik ve Doğal Kuvars Tüpler ile Kırılma Dayanıklılıkları
Ticari kuvars borulardaki temel ayrım, doğal kuvars minerali hammaddesinden üretilen malzeme ile sentetik kimyasal işlemlerle üretilen malzeme arasındadır ve bu ayrım, termal yük altında kırılma davranışı üzerinde doğrudan etkilere sahiptir.
Yüksek saflıkta kuvars kumu veya topak kristalin elektriksel eritme yoluyla üretilen, doğal kuvars kaynaklı erimiş silika, genellikle şunları içerir: 10–30 ppm toplam metalik kirlilikler ve 1–10 ppm OH. Bu malzeme, ASTM sınıflandırmasında Tip I veya II erimiş silika olarak tanımlanmaktadır ve yaklaşık 1,100°C sürekli kullanım için. Bu sıcaklığın üzerinde, kalan safsızlık içeriği, birkaç yüz saat içinde yapısal bütünlüğü tehlikeye atacak hızlarda camsallaşmanın bozulmasını ve sünmeyi hızlandıracak düzeye ulaşır. Standart doğal kuvars tüpler, yaklaşık 1,665°C ve yaklaşık olarak bir çalışma noktası (10⁴ Pa·s viskozite) 1.530 °C, ancak bu genel rakamlar yalnızca kirlenme veya kristalleşmeden etkilenmemiş saf malzeme için geçerlidir.
SiCl₄’ün buhar fazı hidrolizi yoluyla veya yüksek saflıkta silika tozunun plazma füzyonu yoluyla üretilen sentetik erimiş silika (Tip III ve IV), 1 ppm’nin altında metalik kirlilik seviyelerine ulaşır ve devitrifikasyona ve yüksek sıcaklıkta sünmeye karşı olağanüstü derecede üstün bir direnç sunar. Sentetik malzemeden üretilen tüpler — ticari adlarıyla GE 214, Heraeus Suprasil veya eşdeğer sınıflar — şu sıcaklıklarda sürekli çalışmaya dayanabilir: 1,200°C aynı kirlilik koşulları altında, doğal kuvars muadillerine kıyasla devitrifikasyon başlangıç süreleri üç ila beş kat daha uzundur. Bunun karşılığında, sentetik sınıflar daha yüksek OH seviyeleri (tipik olarak 150–1.000 ppm) içerir; bu da UV geçirgenliğini düşürür ve viskozite özelliklerini değiştirir, ancak çoğu fırın uygulamasıyla ilgili termal aralıklarda mekanik performansı olumsuz etkilemez.
Yüksek Sıcaklıklı Boru Uygulamaları için Erimiş Silika Sınıfları Karşılaştırması
| Mülkiyet | Tip I (Doğal) | Tip II (Doğal, OH'dan arındırılmış) | Tip III (Sentetik, yüksek OH) | Tip IV (Sentetik, düşük OH) |
|---|---|---|---|---|
| Toplam metalik safsızlıklar (ppm) | 20-50 | 10-30 | <1 | <1 |
| OH içeriği (ppm) | <5 | <5 | 150–1.000 | <10 |
| Sürekli kullanım sıcaklığı (°C) | ~1,050 | ~1,100 | ~1,200 | ~1,200 |
| Devitrifikasyonun başlangıcı (1.100 °C’de geçen saat sayısı) | 50–150 | 100-250 | 300–700 | 300–700 |
| Kabarcık yoğunluğu (kapsamlar/cm³) | Daha yüksek | Orta düzeyde | Düşük | Çok düşük |
| Kırılma tokluğu K_IC (MPa·m⁰,⁵) | 0.72–0.75 | 0.73–0.76 | 0.74–0.77 | 0.74–0.77 |
Nem, Atmosferik Kirleticiler ve Kuvars Tüpün Bozulması
Çalışma ortamından kaynaklanan kimyasal etki, termal ve mekanik gerilimle paralel olarak işleyen mekanizmalar yoluyla kuvars tüpün bozulmasına katkıda bulunur ve genellikle tüp yüzeyini diğer tüm arıza türlerine karşı aynı anda daha savunmasız hale getirir.
-
Su buharı ve hidroksil korozyonu: Şu sıcaklıkların üzerinde 800°C, fırın ortamındaki su buharı, tüp yüzeyindeki gerilmiş Si-O-Si bağlarıyla Si-O-Si + H₂O → 2(Si-OH) reaksiyonu yoluyla reaksiyona girer. Hidrolitik zayıflama olarak bilinen bu reaksiyon, silika ağında bir çatlağın yayılması için gereken enerjiyi 20-40% çünkü çatlak ucunda yeni oluşan Si-OH bağları, köprü görevi gören Si-O-Si bağlarına kıyasla daha zayıftır ve daha kolay yer değiştirir. Nemli ortamlarda (oda sıcaklığında bağıl nem >50%, tüp giriş bölgelerinde yüksek su buharı kısmi basınçlarına karşılık gelir), alt kritik çatlak büyüme hızı kuru koşullara kıyasla bir mertebeden fazla artabilir ve bu da çatlağın başlamasından duvarın tamamen kırılmasına kadar geçen süreyi önemli ölçüde kısaltır. Buhar içeren ortamlarda veya su içeren ön maddelerin kullanıldığı işlemlerde kullanılan borular özellikle hassastır, ve hizmet ömürleri, kuru koşullar için belirlenen teknik özellikler yerine, nem etkisinin düzeltildiği kırılma mekaniği verileri temelinde değerlendirilmelidir.
-
Alkali ve metal buhar biriktirme: Seramik tozlarının sinterlenmesi, metal bileşenlerin tavlanması ve organik öncüllerin pirolizi dahil olmak üzere birçok yüksek sıcaklıklı işlem, kuvars tüpün iç yüzeyinde biriken uçucu bileşikler üretir. Seramik bağlayıcılardan kaynaklanan alkali oksitler, çelik tavlamasından kaynaklanan demir oksit buharları ve metal işleminden kaynaklanan tungsten veya molibden oksitler, tüpün iç yüzeyinde ince tabakalar halinde birikir. Çalışma sıcaklığında bu birikintiler, SiO₂ yüzeyi ile reaksiyona girerek, bileşimleri ve termal genleşme katsayıları saf erimiş silikadan farklı olan silikat fazları oluşturur. Soğuma sırasında, Bu silikat yüzey filmleri ile altta yatan silika arasındaki termal genleşme uyuşmazlığı, boru duvarında çekme gerilmeleri oluşturur 5–15 MPa’ya ulaşabilen — mevcut herhangi bir hasarla birleştiğinde yüzeyde çatlak oluşumunu tetiklemeye yetecek kadar yüksek bir basınç. Bu mekanizma özellikle sinsi bir nitelik taşır; zira birikintiler çalışma sıcaklığında genellikle görünmez ve ancak boru çıkarıldığında renk değişikliği gösteren lekeler halinde fark edilir.
-
Asit ve indirgeyici ortamın etkileri: Yarı iletken temizleme ve biriktirme işlemlerinde kullanılan HF, HCl ve Cl₂ gibi halojen içeren işlem gazları, SiO₂ yüzeyine şu yolla zarar verir: buharlaşma3 tüp duvarını giderek incelten reaksiyonlar. Bu noktada 1,000°C, 10% HCl atmosferinde erimiş silikanın aşındırma hızı yaklaşık olarak 0,5–2 μm/saat, yani halojen içeren ortamda sürekli olarak kullanılan bir tüp, yüzlerce çalışma saati boyunca ölçülebilir düzeyde duvar kalınlığı kaybına uğrar. Bu duvar incelmesi düzgün bir şekilde gerçekleşmemektedir; bu süreç, öncelikle yüzey enerjisi daha yüksek olan bölgeleri — çizikler, camsallaşmamış bölgeler ve tane sınırları — hedef alarak, termal yük altında etkili gerilimin nominal duvar kalınlığı ile kalıntı duvar kalınlığı arasındaki orana göre artmasına neden olan yerel olarak incelmüş alanlar oluşturur. Yüksek sıcaklıklarda hidrojen içeren indirgeyici atmosferler, yüzeyde silika indirgenmesini teşvik edebilir; bu da SiO buharı oluşturur ve kırılma mukavemeti önemli ölçüde azalmış, gözenekli ve zayıflamış bir yüzey tabakası bırakır.
Tekrarlanan Termal Döngüler Nedeniyle Kuvars Tüpler Neden Daha Çabuk Arızalanır?
Döngüsel termal yükleme, kuvars tüplere tek döngü analizleriyle tam olarak kavranamayacak bir birikimli mekanik geçmiş yükler; bu geçmişi anlamak, yapısal olarak sağlam görünen tüplerin görünürde bir neden olmaksızın ne zaman arızalanacağını öngörmek açısından hayati önem taşır.
-
Yorgunluk çatlağı birikim mekanizması: Dislokasyon hareketinin belirlediği, iyi tanımlanmış yorulma davranışı sergileyen metallerin aksine, erimiş silika, döngüsel olarak indüklenen plastisite anlamında klasik yorulma kavramının geçerli olmadığı kırılgan bir malzemedir. Bununla birlikte, Kuvarsın termal yorgunluğu gerçek bir durumdur ve bu konu kapsamlı bir şekilde belgelenmiştir, her bir termal döngü sırasında önceden var olan yüzey mikroçatlaklarının kademeli olarak genişlemesi yoluyla gerçekleşir. Her ısıtma aşamasında, soğutucu boru yüzeylerindeki çekme gerilmeleri mikro çatlakların açılmasına ve kademeli olarak uzamasına neden olur. Her soğutma aşamasında, aynı çatlaklar basınç gerilimi altında kapanır ancak tamir olmaz — çatlak ucu hafifçe ilerlemiş ve etkin kusur boyutu artmıştır. Sonrasında N termal döngü, başlangıçta 10 μm derinliğinde olan bir yüzey çatlağı 40–80 μm’ye kadar genişlemiş olabilir; bu da yerel kırılma gerilimini iki kat veya daha fazla azaltarak, boruyu ilk döngüde herhangi bir tehdit oluşturmayan gerilimler altında bile kırılmaya karşı savunmasız hale getirir. Akademik ve endüstriyel ortamlardaki tüp fırın işletimlerinden elde edilen veriler şunu göstermektedir ki Çok döngülü çalışmalarda kuvars tüp arızalarının çoğu, 50. ve 200. döngü arasında meydana gelir, bu durum, biriken hasarın rutin çalışma gerilmeleri altında felaket niteliğindeki kırılma eşiğini aştığı bir çatlak büyüme rejimine karşılık gelir.
-
Devitrifikasyon-yorulma etkileşimi: Devitrifikasyon sıcaklık aralığında tekrarlanan termal döngüler, sadece krištobalitin kademeli olarak birikmesine yol açmakla kalmaz; aynı zamanda halihazırda oluşmuş olan krištobalit tabakasını da tekrar tekrar 200–270 °C’de β-α inversiyonu. Her ters çevirme döngüsü, yaklaşık 4,91 TP3T’lik aynı hacimsel büzülmeye yol açar ve her soğutma aşamasında kristobalit tabakasında oluşan çatlama hasarı, döngüden döngüye birikir. İlk birkaç döngüden sonra kristal yüzey tabakasında mikro çatlaklar olarak başlayan bu süreç, zamanla ilerler ve 20–50 döngü, altta yatan amorf silikaya kadar uzanan, birbirine bağlı yüzey çatlakları ağına. Bu mekanizma, şu sıcaklıkta çalışan boruların neden 1,100°C Uzun süreler boyunca çalışma sıcaklığında yapılan incelemelerde görsel olarak sağlam görünseler de, daha önce birçok kez atlattıkları rutin bir soğutma işlemi sırasında kırılmaktadırlar — bu belirli soğutma işlemi sırasında meydana gelen β’dan α’ya geçiş, birikmiş hasar eşiğini aşan döngü olmuştur.
-
Uzun süreli döngülerde sürünme-yorulma etkileşimi: Hem yüksek çalışma sıcaklıklarını hem de en yüksek sıcaklıkta uzun bekletme sürelerini içeren işlemlerde — örneğin 8–24 saat süren uzun süreli sinterleme veya tavlama işlemleri — her termal döngü aynı zamanda uzun süreli bir sünme aşaması da içerir. Her yüksek sıcaklıkta bekletme sırasında biriken sürünme gerinimi, soğutma sırasında tam olarak geri kazanılmaz; çünkü erimiş silika, daha düşük sıcaklıklarda önemli ölçüde ters sürünme göstermez. Birçok uzun süreli döngüden sonra, boru duvarındaki kümülatif kalıcı sünme gerinimi bir kalıntı gerilme alanı oluşturur bu da sonraki ısıtma işlemleri sırasında tüpün çekme kırılmasına yatkın hale gelmesine neden olur. 1.150 °C’de 12 saatlik tekrarlanan bekletme işlemlerine maruz kalan kuvars tüplerin sonlu elemanlar modelleri, kalıntı çekme gerilmelerinin 4–8 MPa Sadece 10 döngüden sonra boru duvarında gerilmeler oluşur; bu gerilmeler, tam da termal şok ve eğilme gerilmelerinin en yüksek olduğu orta açıklık bölgesinin dış yüzeyinde yoğunlaşır.
Kuvars için Sıcaklık Değerleri ve Çalışma Sınırlarının Gerçekliği
Kuvars tüpler için yayınlanan sıcaklık değerleri, uygulamada sıklıkla yanlış kullanılır; zira teknik özellik belgelerinde belirtilen maksimum sıcaklık değerleri ile gerçek güvenli çalışma koşulları arasındaki ilişki, ürün özelliklerinde nadiren yeterince ayrıntılı olarak açıklanan çeşitli malzeme parametrelerini içerir.
-
Yumuşama noktası ile sürekli kullanım sıcaklığı karşılaştırması: Erişmiş silikanın erime noktası — genellikle şu şekilde ifade edilir: 1,665°C — cam viskozitesinin ulaştığı sıcaklık olarak tanımlanır 10^7,6 Pa·s, malzemenin kendi ağırlığı altında dakikalar içinde ölçülebilir derecede deforme olduğu bir değer. Bu rakam bazen maksimum çalışma sıcaklığı olarak yorumlanır; ancak bu yorum, borunun arızalanmasına doğrudan yol açar. Asıl sürekli kullanım sıcaklığı Yatay olarak monte edilmiş, yük taşıyan bir kuvars tüp için bu değer çok daha düşüktür: 1.050–1.100 °C standart doğal kuvars türleri için ve 1.150–1.200 °C for high-purity synthetic grades. Above these temperatures, creep deformation rates become mechanically significant over service timescales of hours to days. The gap between the softening point (1,665°C) and the continuous use limit (1,100°C) — a difference of more than 500°C — represents the single most commonly misunderstood aspect of quartz tube selection.
-
Annealing point, strain point, and their operational significance: Below the softening point, two additional thermal transition temperatures govern the mechanical behavior of fused silica. The tavlama noktası (~1,140°C for standard fused silica) is defined as the temperature at which residual stresses in the glass are relieved within approximately 15 minutes — the viscosity at this point is 10^12 Pa·s. Paradoxically, operating a quartz tube at or above its annealing point is not a sign of safety; rather, it means that thermal stresses induced by temperature gradients are being viscously relaxed rather than elastically stored. When the tube is subsequently cooled, this relaxed state means the tube has effectively been stress-relieved into a distorted shape, and the re-application of thermal gradients during the next cycle encounters the tube in a geometrically altered condition. The gerinim noktası (~1,070°C) marks the temperature below which residual stress relief becomes negligibly slow (requiring hours or days), and below which the tube can be considered a linearly elastic solid. Operating consistently below the strain point is the only regime in which standard thermoelastic fracture mechanics analyses apply accurately.
-
Short-term versus long-term temperature limits: Material datasheets frequently cite both a short-term maximum temperature (often 1,200°C for standard natural quartz) and a continuous use temperature that is 100–150°C lower. This distinction reflects the kinetic nature of devitrification and creep: both processes are time-dependent, meaning that brief excursions above the continuous use limit — lasting minutes rather than hours — do not immediately cause structural failure. However, each short-term excursion above the continuous use limit contributes incrementally to the accumulated devitrification and creep damage, reducing the tube's remaining service life in proportion to both the temperature excess and the duration of the excursion. A tube rated for 1,100°C continuous use that regularly experiences 1,200°C peaks during sample insertion events will exhaust its useful service life in a fraction of the time predicted by steady-state operating conditions alone.
Sonuç
The fracture of a high temperature quartz tube is rarely the product of a single event. Across the mechanisms examined in this article — thermal shock, devitrification, expansion mismatch, mechanical stress concentration, purity-related weakness, chemical attack, fatigue accumulation, and temperature rating misapplication — a consistent pattern emerges: failure results from the convergence of multiple factors that individually fall below critical thresholds but collectively exceed them. Recognizing which mechanisms are active in a given installation requires systematic analysis of material grade, operating temperature history, atmosphere composition, assembly geometry, and thermal cycle profile. The material science of fused silica is well characterized, and the physics of its failure modes is well understood. Applying that understanding to specific operating conditions is the technical foundation for extending tube service life and preventing unplanned process interruptions.
SSS
Why does a quartz tube crack immediately when a cold sample is inserted into a hot furnace?
Inserting a room-temperature sample into a furnace at operating temperature creates an instantaneous radial temperature gradient across the tube wall in the vicinity of the sample. The inner bore, cooled by contact with the cold sample and its carrier gas, contracts while the outer wall remains at furnace temperature. The resulting tensile hoop stress on the inner bore surface, amplified by any pre-existing surface microcracks, can exceed the local fracture strength within seconds of sample introduction — producing a rapid, longitudinal split along the tube axis.
What is the white cloudy zone that appears on a quartz tube after extended high-temperature use?
The milky-white, opaque zone that develops on quartz tube surfaces after prolonged operation above approximately 1,050°C is cristobalite — a crystalline polymorph of SiO₂ produced by devitrification. This zone is mechanically weaker than the surrounding amorphous silica and undergoes a displacive phase transformation at 200–270°C during cooling, producing a volumetric contraction of approximately 4.9% that generates surface cracking. Tubes displaying visible devitrification zones are at elevated fracture risk during any subsequent thermal cycle.
Does a higher-rated maximum temperature on a quartz tube specification mean it will crack less easily?
Not necessarily. The maximum temperature cited in product datasheets typically refers to the softening point or short-term peak temperature, which can exceed the continuous use temperature by 500°C or more. A tube operated at its short-term maximum rating will devitrify and creep rapidly, accumulating damage that makes it increasingly susceptible to fracture over time. The continuous use temperature — the rating relevant to sustained operation — is the figure that governs real-world fracture resistance, and this value is significantly lower than the headline maximum.
Why do quartz tubes sometimes crack during cooling even after surviving the full heating cycle without damage?
Cracking during cooling rather than heating is a characteristic signature of two mechanisms: the β-to-α cristobalite inversion at 200–270°C (if devitrification has occurred), and constraint-induced axial tensile stress at the tube ends as the flange or end cap assembly prevents free thermal contraction. In both cases, the stress state that causes fracture is tensile and develops only upon cooling. A tube that survives the heating phase intact may nonetheless carry devitrified surface layers or residual constraint stresses that become critical only when the temperature passes through these specific transition ranges during the cool-down.
Referanslar:
-
Von Mises stress is a scalar measure used in structural engineering to predict yielding and fracture onset under complex multi-axial loading conditions. ↩
-
Inconel is a family of nickel-chromium superalloys widely used in high-temperature engineering applications where oxidation resistance and mechanical strength are simultaneously required. ↩
-
Volatilization in high-temperature chemistry refers to the conversion of solid surface material into gaseous products through thermally activated chemical reactions, resulting in progressive material loss. ↩