A escolha do material óptico traz consequências que vão muito além do desempenho inicial do sistema — um componente incompatível pode tornar todo um conjunto de laser permanentemente inoperante. As hastes de quartzo fundido, quando corretamente especificadas, oferecem um meio de transmissão confiável nas faixas do ultravioleta, do visível e do infravermelho, sem comprometer o desempenho.
Apresenta-se aqui um perfil técnico completo, abrangendo espectros de transmissão, graus de pureza, limites de dano por laser, parâmetros de rugosidade superficial, tolerâncias dimensionais, comportamento térmico, características de birrefringência e protocolos de manuseio. Cada parâmetro é abordado em uma única referência consolidada.
Cada tema é abordado de forma sequencial, desde as propriedades fundamentais dos materiais até as variáveis de desempenho óptico e a laser aplicadas. Essa progressão garante que cada característica técnica seja totalmente contextualizada antes da introdução dos dados quantitativos.
De que material são feitas as hastes de quartzo fundido
Entre todos os materiais de sílica amorfa, o quartzo fundido ocupa uma posição única, pois suas propriedades ópticas e térmicas decorrem diretamente da homogeneidade estrutural de sua rede de SiO₂ — uma característica que o distingue claramente tanto do quartzo cristalino quanto da sílica fundida sintética.
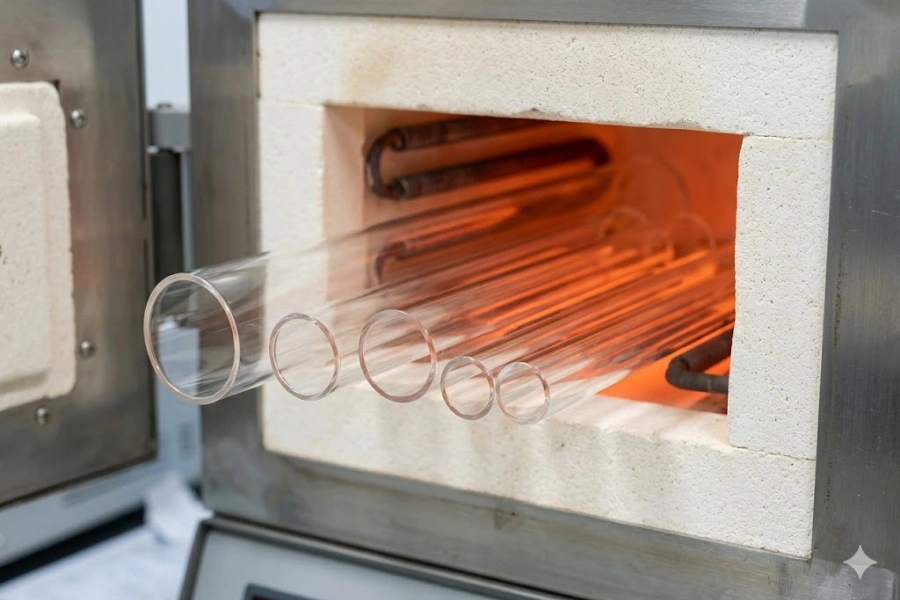
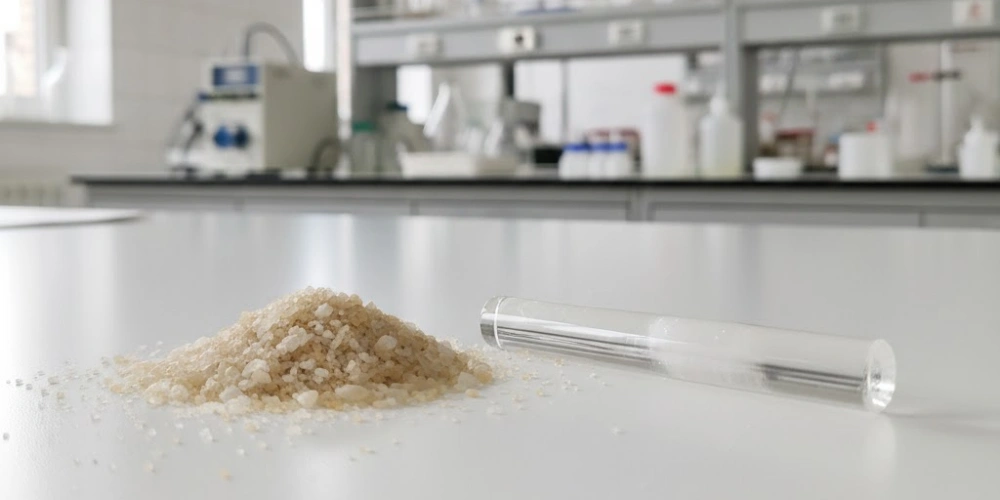
O quartzo fundido é produzido por fusão areia de quartzo natural (SiO₂ com pureza normalmente ≥99,5%) a temperaturas superiores a 1.700 °C, após o que a massa fundida é moldada em forma de haste por meio de processos de trefilagem ou prensagem. O material resultante é amorfo, o que significa que ele não possui a ordem cristalina de longo alcance do quartzo natural, o que elimina a birrefringência óptica decorrente da anisotropia da rede cristalina. É justamente essa aleatoriedade estrutural que confere ao quartzo fundido seu comportamento óptico isotrópico.
Uma fonte frequente de confusão na engenharia óptica é a distinção entre quartzo fundido e sílica fundida. Embora ambos sejam SiO₂ amorfo, a sílica fundida é sintetizada a partir de precursores ultrapuros contendo silício, como o SiCl₄, por meio da deposição química de vapor, resultando em níveis de pureza de SiO₂ superiores a 99,999% e em um teor de OH rigorosamente controlado. O quartzo fundido, derivado da areia natural, contém concentrações mais elevadas de impurezas metálicas e teor variável de OH, dependendo da atmosfera de fabricação. Consequentemente, a sílica fundida oferece transmissão superior na faixa do UV profundo e menor absorção intrínseca, enquanto o quartzo fundido representa uma opção mais econômica para aplicações em que a faixa de UV abaixo de 200 nm não é crítica.
A própria geometria da haste é obtida por meio do trefilamento de precisão da peça em bruto fundida, o que resulta em uma forma cilíndrica com seção transversal uniforme. Tolerâncias de diâmetro de ±0,1 mm a ±0,5 mm são padronizadas de acordo com a classificação de grau óptico, e o alinhamento do eixo de trefilagem influencia diretamente as especificações de retidão da haste acabada.
A transmissão óptica em todo o espectro de hastes de quartzo fundido
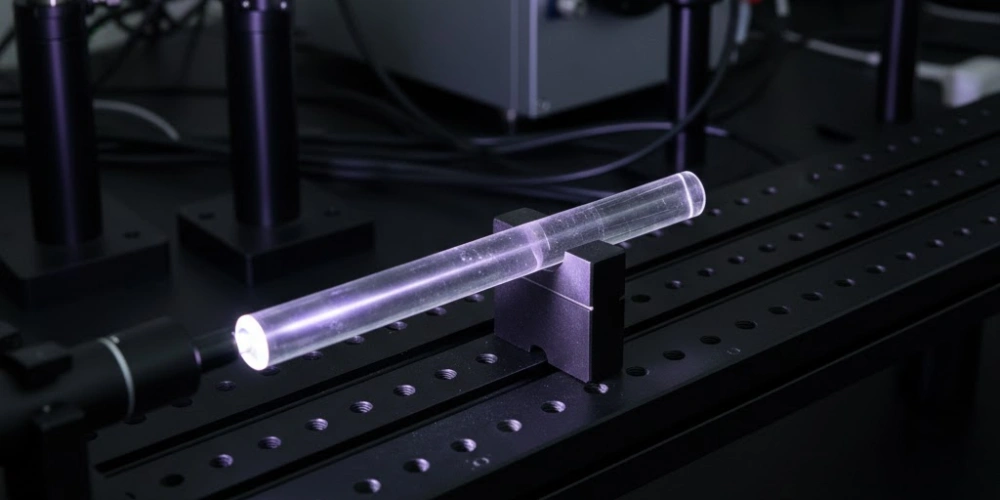
A faixa de transmissão óptica é o parâmetro mais consultado quando os engenheiros avaliam hastes de quartzo fundido para funções de condução de luz, modelagem de feixe ou filtragem espectral. Além disso, compreender como a transmissão se comporta nas faixas do UV, do visível, do NIR e do infravermelho médio permite uma seleção precisa dos materiais antes da montagem de qualquer sistema.
Transmissão ultravioleta e o limiar de 185 nm
A capacidade de transmissão de radiação ultravioleta do quartzo fundido é uma de suas características de maior importância prática, especialmente para sistemas de laser excimer e conjuntos de espectroscopia UV.
As hastes de quartzo fundido transmitem com eficiência a partir de aproximadamente 185 nm do ultravioleta profundo até aproximadamente 3.500 nm no infravermelho médio, uma faixa que o vidro borossilicato comum não consegue atingir. O limite inferior de 185 nm é determinado pelo início da absorção intrínseca na rede de SiO₂, especificamente pelas transições eletrônicas no sistema de ligações Si–O. Abaixo desse limiar, as energias dos fótons começam a excitar os elétrons de valência, fazendo com que a absorção aumente acentuadamente.
Para aplicações com laser UV — especialmente em 193 nm (excimer de ArF), 248 nm (excimer de KrF) e 266 nm (quarta harmônica de Nd:YAG) — As hastes de quartzo fundido apresentam valores de transmitância interna que variam tipicamente entre 85% e 92% por centímetro de caminho óptico, dependendo do grau de pureza e do teor de OH. Impurezas metálicas, como Fe²⁺ e Ti⁴⁺ apresentam bandas de absorção na região do UV que podem reduzir a transmitância em 3–8% por cm em concentrações superiores a 10 ppm. Consequentemente, o quartzo fundido de grau óptico destinado ao uso na faixa do UV deve ter um teor total de impurezas metálicas inferior a 5 ppm.
A consequência prática para os projetistas de sistemas é que uma haste de quartzo fundido utilizada como homogeneizador de feixe UV deve ser adquirida com dados verificados de transmitância espectral no comprimento de onda de operação, em vez de se basear apenas nos valores nominais de catálogo.
Referência de transmissão ultravioleta
| Comprimento de onda (nm) | Transmitância interna típica (% por cm) | Mecanismo de absorção primária |
|---|---|---|
| 185 | 60-70 | Início da absorção eletrônica de Si–O |
| 193 | 82–88 | Absorção de impurezas metálicas residuais |
| 248 | 88–93 | Banda de OH de baixo nível e bandas de impurezas |
| 266 | 90–94 | Absorção intrínseca mínima |
| 355 | 93–96 | Absorção intrínseca quase nula |
Características de transmissão na região do visível e do infravermelho próximo
Em todo o espectro visível, de 400 nm a 700 nm, as hastes de quartzo fundido atingem valores de transmitância interna consistentemente acima de 93%, tornando-os efetivamente transparentes ao olho humano e adequados para sistemas ópticos de luz branca, incluindo homogeneizadores de iluminação e hastes integradoras.
Estendendo-se até o infravermelho próximo, de 700 nm a aproximadamente 2.500 nm, a transmissão permanece alta — normalmente acima de 90% por cm — com uma exceção importante. Uma banda de absorção característica centrada próximo a 2.730 nm decorre da vibração fundamental de alongamento O–H, cuja magnitude varia diretamente com o teor de hidroxila (OH) do vidro. Em comprimentos de onda inferiores a 2.000 nm, o teor de OH influencia a transmissão por meio de faixas de absorção de harmônicos em aproximadamente 1.380 nm e 2.210 nm, que são mais fracos, mas mensuráveis em hastes com mais de 50 mm de comprimento. Para sistemas a laser NIR que operam a 1.064 nm (fundamental de Nd:YAG) ou 1.550 nm (Er:fibra), a absorção de harmônicos em 1.380 nm é, em geral, insignificante em materiais com alto teor de OH mas passa a ser o principal mecanismo de perda em comprimentos de caminho prolongados.
O índice de refração do quartzo fundido a 589 nm (linha D do sódio) é 1.4584, diminuindo gradualmente em direção a comprimentos de onda maiores, seguindo a dispersão normal. Esse comportamento de dispersão é bem caracterizado pela equação de Sellmeier, permitindo o cálculo preciso de dispersão da velocidade de grupo1 para a propagação de pulsos de laser ultrarrápidos por guias de onda de haste de quartzo fundido.
Referência de transmissão da faixa visível ao infravermelho próximo
| Comprimento de onda (nm) | Transmitância interna (% por cm) | Nota sobre a dispersão |
|---|---|---|
| 400 | 92–95 | Regime de dispersão normal |
| 589 | 93–96 | n = 1,4584 |
| 1,064 | 91–95 | Nd:YAG fundamental |
| 1,380 | 88–93 | Absorção de harmônicos de OH presente |
| 1,550 | 90–94 | Comprimento de onda do Er:fibra |
| 2,000 | 85–91 | Aproximando-se da banda fundamental de OH |
Como o teor de OH altera a transmissão no infravermelho próximo
A concentração do grupo hidroxila é uma variável do material que exerce influência desproporcional no desempenho óptico no NIR, e seus efeitos são frequentemente subestimados durante o processo de especificação.
Quartzo fundido com baixo teor de OH, normalmente definido como contendo menos de 30 ppm de OH em peso, apresenta absorção suprimida na linha fundamental de 2.730 nm e em suas posições de harmônicas. Por outro lado, material com alto teor de OH (150–1.000 ppm de OH) apresenta absorção acentuada em 1.380 nm e 2.210 nm, sendo que o harmônico de 1.380 nm atinge coeficientes de absorção de aproximadamente 0,04–0,12 cm⁻¹ dependendo da concentração exata de OH. Para uma haste de quartzo fundido de 100 mm, isso se traduz em uma perda de transmissão adicional de 4–12% a 1.380 nm, em comparação com equivalentes com baixo teor de OH.
A atmosfera do processo de fabricação é o principal fator determinante do teor de OH. Processos de fusão por chama o uso de chamas de hidrogênio-oxigênio introduz grandes quantidades de OH na rede do vidro (produzindo um material com alto teor de OH), enquanto fusão elétrica em atmosfera seca produz um produto com baixo teor de OH. Essa distinção significa que as hastes de quartzo fundido para aplicações de laser NIR — incluindo conjuntos de geração de segunda harmônica Nd:YAG ou ópticas de teste para telecomunicações de 1.550 nm — devem ser adquiridas explicitamente em graus com baixo teor de OH, com teor de OH comprovado por certificado inferior a 30 ppm.
Um cenário particularmente importante surge em sistemas NIR pulsados, nos quais a haste desempenha uma dupla função, atuando tanto como guia de onda quanto como amortecedor térmico. Nessa configuração, a absorção residual de OH converte a energia do laser em aquecimento localizado, criando um gradiente térmico ao longo do eixo da haste que prejudica a qualidade do feixe por meio da distorção da frente de onda induzida termicamente. Esse efeito torna-se mensurável em níveis médios de potência acima de 5 W quando o teor de OH excede 100 ppm.
Teor de OH versus absorção no NIR
| Conteúdo de OH (ppm) | Absorção a 1.380 nm (cm⁻¹) | Absorção a 2.730 nm (cm⁻¹) | Aplicação recomendada |
|---|---|---|---|
| < 10 | < 0,005 | < 0,10 | Barras de laser NIR de alta potência |
| 10-30 | 0.005–0.015 | 0,10–0,30 | Óptica geral no infravermelho próximo (NIR) |
| 30–150 | 0.015–0.06 | 0.30–1.20 | Sistemas de luz visível e UV |
| 150–1.000 | 0.06–0.12 | 1.20–5.00 | Excimer UV, sem uso no NIR |
Graus de pureza e seu impacto nas hastes de quartzo fundido utilizadas na óptica
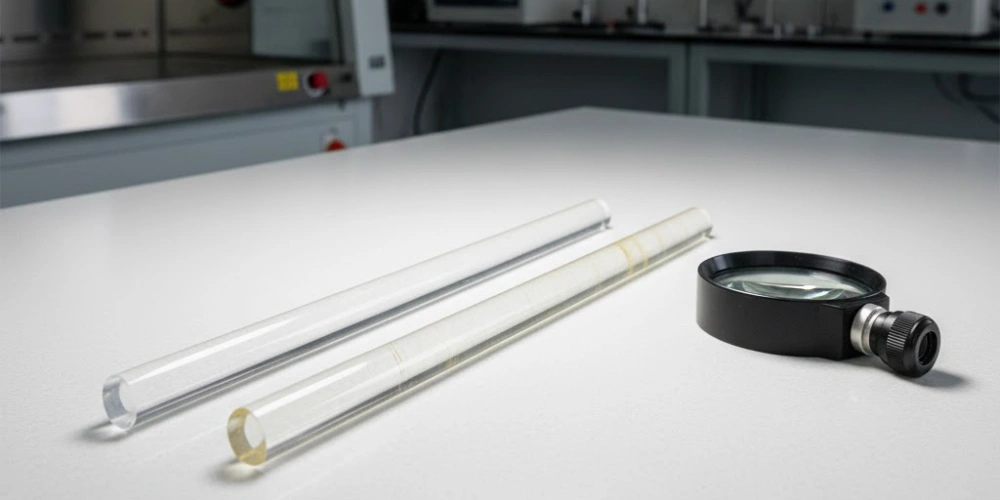
A pureza do material não é apenas uma especificação de qualidade em uma ficha técnica — é a variável primária que determina simultaneamente a absorção óptica, a perda por espalhamento e a suscetibilidade a danos induzidos por laser. Portanto, a escolha do grau de pureza deve preceder todas as outras decisões de projeto do sistema óptico quando se trata de hastes de quartzo fundido.
Níveis de pureza do SiO₂ e limites máximos de impurezas metálicas
A pureza do SiO₂ das hastes de quartzo fundido é o parâmetro fundamental do qual decorre todo o desempenho óptico, e sua especificação deve ser adequada ao regime de comprimento de onda e à densidade de potência da aplicação pretendida.
Quartzo fundido de qualidade padrão geralmente atinge uma pureza de SiO₂ de 99,9% (3N), com concentrações de impurezas metálicas (Fe, Al, Na, K, Ca, Mg e Ti, combinadas) na faixa de 50–200 ppm em peso. Nesses níveis de impureza, a absorção óptica na faixa do visível é baixa o suficiente para iluminação geral e aplicações que não exigem precisão. No entanto, no ultravioleta abaixo de 300 nm, o Fe²⁺ contribui com uma faixa de absorção centrada próximo a 220 nm com um coeficiente de absorção molar de aproximadamente 3,0 × 10³ L·mol⁻¹·cm⁻¹, o que faz com que até mesmo concentrações de Fe inferiores a ppm tenham importância.
Quartzo fundido de grau óptico é especificado como SiO₂ ≥ 99,995% (4N5), com impurezas metálicas totais inferiores a 5 ppm e concentrações individuais de metais de transição (principalmente Fe e Ti) abaixo de 0,5 ppm. Nesse nível de pureza, a absorção de UV pelas impurezas metálicas a 248 nm é reduzida para menos de 0,003 cm⁻¹, o que é insignificante para comprimentos de percurso inferiores a 100 mm. Para aplicações de laser UV de precisão e cavidades ópticas de alta finura, esse grau é a especificação mínima aceitável.
A consequência prática da absorção causada por impurezas vai além da perda de transmissão. A energia dos fótons absorvidos se transforma em energia térmica localizada, criando gradientes de temperatura em microescala dentro da haste. Em sistemas a laser com alta taxa de repetição, esses gradientes se acumulam ao longo do tempo, induzindo heterogeneidades no índice de refração causadas por efeitos térmicos que prejudicam a qualidade da frente de onda. Em taxas de repetição acima de 10 kHz com energias de pulso superiores a 1 mJ, mesmo um aumento de 1 ppm na concentração de Fe pode produzir um aumento mensurável na divergência do feixe após 500 mm de propagação.
Limites de impurezas metálicas por grau de pureza
| Grau de pureza | SiO₂ (%) | Total de metais (ppm) | Fe (ppm) | Ti (ppm) | Adequação para aplicação de UV |
|---|---|---|---|---|---|
| Padrão (3N) | 99.9 | 50-200 | 5-20 | 2-10 | Visível apenas |
| Alta pureza (4N) | 99.99 | 10-50 | 0.5-5 | 0.2-2 | Ultravioleta próximo (300–400 nm) |
| Óptico (4N5) | 99.995 | < 5 | < 0.5 | < 0,2 | UV profundo (< 300 nm) |
| Semicondutor (5N) | 99.999 | < 1 | < 0.1 | < 0.05 | Litografia por excimer e DUV |
Densidade de inclusões e teor de bolhas em material de grau óptico
As heterogeneidades estruturais nas hastes de quartzo fundido — especificamente bolhas cheias de gás e inclusões de partículas sólidas — representam uma categoria distinta de degradação óptica que é independente da pureza química, mas igualmente significativa para aplicações ópticas de laser e de precisão.
Bolhas no quartzo fundido são causadas por gases atmosféricos retidos durante o processo de fusão. Seu efeito óptico é duplo: cada bolha atua como um Centro de Espalhamento de Mie, com seções eficazes de espalhamento proporcionais à sexta potência do diâmetro da bolha para inclusões de comprimento de onda inferior. Uma única bolha de 50 µm de diâmetro no caminho óptico de um feixe de 10 mm gera uma perda local por espalhamento de aproximadamente 0.01–0.05%, o que é insignificante isoladamente, mas se torna cumulativo quando há múltiplas inclusões. Mais importante ainda, as bolhas atuam como concentradores de tensão sob irradiação a laser, provocando fraturas subsuperficiais em densidades de potência muito abaixo do limiar nominal de dano volumétrico do material em estado puro.
As hastes de quartzo fundido de grau óptico são classificadas de acordo com ISO 10110-32 (ou a norma equivalente MIL-PRF-13830B) para o teor de bolhas e inclusões. A classe B0 permite zero bolhas com diâmetro ≥ 0,16 mm por cm³, enquanto a classe B1 permite uma área transversal total das bolhas que não exceda 0,029 mm² por 100 cm³ de material. Para aplicações com laser pulsado de alta potência de pico — especialmente sistemas Nd:YAG com comutação Q ou sistemas de excimer — É obrigatório o uso de material de grau B0 ou B1, já que uma única bolha não revelada, com 100 µm de diâmetro, em um feixe focado de 0,5 mm de diâmetro, pode causar danos localizados catastróficos em fluências tão baixas quanto 1 J/cm².
O método de inspeção da densidade de inclusões envolve a microscopia de campo escuro do volume da haste, com a haste imersa em um fluido de índice de refração compatível para eliminar artefatos de reflexão superficial. Os relatórios de certificação de fabricantes conceituados incluem tanto mapas de contagem de bolhas quanto as dimensões máximas de cada inclusão, proporcionando a rastreabilidade necessária para a qualificação de sistemas ópticos nos setores aeroespacial e de defesa.
Classificação por bolhas e inclusões
| Grau (ISO 10110-3) | Diâmetro máximo da bolha (mm) | Área total das bolhas por 100 cm³ (mm²) | Caso de uso recomendado |
|---|---|---|---|
| B0 | 0 (zero permitido) | 0 | Lasers pulsados de alta potência de pico |
| B1 | 0.16 | 0.029 | Óptica de laser CW, sistemas UV |
| B2 | 0.25 | 0.12 | Óptica de precisão em geral |
| B3 | 0.40 | 0.50 | Iluminação industrial |
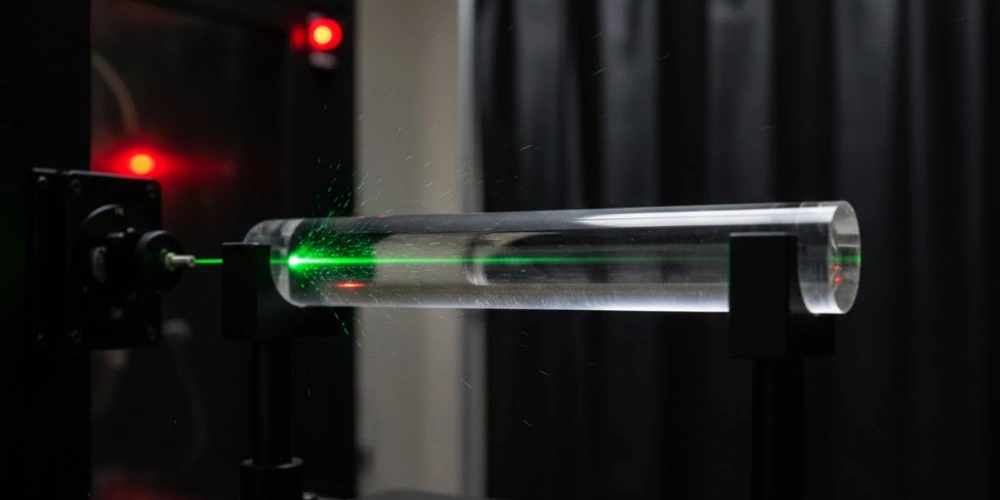
Limite de dano causado por laser em hastes de quartzo fundido
Além da transmissão óptica passiva, o limiar de dano a laser (LDT, também conhecido como LIDT — limiar de dano induzido por laser) é o limite máximo de desempenho que define a faixa operacional segura de qualquer haste de quartzo fundido em um sistema de laser ativo. Seu valor não é uma única constante fixa do material, mas sim uma função simultânea das condições da superfície, dos parâmetros do pulso, do comprimento de onda e da pureza do material.
Mecanismos de limiar de danos em massa versus danos superficiais
A distinção entre os mecanismos de dano em massa e de dano superficial é fundamental para compreender por que duas hastes com composição de material idêntica podem apresentar comportamentos de dano drasticamente diferentes sob condições idênticas de irradiação a laser.
Danos generalizados no quartzo fundido tem origem na absorção multifotônica ou na ionização em avalanche no interior do volume do vidro. Em material de alta pureza submetido a irradiação pulsada na ordem de nanossegundos a 1.064 nm, os limiares de dano no volume de 40–80 J/cm² são relatados rotineiramente para hastes com pureza de SiO₂ ≥ 99,995% e grau de bolhas B0. O limiar global varia proporcionalmente à duração do pulso τ, aproximadamente da seguinte forma: τ^0,5, o que significa que, para pulsos de 10 ns, o limiar de volume é aproximadamente 3,16 vezes maior do que para pulsos de 1 ns com comprimento de onda idêntico. No caso de pulsos de femtossegundo (τ < 1 ps), o limiar cai drasticamente — normalmente para 1–5 J/cm² — porque a ionização multifotônica prevalece sobre a difusão térmica.
Danos superficiais ocorre consistentemente em fluências mais baixas do que o dano em massa, normalmente em 20–50% do valor-limite global para os mesmos parâmetros de pulso. O mecanismo envolve um campo elétrico local intensificado nas descontinuidades da superfície, danos mecânicos subsuperficiais decorrentes de processos de esmerilhamento e absorção causada por contaminação. Uma haste de quartzo fundido com superfície polida a fogo (Ra < 1 nm) apresenta limiares de dano superficial de aproximadamente 2 a 3 vezes maior do que uma haste igualmente pura com superfície polida (Ra 5–20 nm) sob irradiação idêntica de 10 ns e 1.064 nm.
A implicação prática é que a preparação da superfície não é uma especificação estética — trata-se de uma estratégia de prevenção de danos causados pelo laser. Em sistemas Nd:YAG de alta energia que emitem pulsos de 100 mJ por meio de um feixe de 5 mm de diâmetro (fluência ≈ 0,51 J/cm²), uma haste com superfície polida pode resistir indefinidamente, enquanto que, a 1 J/cm², a mesma haste pode desenvolver corrosão superficial após vários milhares de disparos, aumentando progressivamente a dispersão e, por fim, sofrendo uma falha catastrófica.
Comparação entre danos em massa e limiares de danos superficiais
| Duração do pulso | Comprimento de onda (nm) | LDT em massa (J/cm²) | LDT de superfície — Solo (J/cm²) | LDT de superfície — Polido (J/cm²) |
|---|---|---|---|---|
| 10 ns | 1,064 | 40–80 | 10-20 | 25-50 |
| 10 ns | 532 | 20-40 | 8-15 | 18-35 |
| 10 ns | 266 | 5–12 | 2-5 | 6–11 |
| 1 ns | 1,064 | 12-25 | 4–8 | 10-20 |
| 100 fs | 800 | 1-3 | 0.5–1.5 | 1.5–3.5 |
Dependência da duração do pulso e do comprimento de onda em relação aos danos causados pelo laser
O comportamento dos danos causados pelo laser no quartzo fundido não é uniforme em todo o espaço de parâmetros dos sistemas de laser pulsado, e a dependência tanto da duração do pulso quanto do comprimento de onda segue relações físicas bem estabelecidas que permitem aos engenheiros extrapolar os limiares de dano para diferentes condições operacionais.
A dependência da duração do pulso segue a lei de escala da difusão térmica na faixa de nanossegundos a microssegundos: LDT ∝ τ⁰,⁵. Para uma haste de quartzo fundido com um LDT medido de 50 J/cm² a 1.064 nm em 10 ns, o limiar previsto em 100 ns se estende até aproximadamente 158 J/cm², enquanto que, a 1 ns, diminui para aproximadamente 16 J/cm². Essa escala deixa de funcionar abaixo de aproximadamente 10 ps, onde o mecanismo passa de danos mediados termicamente para a fotoionização direta — um regime no qual a lei τ^0,5 subestima a suscetibilidade a danos, e os limiares medidos para pulsos de femtossegundos costumam ser 5 a 10 vezes menores do que o previsto pela lei de escala dos nanossegundos.
Dependência do comprimento de onda é determinado pela energia do fóton em relação à largura de banda óptica do quartzo fundido (~8,3 eV, correspondendo a ~150 nm). Em comprimentos de onda maiores, como 1.064 nm (energia do fóton de 1,17 eV), o dano no volume requer 7–8 fótons para que a absorção multifotônica supere a lacuna de banda, tornando o processo altamente não linear e o limiar relativamente alto. A 266 nm (energia do fóton de 4,66 eV), apenas 2 fótons são necessários, reduzindo o limiar de dano em massa em aproximadamente um fator de 3 a 5 em comparação com 1.064 nm, com durações de pulso idênticas. A contaminação da superfície amplifica ainda mais a sensibilidade aos raios UV: uma monocamada de hidrocarboneto na superfície de entrada da haste pode reduzir o limiar efetivo de dano por raios UV em 30–50% por meio da absorção de um único fóton na camada de contaminantes.
Na prática, o acúmulo térmico em altas taxas de repetição introduz uma complicação adicional. Em taxas de repetição acima de 1 kHz Com potências médias superiores a 10 W, o efeito de lente térmica nas hastes de quartzo fundido torna-se mensurável, e a carga térmica acumulada pode pré-aquecer o vidro entre os pulsos, reduzindo o limiar de dano instantâneo em relação ao valor de um único pulso em até 15–25% em operação contínua com potência média superior a 10 W.
Escalonamento da duração do pulso do LDT a 1.064 nm
| Duração do pulso | Fator de escala LDT (em relação a 10 ns) | Faixa típica de LDT (J/cm²) | Mecanismo de dano dominante |
|---|---|---|---|
| 100 µs | 31.6× | 1,000–2,500 | Difusão térmica |
| 1 µs | 10× | 400–800 | Difusão térmica |
| 100 ns | 3.16× | 130–250 | Térmico-mecânico |
| 10 ns | 1× | 40–80 | Ionização por avalanche |
| 1 ns | 0.32× | 12-25 | Ionização mista |
| 100 fs | ~0,03–0,06× | 1-3 | Fotoionização direta |
Qualidade do acabamento superficial e seu efeito na resistência a danos
A qualidade do acabamento superficial representa a alavanca de engenharia mais acessível para melhorar a resistência prática ao dano causado pelo laser em hastes de quartzo fundido, sem alterar o tipo ou a pureza do material.
A causa principal dos danos originados na superfície é a presença de tensão mecânica residual e fissuras subsuperficiais introduzidas durante os processos de retificação e lapidação. Esses microdefeitos atuam como pontos de intensificação do campo elétrico sob irradiação a laser, elevando localmente a intensidade do campo em fatores de 2–5× em relação à intensidade nominal do feixe. Como o dano óptico é um fenômeno de limiar determinado pela intensidade local do campo, e não pela fluência média, mesmo uma única fissura subsuperficial com profundidade de 1 a 5 µm pode provocar danos em fluências bem abaixo do limiar da superfície polida.
Polimento a fogo — um processo no qual a superfície da haste é brevemente exposta a uma chama de hidrogênio e oxigênio — atinge temperaturas superficiais suficientes para que a camada externa de vidro flua viscosamente, reparando rachaduras subsuperficiais e reduzindo os valores de Ra da superfície para abaixo de 0,5 nm. As hastes submetidas ao polimento a fogo apresentam, de forma consistente, limites de danos à superfície 40–60% mais alto do que superfícies polidas com pureza equivalente, conforme confirmado pelos protocolos de teste de danos de impacto único da norma ISO 21254. É importante ressaltar que o polimento a fogo também reduz a densidade dos grupos OH superficiais ao desidratar a camada mais externa do vidro, o que proporciona um benefício secundário de redução da absorção de raios UV na interface ar-vidro.
Gravação química O uso de solução diluída de HF oferece uma alternativa para o aprimoramento da superfície, dissolvendo a camada subsuperficial danificada mecanicamente até uma profundidade de 5–20 µm e expondo o material em bruto em seu estado original. As superfícies submetidas a gravação com HF apresentam valores de Ra de 1–5 nm — superior às superfícies polidas a fogo — mas com uma densidade de trincas subsuperficiais significativamente reduzida. Para aplicações em que o custo é um fator determinante e o polimento a fogo não é viável, a gravação com HF proporciona uma melhoria intermediária de aproximadamente 20–35% no limite de danos à superfície, em comparação com superfícies recém-retificadas.
Acabamento da superfície versus limiar de dano causado pelo laser
| Tratamento de superfície | Ra (nm) | Profundidade da fissura subsuperficial (µm) | LDT de superfície relativa (%) | Norma aplicável |
|---|---|---|---|---|
| Tal como moído | 5-20 | 5–30 | 100 (valor de referência) | - |
| Ultrapassado | 1-5 | 1-10 | 115–130 | MIL-PRF-13830B |
| Gravado por HF | 1-5 | < 1 | 120–135 | ISO 21254 |
| Polido a fogo | < 0.5 | ~0 | 140–160 | ISO 21254 |
| Polido com CMP | < 0.3 | ~0 | 150–170 | ISO 10110-8 |
Parâmetros de rugosidade superficial para hastes de quartzo fundido em sistemas ópticos
As especificações de acabamento superficial das hastes de quartzo fundido estão entre os parâmetros mais diretamente aplicáveis à prática de que os engenheiros ópticos dispõem, uma vez que se traduzem diretamente em perdas por dispersão mensuráveis, degradação da frente de onda e resistência a danos em qualquer sistema óptico montado.
Valores de Ra e quantificação da perda por dispersão
A rugosidade da superfície, expressa como o desvio médio aritmético Ra, é o descritor numérico único mais amplamente utilizado para a qualidade óptica da superfície, e sua relação com a perda por dispersão é quantificável por meio da teoria estabelecida da dispersão eletromagnética.
Para hastes de quartzo fundido utilizadas a 532 nm, a dispersão total integrada (TIS) pode ser aproximada pela expressão TIS ≈ (4πRa/λ)², válida para valores de Ra muito menores que o comprimento de onda. Para Ra = 1 nm e λ = 532 nm, TIS ≈ 0.056% — insignificante para a maioria das aplicações. Quando Ra = 5 nm, o TIS aumenta para 1.39%, o que se torna significativo em cavidades ópticas ou configurações de múltiplas passagens. Quando Ra = 20 nm, o TIS atinge 22%, tornando a superfície funcionalmente opaca para fins ópticos de precisão.
Esses números tornam-se particularmente críticos quando se utilizam hastes de quartzo fundido como barras de homogeneização leves em sistemas de iluminação, nos quais a superfície cilíndrica da haste funciona como o limite refletivo do guia de ondas. Nessa aplicação, cada reflexão interna entre o feixe em propagação e a parede cilíndrica contribui com uma perda por dispersão igual ao valor do TIS da superfície. Uma haste homogeneizadora de 100 mm submetida a 400 reflexões internas com Ra = 5 nm a 532 nm, acumula uma perda total por dispersão de aproximadamente 5.6%em comparação com 0.22% para um material com Ra = 1 nm. Ao longo da vida útil de um sistema de projeção que opera com altos ciclos de trabalho, essa diferença se traduz em uma divergência mensurável na eficiência luminosa.
O padrão de medição para Ra em componentes ópticos é ISO 4287 / ISO 4288, sendo necessários raios de agulha do perfilômetro de 2 µm ou menos para a medição precisa da rugosidade em escala nanométrica em hastes de quartzo fundido. A interferometria de luz branca (WLI) é preferível à perfilometria por agulha para valores de Ra inferiores a 2 nm, uma vez que o contato da agulha apresenta o risco de arranhar a superfície de materiais polidos de grau óptico.
Valor de Ra e perda por dispersão em comprimentos de onda selecionados
| Ra (nm) | TIS a 266 nm (%) | TIS a 532 nm (%) | TIS a 1.064 nm (%) | Categoria de superfície |
|---|---|---|---|---|
| 0.3 | 0.050 | 0.013 | 0.003 | Superpolido |
| 0.5 | 0.139 | 0.035 | 0.009 | Polido com CMP |
| 1.0 | 0.556 | 0.139 | 0.035 | Polido com acabamento fino |
| 5.0 | 13.9 | 3.47 | 0.87 | Terra padrão |
| 20.0 | - | 55.6 | 13.9 | Moação grossa |
Especificações da superfície polida a fogo versus a superfície lixada
A escolha entre o acabamento de superfície polido a fogo e o retificado em hastes de quartzo fundido não se resume apenas a uma questão de suavidade óptica — ela reflete uma diferença fundamental na microestrutura da superfície que afeta simultaneamente a dispersão, a resistência a danos e a estabilidade química.
Superfícies do solo são produzidos por usinagem abrasiva de peças brutas de quartzo extrudado, resultando em valores de Ra na faixa de 5–20 nm para retificação padrão e 1–5 nm para lapidação de precisão. Embora esses valores sejam adequados para superfícies cilíndricas não ópticas em aplicações estruturais ou térmicas, a camada de danos subsuperficial associada — tipicamente 5–30 µm de profundidade — contém microfissuras, partículas abrasivas residuais e campos de tensão induzidos mecanicamente. Sob irradiação de laser UV, essa camada de danos subsuperficial atua como um local preferencial de absorção e dispersão. Uma haste de quartzo fundido com acabamento polido, utilizada como condutor de luz UV em um sistema de laser excimer de 248 nm, apresentará uma degradação mensurável na taxa de transmissão dentro de 10⁶–10⁷ pulsos em fluências superiores a 50 mJ/cm², causadas principalmente pela formação progressiva de cavidades superficiais nos locais de trincas pré-existentes.
Superfícies polidas a fogo atingir valores de Ra consistentemente inferiores a 0,5 nm por meio do fluxo viscoso da camada superficial de vidro a temperaturas de aproximadamente 1.600–1.700 °C. A vantagem fundamental, além da redução da rugosidade, é a completa reparo de fissuras subsuperficiais e a restauração de um estado de tensão compressiva superficial, o que inibe a propagação de trincas tanto sob carga mecânica quanto sob carga induzida por laser. As superfícies cilíndricas polidas a fogo em hastes de quartzo fundido mantêm sua qualidade óptica mesmo após exposições prolongadas ao laser UV que excedem 10⁸ pulsos a 50 mJ/cm², uma melhoria na vida útil de aproximadamente uma ordem de magnitude em comparação com as alternativas em pó.
Em aplicações em que a superfície cilíndrica da haste não participa da transmissão do feixe — por exemplo, uma haste utilizada exclusivamente como espaçador de alinhamento estrutural no corpo de uma lente —, o acabamento por retificação é totalmente aceitável e evita o custo adicional do polimento a fogo. A decisão sobre a especificação deve, portanto, ser orientada pelo fato de a superfície cilíndrica cruzar ou não o caminho óptico.
Comparação entre superfícies polidas a fogo e esmerilhadas
| Parâmetro | Superfície do solo | Superfície polida a fogo |
|---|---|---|
| Ra (nm) | 5-20 | < 0.5 |
| Profundidade da fissura subsuperficial (µm) | 5–30 | ~0 |
| TIS a 532 nm (%) | 3.5–22 | < 0,04 |
| Vida útil sob radiação UV (pulsos de 50 mJ/cm²) | 10⁶–10⁷ | > 10⁸ |
| Tensão compressiva superficial | Tracção (danificado) | Compressivo (restaurado) |
| Aplicações típicas | Estrutural, térmico | Guias de luz a laser, sistemas UV |
Padrões de polimento de face final λ/4 e λ/10
As faces terminais das hastes de quartzo fundido em sistemas a laser funcionam como as principais interfaces ópticas por meio das quais a radiação coerente entra e sai do componente, e o erro de forma de sua superfície determina diretamente a qualidade da frente de onda do feixe transmitido ou acoplado.
Erro na figura da superfície é expresso em unidades do comprimento de onda de teste λ (normalmente 632,8 nm He-Ne), sendo que λ/4 e λ/10 representam os valores de deformação da frente de onda de pico a vale (PV) de 158 nm e 63 nm respectivamente. A especificação λ/4 (PV ≤ 158 nm) é o requisito básico para a maioria das aplicações de lasers Nd:YAG e de estado sólido bombeados por diodo, nas quais fatores de qualidade do feixe (M²) entre 1,2 e 2,0 são aceitáveis. A especificação λ/10 (PV ≤ 63 nm) é exigida em aplicações que requerem desempenho próximo ao limite de difração, incluindo acoplamento de fibra monomodo, sistemas de medição interferométricos e cavidades ópticas de alta finura.
A medição da forma da face terminal é realizada por interferometria, normalmente com um interferômetro de Fizeau, utilizando uma placa plana de referência com precisão de λ/20 ou superior. A medição é sensível tanto a erros de forma em grande escala (poder, astigmatismo) quanto a ondulações em frequências espaciais médias (resíduos de marcas e arranhões). Especificações da norma MIL-PRF-13830B para resistência a arranhões e entalhes Os requisitos de 10-5 (largura do arranhão ≤ 10 µm, diâmetro do sulco ≤ 50 µm) são normalmente combinados com requisitos de precisão de λ/10 para faces finais de hastes de laser de precisão, enquanto o padrão 40-20 (arranhão-sulco) é combinado com λ/4 para aplicações de nível industrial.
O paralelismo das duas faces terminais uma em relação à outra — expresso em segundos de arco — é uma especificação complementar. Para aplicações sensíveis à polarização, tais como Conjuntos de modelagem de feixe com célula de Pockels, paralelismo das faces finais melhor do que 30 segundos de arco É necessário para evitar o deslocamento da viga durante múltiplas passagens da haste. Para aplicações de passagem única, um paralelismo de 3 minutos de arco é geralmente adequado.
Resumo das especificações para polimento de faces finais
| Especificação | Erro na figura PV (nm) | Scratch-Dig | Paralelismo | Aplicação típica |
|---|---|---|---|---|
| λ/4 | ≤ 158 | 40-20 | 3 minutos de arco | Nd:YAG industrial, homogeneizadores |
| λ/10 | ≤ 63 | 20-10 | 1 minuto de arco | Acoplamento por fibra, lasers de precisão em onda contínua |
| λ/20 | ≤ 32 | 10-5 | 30 segundos de arco | Interferometria, cavidades de alta finura |
| λ/40 | ≤ 16 | 10-5 | 10 segundos de arco | Metrologia, sistemas de detecção de frente de onda |
Tolerâncias dimensionais e geometria das hastes ópticas de quartzo fundido
A precisão dimensional em hastes de quartzo fundido é um nível de especificação que faz a ponte entre as propriedades do material e a integração do sistema, garantindo que o alinhamento óptico, a geometria do feixe e o encaixe mecânico sejam mantidos dentro dos limites do projeto.
-
Tolerância de diâmetro é o parâmetro geométrico mais frequentemente especificado. As hastes de quartzo fundido padrão disponíveis no mercado apresentam tolerâncias de diâmetro de ±0,5 mm, enquanto os tipos ópticos de precisão devem atender a ±0,1 mm ou ainda menor. Para hastes utilizadas como guias de luz em tubos de lente com tolerâncias estreitas, é necessária uma folga diametral inferior a 0,05 mm para evitar a vinheta do feixe no limite cilíndrico. Para atingir uma tolerância de diâmetro de ±0,05 mm, é necessário realizar retificação sem centro seguida de lapidação, com medição durante o processo utilizando sistemas de medidor de ar ou micrômetro a laser com precisão de ±0,002 mm.
-
Tolerância de comprimento A tolerância de comprimento para hastes de quartzo fundido cortadas é normalmente de ±0,5 mm para extremidades cortadas com serra, reduzindo-se para ±0,1 mm quando as faces das extremidades são retificadas com precisão. Em conjuntos de compressão de pulso óptico e configurações de expansores de feixe, a precisão do comprimento afeta a correspondência do comprimento do caminho óptico; um erro de comprimento de 0,1 mm em uma haste de quartzo fundido com índice de refração de 1,458 introduz uma diferença no caminho óptico de 0,046 mm (46 µm), o que é relevante em aplicações interferométricas e sensíveis à coerência.
-
Cilindricidade e retidão definem a perfeição geométrica do eixo longitudinal da haste e a circularidade da seção transversal. As hastes de quartzo fundido de grau óptico apresentam valores de cilindricidade de < 0,01 mm em um comprimento de 100 mm e desvios de retidão inferiores a 0,05 mm/m. Em contrapartida, as hastes comerciais padrão podem apresentar desvios de retidão de até 0,2 mm/m, which causes progressive beam steering in waveguide applications through gradient-index effects arising from thickness variation of the evanescent coupling zone.
A natural consequence of tight cylindricity requirements is the need for non-contact dimensional verification using structured-light scanning or air-bearing roundness testers rather than conventional contact CMM probes, which risk scratching fire-polished surfaces. Precision-grade fused quartz rods are typically shipped with dimensional certification reports traceable to NIST or PTB standards.
Thermal Properties Relevant to Fused Quartz Rods under Laser Irradiation
Under sustained or high-repetition-rate laser irradiation, the thermal properties of fused quartz become active engineering variables rather than passive material constants, and their values directly influence beam quality, mechanical integrity, and long-term component reliability.
-
Coefficient of thermal expansion (CTE) is the most cited thermal property of fused quartz, valued at approximately 0.55 × 10-⁶ /°C across the range 0–1,000 °C. This exceptionally low CTE means that a 100 mm fused quartz rod subjected to a 100 °C temperature rise expands by only 5.5 µm along its axis — negligible in most optomechanical assemblies. By contrast, BK7 glass (CTE ≈ 7.1 × 10⁻⁶ /°C) would expand by 71 µm under identical conditions, a 13× difference with direct consequences for focus stability in high-power laser systems. The low CTE is the primary reason fused quartz rods are preferred over borosilicate alternatives in thermally loaded beam-shaping assemblies.
-
Condutividade térmica of fused quartz is 1.38 W/(m·K) at room temperature, rising modestly to approximately 1.6 W/(m·K) at 500 °C. This relatively low conductivity means that absorbed laser energy dissipates slowly, creating radial thermal gradients within the rod cross-section during high-power illumination. For a 10 mm diameter rod absorbing 1 W uniformly along its 100 mm length, the steady-state center-to-surface temperature difference is approximately 0.36 °C — small but sufficient to produce a thermally induced refractive index variation (dn/dT ≈ 1.1 × 10⁻⁵ /°C for fused quartz) of 4 × 10⁻⁶, which generates weak thermal lensing3 detectable by Hartmann-Shack wavefront sensors at beam powers above 5 W.
-
Softening point and maximum use temperature define the upper thermal boundary of fused quartz rod applications. The softening point is approximately 1.665 °C, and the practical maximum continuous use temperature is conservatively set at 1,000 °C to maintain dimensional stability and avoid viscous deformation over extended service periods. For pulsed laser applications involving nanosecond pulses, the peak surface temperature during the pulse can transiently exceed 500 °C at fluences near the damage threshold without causing macroscopic deformation, owing to the extremely short thermal diffusion length during the pulse.
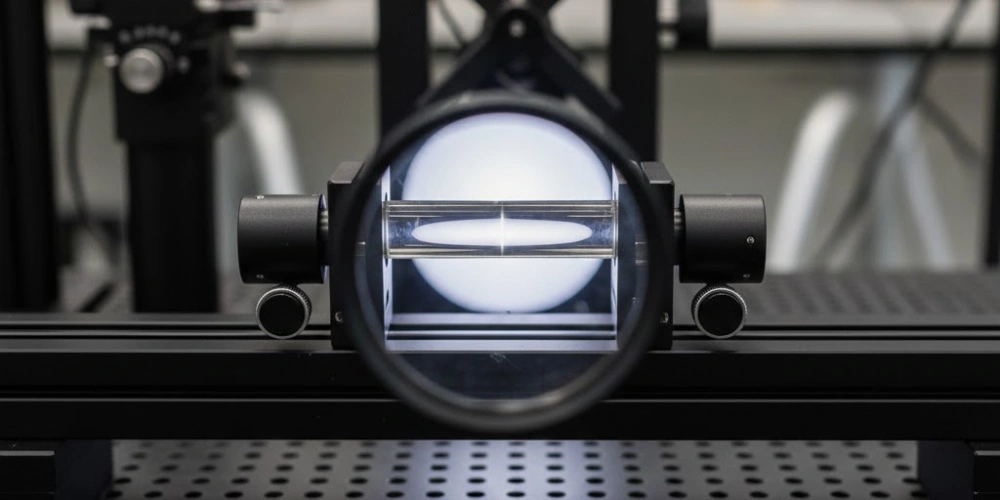
Birefringence and Refractive Index Homogeneity in Fused Quartz Rods
For polarization-sensitive laser systems and high-precision interferometric assemblies, the birefringence and refractive index homogeneity of optical components are among the most demanding specifications to satisfy, and fused quartz rods offer exceptional performance in both dimensions.
-
Birrefringência in fused quartz arises not from crystal symmetry — the material is amorphous and intrinsically isotropic — but from residual mechanical stress introduced during cooling of the molten blank. Stress birefringence is expressed as the optical path difference per unit thickness (nm/cm), with optical-grade fused quartz rods typically achieving values below 5 nm/cm and premium stress-relieved material reaching < 2 nm/cm. For context, a birefringence of 5 nm/cm in a 50 mm rod introduces an optical path difference of 25 nm between the fast and slow polarization axes, equivalent to approximately λ/25 at 632 nm. In Pockels cell assemblies and polarization-maintaining beam expanders, birefringence values above 10 nm/cm cause measurable polarization state degradation that cannot be compensated downstream.
-
Homogeneidade do índice de refração (Δn) describes the spatial uniformity of refractive index across the rod cross-section and along its length. For optical-grade fused quartz, Δn values of < 1 × 10⁻⁵ are achievable across apertures up to 50 mm diameter. Premium homogeneity grades reach Δn < 5 × 10⁻⁶, which are required for wavefront-sensitive applications such as beam expanders in UV lithography systems or metrology-grade interferometer components. Index inhomogeneity introduces wavefront error proportional to the product of Δn and the optical path length through the rod; for a 100 mm rod with Δn = 1 × 10⁻⁵, the wavefront contribution is 1,000 nm (≈ 1.6λ at 632 nm), which would be unacceptable in any diffraction-limited application. Achieving Δn < 1 × 10⁻⁵ requires controlled annealing cycles extending over 48–96 hours to relieve thermal gradients frozen into the blank during the initial melt and forming process.
-
Stress annealing is the primary manufacturing process for achieving both low birefringence and high index homogeneity. Rods are held at approximately 1.100 °C — above the strain point (~1,075 °C) but below the annealing point (~1,140 °C) — and cooled at rates typically below 2 °C per hour through the strain-relief temperature range. Faster cooling rates freeze in larger stress fields; empirically, doubling the cooling rate increases residual birefringence by approximately 30–50%, underscoring the sensitivity of this process to thermal management precision.
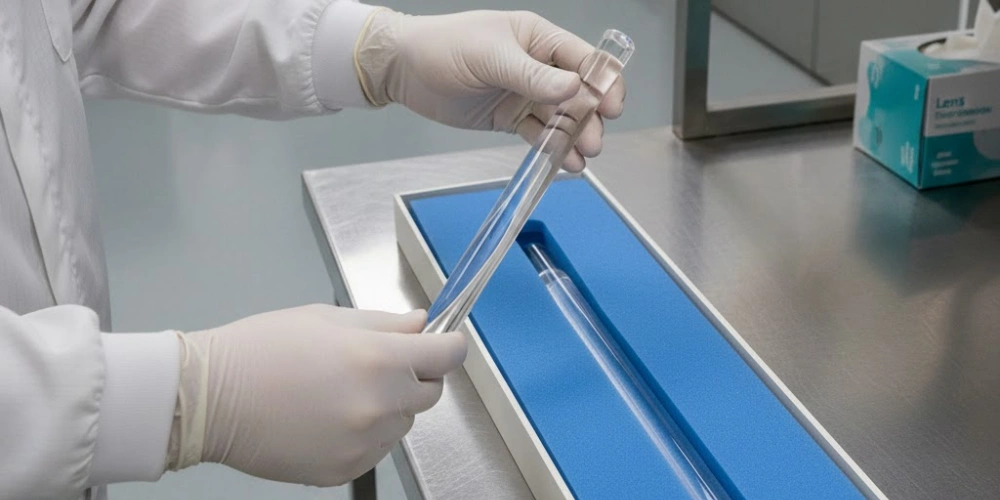
Storage and Handling Protocols for Fused Quartz Rods in Optical Environments
Even a perfectly specified and manufactured fused quartz rod can be rendered non-functional by inadequate handling — a fact that experienced optical engineers encounter most acutely when investigating premature field failures of laser components. Proper protocols preserve the optical integrity that the manufacturing process worked to establish.
Preventing OH Contamination and Hydroxyl Group Absorption
Contamination of fused quartz rod surfaces with hydroxyl-bearing compounds is among the most common and least visible degradation mechanisms encountered in optical laboratory practice.
Human skin oils contain a complex mixture of fatty acids, squalene, and triglycerides, all of which adsorb strongly onto fused quartz surfaces. A single fingerprint deposits a contamination layer approximately 2–10 nm thick that absorbs at UV wavelengths with extinction coefficients in the range of 0.05–0.3 cm⁻¹ at 248 nm. This absorption layer heats locally under pulsed UV laser irradiation, creating a thermal gradient that initiates surface micro-cracking and permanently lowers the effective damage threshold of the affected surface region. In controlled testing, a fingerprint-contaminated fused quartz surface shows UV damage onset at fluences 40–60% lower than a clean surface of identical specification.
Atmospheric water vapor represents a subtler but cumulative contamination source. Fused quartz surfaces exposed to ambient laboratory air (relative humidity 40–60%) adsorb a monolayer to several monolayers of physisorbed water within minutes of unprotected exposure. At NIR wavelengths near 1,380 nm, this adsorbed water contributes measurable excess absorption for rod lengths exceeding 200 mm, particularly in low-OH-grade material where the rod bulk provides no competing OH absorption for reference. Protective storage in sealed polyethylene bags with desiccant (silica gel, indicating type) at relative humidity below 20% suppresses adsorbed water accumulation and preserves NIR transmission specifications over storage periods exceeding 12 months.
Cleaning procedures for contaminated surfaces require solvent-based protocols rather than aqueous detergent washing, as residual detergent films introduce their own absorption bands. The accepted practice for optical-grade fused quartz rods uses sequential wiping with spectroscopic-grade isopropanol (IPA, ≥ 99.8% purity) followed by methanol (≥ 99.9% purity), with each wipe performed using a clean, lint-free lens tissue in a single-pass drag motion. Circular wiping motions are contraindicated because they redistribute particulate contamination rather than removing it.
Contamination Sources and Mitigation
| Fonte de contaminação | Surface Layer Thickness | UV Absorption at 248 nm (cm⁻¹) | Mitigation Protocol |
|---|---|---|---|
| Fingerprint oils | 2–10 nm | 0.05–0.30 | Nitrile gloves, IPA/methanol clean |
| Adsorbed water vapor | 0.3–2 nm | 0.01–0.05 (NIR) | Desiccant storage, < 20% RH |
| Airborne hydrocarbons | 0.1–1 nm | 0.005–0.02 | Cleanroom storage, sealed packaging |
| Residual cleaning agents | 1–5 nm | 0.02–0.10 | Spectroscopic-grade solvents only |
Mechanical Handling Precautions to Preserve Surface Integrity
Mechanical damage to fused quartz rod surfaces introduces permanent scatter centers, stress concentration sites, and — in laser applications — the initiation points for catastrophic damage cascades that propagate through the material with each subsequent laser shot.
Surface scratches result from contact with hard particulate matter, metallic tools, or other fused quartz components during handling. A scratch of 1 µm width and 0.1 µm depth introduces a local scatter contribution at 532 nm of approximately 0.1–0.5% per scratch event, which compounds rapidly in multi-scratch scenarios. More critically, scratches in fire-polished surfaces penetrate the compressive stress layer created during polishing, creating a tensile stress zone at the crack tip that lowers the local fatigue threshold. Under cyclic thermal loading from a pulsed laser, scratch tips propagate at stress intensity factors above 0.74 MPa·m^0.5 (the threshold stress intensity for static fatigue in fused quartz in humid air), leading to slow crack growth and eventual mechanical fracture.
Proper handling fixtures for fused quartz rods use soft polymer end caps (PTFE or silicone) over the polished end faces and foam-padded lateral support cradles for the cylindrical body. Metal V-groove mounts, while dimensionally precise, must be lined with compliant polymer inserts of Shore A hardness 40–60 to prevent hard contact between the metal and the glass surface. In quality-controlled production environments, rods are handled exclusively with nitrile gloves of 0.1 mm thickness — thin enough to maintain tactile feedback for secure grip while preventing skin oil transfer. Latex gloves are avoided because latex contains sulfur-bearing accelerators that can leave trace contamination on fused quartz surfaces with measurable UV absorption consequences.
Packaging for transport uses individual foam-lined boxes with cutouts matched to the rod diameter to within ±1 mm, preventing lateral rolling during transit. Multi-rod shipments use interleaved tissue paper layers between individual foam cradles, ensuring no glass-to-glass contact. For rods with end-face polish specifications of λ/10 or better, protective end caps are maintained in place until the moment of installation in the optical assembly, and the end face is inspected under dark-field illumination at 50× magnification immediately prior to use.
Handling Risk Assessment
| Handling Risk | Damage Type | Onset Condition | Prevention Method |
|---|---|---|---|
| Direct finger contact | Contamination + micro-scratch | Any bare-skin contact | Nitrile gloves always |
| Metal V-groove contact | Surface scratch | Unlined metal contact | Polymer-lined mounts |
| Glass-to-glass contact | Chipping, scratch | Any mutual contact | Individual packaging |
| Solvent residue | UV absorption film | Incorrect solvent grade | Spectroscopic IPA/methanol |
| Transport vibration | End-face chipping | Unsecured rod motion | Snug foam cutout boxes |
| Ambient humidity | OH adsorption | RH > 40%, unpackaged | Desiccant sealed storage |
Typical Applications of Fused Quartz Rods across Laser and Optical Systems
The accumulated technical properties discussed throughout this article — broadband transmission, high purity, superior damage threshold, precise surface finish, dimensional stability, minimal thermal expansion, negligible birefringence, and reliable handling behavior — converge in a well-defined set of practical applications where fused quartz rods deliver performance that no substitute material can replicate.
-
Light homogenizer rods (integrating rods) in high-power illumination and projection systems exploit the total internal reflection geometry of the cylindrical rod to spatially homogenize non-uniform input beams. A fused quartz rod of diameter 3–10 mm and length 50–150 mm with fire-polished cylindrical surface and λ/4 end faces achieves output beam uniformity of ±2–5% across the exit aperture when the input NA matches the rod acceptance cone. This application accounts for a substantial fraction of fused quartz rod consumption in the display and semiconductor lithography illumination markets.
-
Nd:YAG laser light guides and pump chamber components use fused quartz rods to couple flashlamp or diode pump radiation into the active gain medium. The rod's UV-to-NIR transparency and damage-resistant fire-polished surface allow sustained operation at pump fluences exceeding 20 J/cm² per pulse. In this configuration, the rod typically operates in a reflective jacket (gold-lined or diffuse ceramic) that redirects multiply reflected pump photons toward the gain medium.
-
UV excimer laser beam delivery components represent one of the most demanding applications for fused quartz rods. At 193 nm and 248 nm, fused quartz is one of only two commercially viable optical materials (the other being CaF₂), and its rod form is used as a spatial filter, beam shaper, and coupling element. Operating lifetimes of 5 × 10⁸ pulses at 50 mJ/cm² have been demonstrated with optical-grade, fire-polished fused quartz rods of purity ≥ 99.995%.
-
Optical fiber preform rods serve as the starting material for fused quartz-based optical fiber production, where the rod's exceptional purity, low OH content (for single-mode telecom fiber), and dimensional uniformity are prerequisites for achieving sub-0.2 dB/km attenuation in drawn fiber. The rod is consolidated, overcladded, and drawn in a sequence of high-temperature processes that preserve the material's homogeneity from rod to fiber form.
-
High-temperature optical windows and pyrometry components leverage fused quartz's thermal stability to 1,000 °C continuous service, allowing the rod to function as both a thermal barrier and an optical transmission element in furnace observation ports, plasma diagnostic systems, and flame emission spectrometers operating above the service temperature of borosilicate glass.
Conclusão
Fused quartz rods deliver a uniquely balanced combination of broadband optical transmission, high purity, superior laser damage resistance, precise surface finish capability, ultra-low thermal expansion, negligible birefringence, and dimensional stability — properties that collectively justify their position as the material of choice across UV laser systems, NIR beam shaping assemblies, and precision optical instruments. Every performance parameter discussed in this article — from the 185 nm UV transmission onset and OH-dependent NIR behavior, through to end-face polish standards and storage humidity thresholds — is a specifiable, verifiable engineering variable. Matching these variables precisely to application requirements is the central task of optical material selection, and fused quartz rods provide the specification depth to fulfill it.
PERGUNTAS FREQUENTES
What is the difference between fused quartz rods and fused silica rods for laser applications?
Fused quartz is derived from natural quartz sand and contains higher metallic impurity levels (typically 10–200 ppm total metals) compared to synthetic fused silica (< 1 ppm). Fused silica offers superior deep-UV transmission below 200 nm and tighter OH content control, making it preferred for 193 nm excimer laser systems and high-finesse optical cavities. Fused quartz provides adequate performance for most visible, NIR, and near-UV applications at a lower material cost.
What OH content should fused quartz rods have for Nd:YAG laser applications at 1,064 nm?
For 1,064 nm Nd:YAG applications, OH content below 30 ppm is recommended to minimize overtone absorption at 1,380 nm. At OH concentrations above 100 ppm, absorption at 1,380 nm reaches 0.06–0.12 cm⁻¹, causing thermal lensing at average powers above 5 W in rods longer than 50 mm. Low-OH fused quartz (< 10 ppm OH) reduces this absorption to below 0.005 cm⁻¹.
What surface finish specification is required for fused quartz rods in pulsed UV laser systems?
For pulsed UV laser applications at 248 nm or 266 nm, fire-polished cylindrical surfaces with Ra < 0.5 nm and end faces polished to λ/10 figure error with 20-10 scratch-dig are the minimum recommended specifications. Ground surfaces with Ra 5–20 nm exhibit surface damage thresholds approximately 40–60% lower than fire-polished equivalents and show measurable throughput degradation within 10⁶–10⁷ pulses at fluences above 50 mJ/cm².
How should fused quartz rods be stored to preserve their optical performance?
Fused quartz rods should be stored in sealed polyethylene bags with indicating silica gel desiccant maintaining relative humidity below 20%. Individual foam-lined boxes with diameter-matched cutouts prevent glass-to-glass contact. End-face caps must remain installed until the moment of optical assembly. Handling requires nitrile gloves of 0.1 mm thickness, and cleaning uses spectroscopic-grade IPA followed by methanol in single-pass lens tissue wipes.
Referências:
-
The group velocity dispersion article explains how pulse broadening occurs when ultrafast laser pulses propagate through dispersive optical media. ↩
-
The ISO 10110 standard specifies the documentation and notation system used to define optical element tolerances including bubble and inclusion grades. ↩
-
The thermal lensing article explains how refractive index gradients caused by absorbed laser power create an effective lens that distorts beam quality in optical rods. ↩